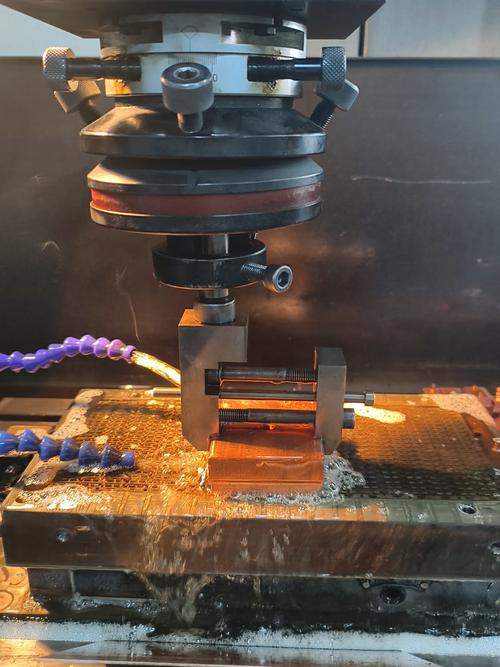
电火花加工(EDM)这东西,外行看热闹,内行看的全是门道。你以为只是通上电、泡在油里一通乱打?天真了。它本质上是利用脉冲放电产生的高温,一点点‘腐蚀’掉金属。这个过程,粗暴又精细,像极了外科手术——只不过用的是电。

别神话EDM,它其实就是个‘腐蚀高手’。但就是这个‘腐蚀’,能干出常规切削干不了的活儿。淬硬钢、硬质合金,甚至钛合金,在它面前都得服软。不过话说回来,加工速度…哎,急性子真干不了这行。
电极选不好,一天白干!那些年我踩过的坑

先讲个真事。2015年那会儿,厂里接了一批模具,要求表面粗糙度Ra0.4。我想都没想,直接上了紫铜电极。结果呢?打完一看,表面全是麻点,像被虫蛀过。后来才搞明白,那批材料的含硫量偏高,紫铜电极损耗后产生的微粒混在放电间隙里,二次放电闹的。❗从那以后,凡是遇到不明来路的料,我宁可先用石墨电极试一刀。
是不是听晕了?电极材料的选择,绝对是EDM第一道坎。紫铜导电好,但容易粘渣;石墨耐高温,但粉尘大,还得防着拉弧;铜钨合金呢?贵得肉疼,可加工硬质合金时没它又不行。这里没有万能药,得看材料匹配、加工精度、甚至排屑条件。
问:铜电极和石墨电极到底怎么选?
答:简单粗暴地说:追求镜面、微细加工,用紫铜;大电流粗加工、深窄槽,选石墨。但!如果工件是钛合金或者粉末冶金,别犹豫,铜钨电极保平安。另外,石墨会磨损,加工到一半尺寸跑了,哭都来不及——经验之谈。
还有个容易被忽略的点:电极的装夹。说实话,哪怕电极偏了5微米,打出来的型腔就能让你怀疑人生。我们车间现在全用3R夹具,重复定位精度0.002mm,贵是贵,值。✅
向极限挑战:头发丝上的电火花加工
这两年,EDM最让我兴奋的突破,是微细加工。想想看,在直径0.1mm的钨棒上打出肉眼看不见的孔,还得保证孔壁光滑?搁十年前,做梦都不敢。现在,利用高频微能脉冲电源和陶瓷导向器,干成了。
这其中的魔鬼细节太多了:放电能量要控制在10⁻⁷焦耳级别,工作液得用去离子水,连电极旋转速度都得精准到0.1rpm。稍微疏忽,电极就断给你看。💀 搞微细EDM那阵子,我天天守在机床边上,连打喷嚏都不敢对着机器。不过,当在显微镜下看到加工出来的微型齿轮齿形完整,那种快感…干过都懂。
问:为什么电火花加工后工件表面会有烧伤?
答:烧伤通常是放电异常造成的。要么是排屑不畅,导致局部温度过高;要么是脉冲参数设得不对,比如脉宽太宽、间歇太短,能量堆积。还有一个冷知识:工作液太脏也会。定期过滤、保持冲液压力,别偷懒。另外,检查一下电极是不是快报废了——电极损耗到一定程度,端部变钝,放电就不稳定,容易烧工件。
说到工作液,我还真见过奇葩:有家用煤油舍不得换,用到都快成酱油色了,还往里面兑新油。结果呢?加工效率腰斩,工件表面还挂了一层碳黑。简直了。
电火花线切割 vs 成形加工:各玩各的命

别以为电火花加工就一种。电火花线切割(WEDM)和电火花成形加工(SEDM),差别大着呢。线切割靠一根细丝跑循环,切通孔、轮廓;成形加工用成型电极,专搞盲孔、异型腔。一个是二维的舞蹈,一个是三维的雕刻。
最近给一家医疗器械公司搞微流控芯片模具,型腔只有指甲盖大,但里面有上百条微米级流道。用成形电极,设计成整体式,一次放电到位,位置精度<0.003mm。那感觉,比瑞士表还精密。不过代价也高:电极设计花了整整一周,万一打废了,电极报废重来,骂娘的心都有。
还有些前沿玩法,比如超声辅助EDM,给电极叠加20kHz振动,排屑更顺,深小孔加工深度能到孔径的100倍以上。我试过,确实惊艳,但设备成本高,小厂玩不起。所以啊,技术是好,还得看钱包。
最后唠叨一句:EDM这行,理论重要,但手感、经验、甚至是运气,缺一不可。别信什么速成大法,沉下心,多报废几个工件,自然就懂了。😉
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:电火花加工(EDM):那些老师傅不愿透露的实战技巧与坑 https://www.dachanpin.com/a/tg/65348.html