上周三,凌晨两点,车间电话打过来——试模又出事了。顶白,严重缩水,分型面飞边跟菜刀似的能割手。不是第一次,也不会是最后一次。气得我把手里半杯咖啡全泼在图纸上。干了十二年模具设计,有时候还是想骂一句:这破设计谁他妈做的?回头一看,哦,是我自己。
说实话,模具设计这行当,真正能让人瞬间破防的,从来不是什么高深理论。是那些你抄数抄歪了0.1mm,或者忘了拔模斜度,结果几十万的模架直接报废。老板的眼神,你懂的。所以今天不扯淡,就来聊聊那些书本上不爱写、老师傅不爱教、但你一踩一个准的坑。
分型面:别让它变成分钱面
去年有个项目,一套汽车内饰件的注塑模具。产品造型扭得跟麻花似的,PL面我直接做了个阶梯分型。软件里看着天衣无缝——多漂亮啊,曲面贴合得严丝合缝。结果加工出来,前后模仁一合,间隙能塞进去三张A4纸。分型面的平顺度,直接决定了你以后是天天喝茶还是天天擦屁股。
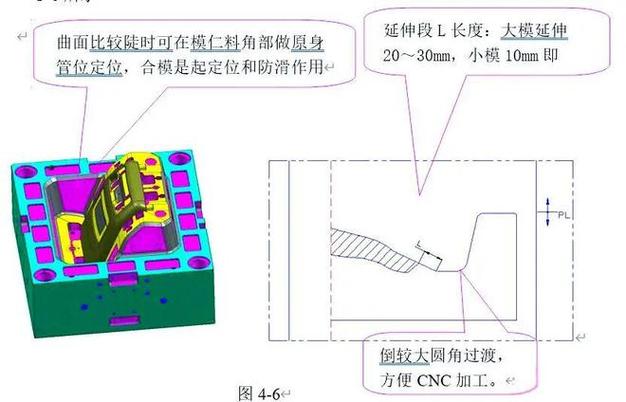
不要迷信CAM软件生成的刀路。精加工那一步,必须考虑机床的实际插补能力。特别是拐角处,我后来强制要求编程人员在陡峭曲面上加一道半精加工,留0.05mm余量再清根。听起来费刀,但省了多少修模工时?血泪教训。
还有一个老生常谈却总被忽视的事:分型面的承压面积。尤其是生产玻纤增强PA66的模具,锁模力一上去,面压不足就得跑披锋。我的习惯是,分型面上尽量多做承压块,或者在型腔周围留出足够的封胶位。别等试模的时候,机台吱吱嘎嘎叫,才想起来模具强度没算够。
问:分型面选在最大轮廓线一定对吗?
答:理论上是,但实际产品常有倒扣或外观要求。举个例子,一个圆筒形产品,侧壁有网格孔,你若把分型面硬放在最大外径上,孔洞里全是毛刺,后处理要疯。这时候宁可多做两个滑块,把分型线藏在非外观面或者功能不重要区域。记住,模具是为量产服务的,不是为3D图纸服务的。
浇注系统:熔体不是消防水龙
说个丢脸的事。早期我做过一个透明亚克力厚壁透镜,光导管用的。为了省材料,设计了个点浇口直接打在透镜中心,直径1.2mm。自以为聪明。结果试模时,熔接痕像地图上的河流,弯弯绕绕全在光学面上。报废率70%。差点被客户当场开除。
后来学乖了,这类光学件,要么用扇形浇口均匀导入,要么直接上热流道多点进胶。浇口位置的设计,必须结合模流分析。不是那种做完往报告里一塞的假分析,而是真要盯着填充模式、熔接痕位置、气穴分布一项项抠。最近跟一个医疗器械客户合作,他们要求每套模具必须提供完整的Moldflow报告,连冷却液温度波动都模拟出来。刚开始觉得变态,现在反而感激这种严谨。

问:现在模流分析软件这么贵,小厂不买怎么办?
答:这真是一个头疼的问题。我的建议是,如果量不大,可以找第三方服务,花几百块跑个初步分析。再不济,也要用经验公式至少核算一下流长比和剪切速率。最怕那种“凭感觉”开浇口的设计,模仁开下去就改不了了。💡别忘了,流道直径、浇口类型这些参数,直接关系到你的成型窗口宽不宽。有些模具空调件,浇口小了,压力损耗巨大,注塑机得打到180MPa才能填满,这不是设计,是造孽。
冷却系统:不只是打几个孔
很多人以为,冷却水道嘛,围着型腔绕两圈就完事了。大错特错。我曾经处理过一套模具,产品是一个扁平盒子,盖板类,周期要求25秒。结果模具温度始终降不下来,变形严重。拆开一看,水道排布跟迷宫似的,又是死角又是气泡。水流根本不动。
后来全部重新设计,改成随形冷却——那时候还没有3D打印模具钢,硬是靠深孔钻配合堵头,做出蜿蜒曲折的回路。冷却时间从18秒降到11秒,变形基本消除。那种看着机台参数稳定下来,产品一个个往下掉的踏实感,真是爽。
所以,水道设计的第一步,不是画图,而是想清楚热量怎么走。哪里是热点?哪里积热?要用热成像仪看,要算冷却雷诺数。别信某些外挂插件自动生成的循环水路,它不懂你的模具结构。💡强烈推荐,如果预算允许,局部镶件用透气钢或者铍铜,散热效率提升不是一点半点。
问:随形冷却水道一定要用3D打印吗?
答:不一定。传统加工可以通过镶件拼接、交叉钻孔加堵头的方式实现。只是设计难度和加工工时增加不少。3D打印水道是一个趋势,尤其在复杂的随形冷却上,但它不是万能。打印的部分强度、抛光、耐用度还在发展。昨天跟一个德国模具钢供应商聊天,他们说有一种新型热作钢,导热系数比H13高30%,可大幅简化水道设计。这个行业总是在进步,不学真的会落后。
最后,每次新模试模成功,我都会在模具铭牌旁边贴个贴纸,写上设计师的名字缩写和日期。不是炫耀,是提醒自己:模具寿命里每一次开合模,都是对设计的一次拷问。别偷懒,别侥幸。这工作,永远是细节决定成败。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:模具设计十年踩坑录:别让细节毁了你的模具 https://www.dachanpin.com/a/tg/65466.html