上周去了趟宁波,一家做精密齿轮的工厂。厂长拉着我吐槽:’李老师,我们价值流图也画了,该改的地方都改了,怎么交付还是拖?’ 我看了眼他们墙上的现状图——好家伙,库存标注全是’约200件’,信息流箭头指向一个根本没写清楚是MRP还是Excel的计划框。我说,你们这图,充其量是张流程图,离价值流图远着呢。
VSM不是流程图,是照妖镜
说实话,很多人把价值流图当成高级流程图来用。画几个方框代表工序,画几个箭头代表物料流动,完事。但价值流图的本质,是暴露时间轴上的浪费。你看那条著名的上下波浪线——上半部分是信息流,下半部分是物料流,底部的时间线才是灵魂。增值时间(VA)和非增值时间(NVA)一对比,往往吓死人。我见过最夸张的:一个金属件从钢板到出货,实际切削打磨不到4小时,却躺在工厂里28天。那28天全是浪费——等待、搬运、库存积压。价值流图让你看见这个黑洞。
所以画VSM的第一步,压根不是你拿张A3纸画方框,而是亲自走完整个流程。从发货码头倒着走,一直走到原料仓。别信SOP写的,别看MES里导出的数据——那些数据要是准,工厂早世界级了。你得拿秒表掐,数托盘上的零件,翻倒冲压机旁边的待处理品票。我常跟学员说,不走到脚底起泡,画出来的VSM都是废纸。
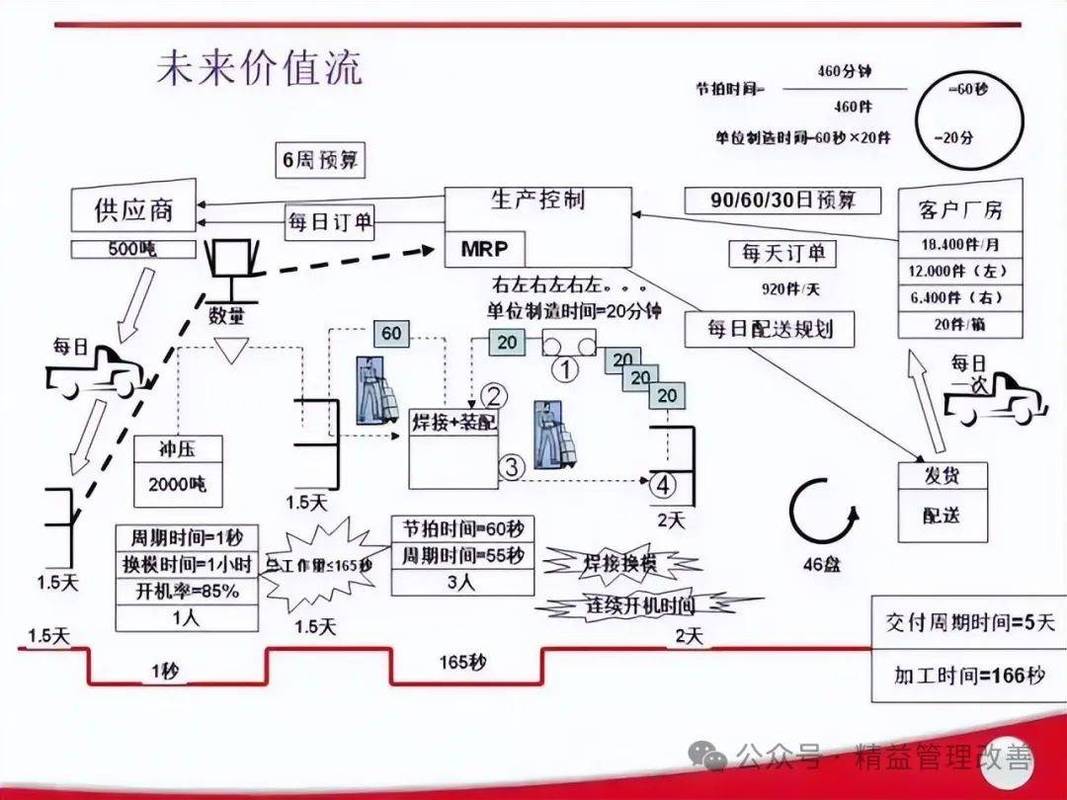
绘制VSM?先别急着动手
选产品族是第一关。别贪多,想一张图涵盖几十种型号?最后乱成一锅粥。诀窍是抓帕累托——占产值60%的那类产品,或者最能代表复杂度的那个订单。然后,盯着客户节拍时间(Takt Time)。公式简单:可用工作时间除以客户需求量。但就是有人算错。我见过把午餐休息刨掉的,也见过把设备故障预留时间减去再算的——瞎搞。节拍是客户心跳,不是你的心跳。
接下来是最刺激的部分:收集现场数据。 节拍时间、换型时间、设备OEE、一次通过率、工人数量、库存数量。关键点是,必须区分循环时间(C/T)和节拍(T/T)。循环时间大于节拍,就是瓶颈;小于节拍,就是产能过剩——但别高兴太早,过剩可能变成过量生产,也是浪费。我在烟台一家刹车片厂,发现打磨工序的C/T是6秒,T/T是9秒,操作工很开心,觉得轻松。结果前工序拼命塞料,生生堆出两天库存,因为推动式生产下,没人看后道需求。
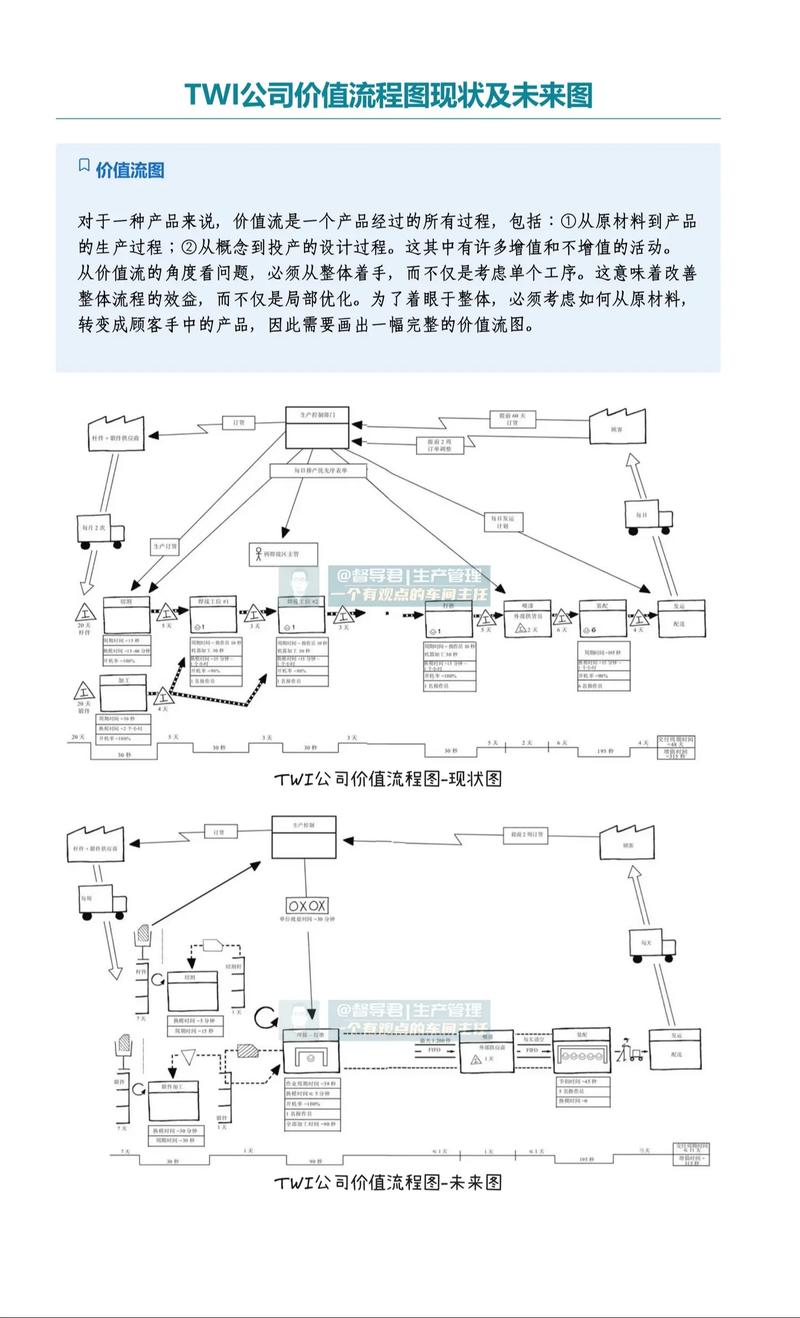
那些年踩过的坑,你肯定也中过
误区一:把’现状图’画成’美化版’。 很多人下意识地填标准工时,而不是实际观测。一旦用了理论数据,改善点就全消失了。记住,价值流图要诚实到残酷。误区二:忽略信息流。 物料动线大家容易关注,可信息怎么传递的?是系统自动触发,还是张姐口头喊一嗓子?计划频率是一周一次还是一天三次?这些若不明,你根本不知道为啥库存突然多了。误区三:未来图设计得太理想。 恨不得所有工序都连成连续流,单件流,零库存,却忘了设备布局根本不支持,或者供应商距离800公里。改善是一步一步爆出来的,不是画出来的。
💡爆发点通常在哪?往往不是那种大动干戈的设备改造,而是缩短换型时间、建立超市拉动、或者平衡工作站这类小切口。我之前帮一家气动元件厂做VSM workshop,仅仅是把调试和组装两个工位合并,取消中间在制品流转区,交付周期就缩短了40%。负责人激动得快哭了,因为之前咨询公司报价120万搞自动化,他们死活没批。
数字化时代的VSM,画风变了
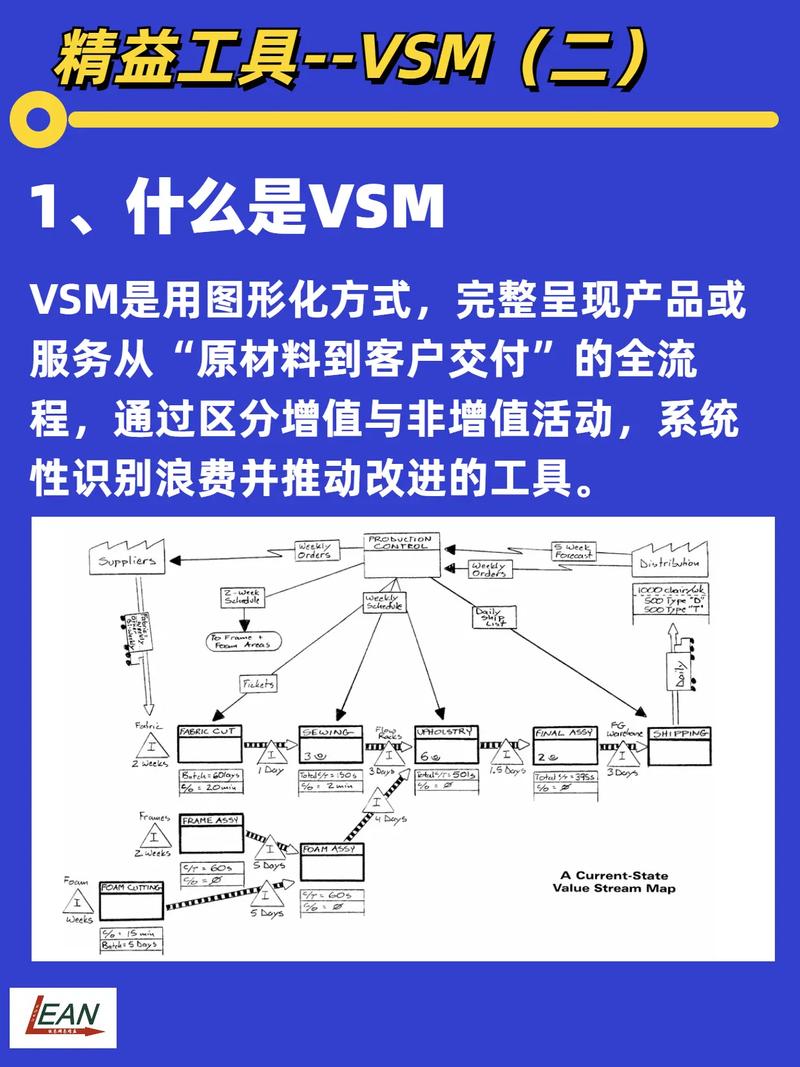
现在不少工厂上了MES、IoT,数据能实时抓取。于是有人问:手工画图的VSM还有用吗?有用!而且更狠了——你可以用数据验证你眼睛看到的到底对不对。无锡一家电子代工厂,他们用传感器抓出SMT贴片机的实际循环时间,和历史VSM手记的数据对比,发现差异高达18%——原来夜班操作员为了赶产量,偷偷调快了设备速度,导致质量波动。VSM成了暴露管理问题的探针。
更有意思的是动态价值流图(Dynamic VSM),结合仿真软件,能模拟不同订单组合下的流动。你拖拽一个参数,交期就变。这就不是一张静态图了,是实时的决策沙盘。不过,基础不牢,这些高大上的数字孪生都是空中楼阁。你得先扎扎实实走过现场,画过铅笔图。
你可能会问

问:价值流图一定要画未来状态图吗?只画现状图分析不行吗?
答:不行。现状图是诊断,未来图是处方。只诊断不开药,等于白搞。而且设计未来图的过程,是对团队真正的考验——你们到底敢不敢打破现有布局、改变计划方式、挑战既定产能标准?我见过一些管理者,现状图画得贼细,一到未来图就草草写个’消除浪费’,这叫耍流氓。
问:小批量多品种的工厂,价值流图还有用吗?
答:太有用了,但方法得变。你不能用一个产品族代表,而要用’能力价值流图’,聚焦于共享资源的能力和利用率,识别出哪些订单在排队,为什么排队。或者用可变流程矩阵结合VSM。总之,图是死的,人是活的,精髓是暴露流动障碍。
最后啰嗦一句:价值流图不是交作业,是持续改善的起点。画完图贴在墙上,三天没人讨论,就说明你们在走形式。扔掉那些花哨的箭头,先到车间里去,看看零件为什么停在那儿——那个’为什么’,才是价值流图真正的价值。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:价值流图(VSM):画了100张图,才发现第一步就错了 https://www.dachanpin.com/a/tg/65489.html