说实话,那种感觉就像高速公路上所有车道都堵死,就因为一辆抛锚的车。但当时我们还没意识到,这就是约束理论(TOC)里说的那个“瓶颈”。
为什么最忙的机器反而是罪魁祸首?
干过制造的都懂,车间里总有那么一台“宝贝”设备——精度最高、功能最全,什么难活都丢给它。我们当时那台五轴机就是这样,复杂的曲面加工全得靠它。但问题来了:有效产出不是看局部效率,而是整个系统到底能卖出多少产品。那台机器一天只能干20件,后面装配、检验再快也没用,库存堆成山,出货数字就是不动。
我当时翻出高德拉特那本《目标》,书页都卷边了,才想起他早就点破:约束理论(TOC)的核心就是——任何系统都至少有一个约束,不然它能无限产出,这可能吗?❗我们犯的错太典型了:拼命让非瓶颈工序全速跑,结果把瓶颈喂到撑死,在制品满天飞。这哪是管理,简直是添乱。
更讽刺的是,我们还在考核设备利用率。瓶颈机台利用率99%?漂亮!可整个工厂的交货准时率跌到70%,这账跟谁算去?✅ 高德拉特说得很直白:评价体系要从成本核算转向有效产出会计,关心T(有效产出)、I(库存)、OE(运营费用)这三个指标。库存不是资产,是负债——堆在车间里的每一件在制品,都是花出去还没收回来的钱。这个认知扭转,太疼也太深刻了。
DBR那套东西,上手才知是宝
后面我们硬着头皮推行“鼓-缓冲-绳”(Drum-Buffer-Rope)。先根据瓶颈机台的节拍(鼓)决定投料节奏,用时间缓冲(不是库存缓冲!)保护它不挨饿,再把投料和瓶颈的节奏死死绑在一起(绳)。说白了就是:瓶颈吃多少,上游才喂多少。刚开始生产主管差点跟我拍桌子:“你疯啦?让前面的设备故意停着?”结果呢?在制品直线下降,生产提前期从12天缩到5天,交货率一个月内拉到95%。💡他后来请我喝酒,说这辈子没见过这么反直觉又这么有效的招。
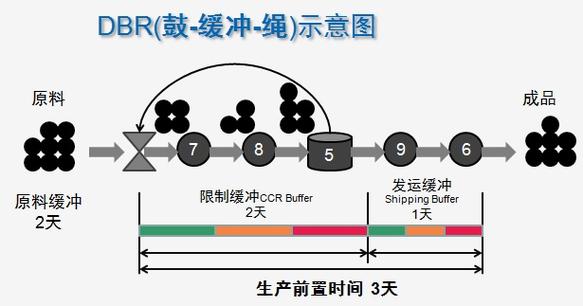
这里头有个陷阱得提:很多人把缓冲理解为堆货,大错特错。缓冲应该是时间裕量,比如瓶颈前总要备着1小时加工量的待加工件,多了就是浪费。我们一开始就栽在这,后来改成按瓶颈节拍反推投料时间,才真正把齐套率提上去。
问:我们厂没明显瓶颈,该咋办?
答:不存在没瓶颈的系统。要么是你没找对,要么是瓶颈到处漂。我们后来学会了一招:约束理论(TOC)思维流程里的“当前现实树”。把车间所有工序的在制品排队长度、设备等待时间全部拉出来,哪个点前面总是堆着活、后面总是饿肚子,那里就是瓶颈。哪怕它只多堆了半小时的活,也是制约。还有一种情况是政策约束——比如采购非要批量下单,导致某些物料断料,这也算。别光盯着设备,流程和考核制度更可能是根子。
问:找到瓶颈后怎么挖尽它的产能?

答:这问到了点子上!我们总结几个野路子:① 瓶颈机台绝对不停,哪怕吃饭时间也派人轮岗,换模时间压缩到极致(我们用SMED方法,把内部作业转外部,省了40%时间);② 只让瓶颈加工真正的有效产出任务,别塞些试制、返工的活;③ 瓶颈前一环必须有质量把关,绝不让不良品流进去浪费宝贵时间;④ 如果产能还不足,考虑增加同类型设备,或者外协一部分。最后一招才是投资,前面都是不花钱的。✅ 关键永远是把瓶颈资源用到极限,而不是让所有资源都“看起来”忙。
持续改进不是口号,是跟瓶颈死磕
现在回头想,约束理论(TOC)给我们的最大遗产,是那套“五步法”:识别、挖尽、迁就、松绑、然后回到第一步找新瓶颈。我们花了两年,从瓶颈在机加工,挪到热处理,再挪到装配测试——每次突破一个,业绩就跳一级。这玩意儿不是说做一次就成,它得长进血液里。说实话,中间有段时间老板催成本、财务念旧经,差点又把局部效率考核拿回来,我气得摔过报表。😤 幸好扛住了。
最近我们在尝试把TOC和数字化结合起来。用MES系统实时抓取每台设备前后的在制情况,自动识别排队最长的工序,不再是靠人巡检。加上APS排程的时候,直接锁定瓶颈资源,倒推全局计划。这算是让约束自己开口说话了吧。❗ 搞制造,千万别迷信技术,更别迷信平衡产能的假象。你只要记住:系统里永远蹲着一个制约,找到它,伺候好它,别的都得靠边站。这就够了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:约束理论(TOC)实战:那个差点拖垮工厂的瓶颈,我们是怎么揪出来的 https://www.dachanpin.com/a/tg/65501.html