
上周去了趟上海特斯拉工厂。说实话,去之前我自认为对自动化流水线很熟——干这行十几年了嘛,什么世面没见过?结果站在那个车间里,嘴巴就没合拢过。
不是夸张。是震撼。
整个冲压车间,12台大型压力机连成一条线,钢板从这头进去,出来就是成型的车门、侧围。全程没有一个人碰过材料。机器人手臂——库卡KR 1000 titan——抓起来就像捏纸片。节奏快得让人喘不过气,节拍时间精确到秒。我就站在那看了整整三小时。三小时!
什么是真正的自动化流水线?不是加点机器人就叫升级
很多厂老板跟我说他们上了自动化流水线。我过去一看——哭笑不得。就是在传送带旁边放了两台机械臂,上下料而已。这叫哪门子自动化?充其量是半自动工作站。
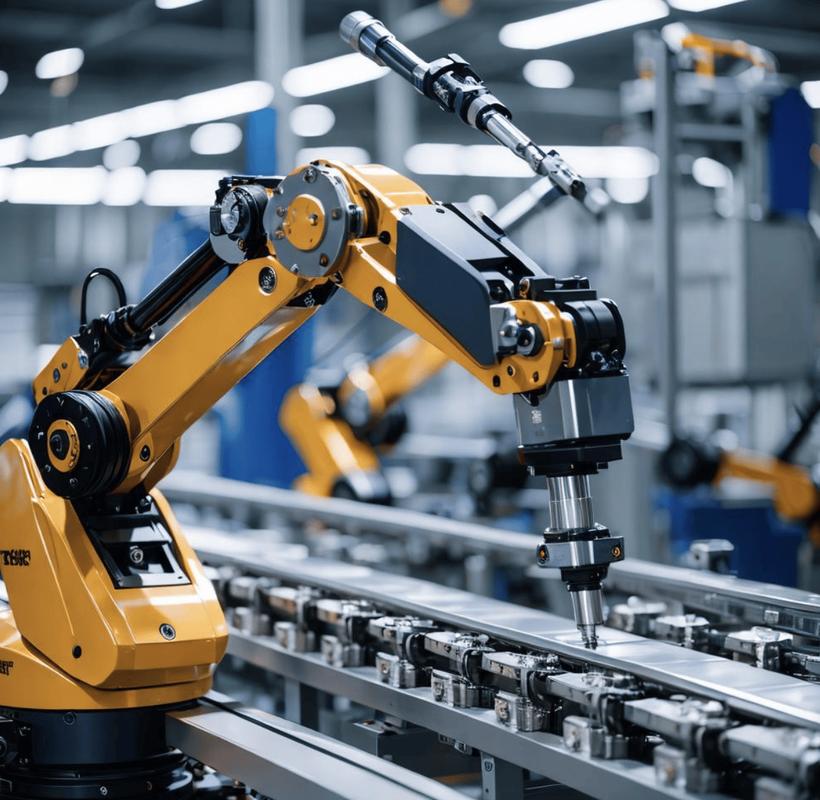
真正的自动化流水线,是把工艺过程分解成若干个工位,每个工位由机器自动完成特定操作,工件通过传送系统自动流转,整条线由统一的控制系统调度。它得有至少三个核心:执行系统(机器人、专机)、感知系统(传感器、视觉)和决策系统(PLC、工业电脑)。缺一个,就是瘸腿的。

那天在特斯拉焊接车间,我看到一条线,上百台发那科机器人,密密麻麻排开。火花四溅,但井然有序。视觉定位系统检测每个零件的位置,实时调整焊枪路径。这才是真正的智能工厂雏形。同行的小王嘀咕:“这线得多少钱?”——我说别问了,心脏受不了。
不过话说回来,自动化流水线不代表没人。在总装线,还是有不少工人在内饰装配工位。特斯拉搞了个协作机器人,跟人肩并肩干活,不用安全围栏。那玩意力气不大,但精准,帮着拧螺丝、涂胶。工人就轻松多了。这让我想起几年前在一家汽配厂,人工拧螺丝拧到腱鞘炎的惨状——现在回头看,简直是犯罪。
问:自动化流水线是不是越先进越好?我们厂规模不大,有必要上全自动吗?
答:千万别被设备商忽悠了。自动化不是堆硬件。我见过太多企业花几千万上了条线,结果天天停在那里——因为换产换不过来。小批量、多品种的产品,硬上刚性流水线,那就是烧钱。这时候你要考虑的应该是柔性生产。用可移动的机器人工作站,搭配AGV小车,把固定节拍打散。德国企业现在很流行这种“细胞式”布局。成本低,灵活度高。记住一条铁律:流水线的综合利用率OEE低于85%,就别谈什么先进,先解决换产和故障停机问题。
传感器和数据,才是流水线的灵魂
很多人以为自动化流水线就是铁疙瘩机械臂,错。真正值钱的是看不见的东西——传感器网络和MES系统。
去年我参与改造一条家电总装线,客户牢骚满腹:“机器经常漏装螺丝,抽检才发现。”我打开他们控制柜,好嘛,PLC程序里居然没有任何防错逻辑!加了几十个光电传感器和视觉检测工位,成本才增加不到两万,良率直接提升到99.7%。他们厂长后来给我打电话,激动得声音都抖:“这月退货少了80%!”——这种成就感,比拿项目奖金还爽。

现在好的流水线,每个工位的数据都实时上传。电流、扭矩、温度、振动……分析这些能提前预警设备故障。但大多数厂子还是把数据扔在那里落灰。可惜。你不知道那些数据多值钱。
讲个真事儿。宁波一家精密零件厂,三台加工中心老是半夜崩刀。夜班师傅排查不出原因,只能换刀了事。后来装了主轴振动传感器,信号接入MES,才发现是特定程序段切削力突变。改了一下进给参数,问题根治。这就是工业4.0的实际应用例子,不是什么高大上的概念。
问:我们厂刚起步做自动化,买设备优先看重什么?精度?速度?
答:都不是。首先看可靠性和维护便利性。我见过一台进口高速机器人,宣传资料吹上天,实际用起来月月坏。备件要从欧洲发,一等就是一个月。产线一停,一天损失十几万。不如选国产二线品牌,参数没那么华丽,但皮实耐操,售后随叫随到。第二,看供应商的技术支持能力。会不会帮你优化工艺?有没有同行业案例?这些比参数重要一百倍。
未来流水线:少人化不等于无人化
现在都在喊“黑灯工厂”。媒体渲染得像科幻片。但现实中,能做到完全无人的产线极少。大多数场景,人是不可或缺的——处理异常、换型、改进工艺。
我特别反感那种“机器替代人”的威胁论。在工厂里混久了就知道,自动化流水线真正替代的,是那些重复、枯燥、伤身体的岗位。而新创造出的岗位,是机器人维护、工艺优化、数据分析——这些工作更体面、收入更高。年轻人不愿意进厂拧螺丝,但他们愿意坐在控制室看屏幕、调程序。
去年在东莞,一家电子厂老板愁招工。我们把流水线改了半自动,加了视觉引导上料和AOI检测。原本需要30人的线,现在8个人。工人工资反而涨了,因为产出翻倍。老板赚更多,工人也不累。双赢。这才是技术的意义。
问:听说现在都搞云平台、AI质检,小厂用得起吗?
答:用得起。别一听AI就腿软。现在很多视觉软件包已经很便宜了,甚至按年订阅。基恩士、康耐视都有针对中小客户的轻量方案。一个深度学习的外观缺陷检测工位,投入七八万就能搞定。关键是找到痛点,别为了智能化而智能化。比如你产品经常有划痕,肉眼检查漏检率高,那就上AI视觉。三个月回本。划算。
写在最后吧。也许有点啰嗦。但自动化流水线不是买设备那么简单。它是一场管理变革。流程不梳理清楚,强行上自动化,就是花大钱请个祖宗。见过太多惨案。
那天从特斯拉出来,夕阳照在工厂外墙上。我忽然想起2005年第一次接触PLC的情景——那时接个线都手抖。一晃快二十年了。技术变得真快,但有些道理不变:机器是为人服务的。别搞反了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:当我在特斯拉工厂盯了3小时,才明白自动化流水线到底卷成什么样了 https://www.dachanpin.com/a/tg/65554.html


