全员生产维护(TPM)的数字化重生:当老方法撞上工业物联网

上个月去一家汽配厂,车间主任老李拉着我诉苦:“TPM搞了三年,看板填得漂漂亮亮,设备该坏还是坏。” 说实话,这话我听过不下十遍。传统全员生产维护——强调全员参与、自主保全的那套——在纸面推演时完美无缺,可一到现场就剩两字:糊弄。操作工把点检表当签到表用,维修工永远在“救火”,而管理层盯着OEE数据发愣。 但怪谁呢?你让一个每天重复拧八颗螺栓的工人,突然要“感受设备异常”,还要用听诊器去听轴承异响——这本来就反人性。 ## 传统TPM的痛点:为什么“全员”变成了“全怨” 先别急着反驳。我知道TPM的八大支柱里有自主保全、计划保全、质量保全……体系严密得像瑞士钟表。可问题是,这套方法论诞生于上世纪七十年代的丰田,那时候设备还没这么复杂,传感器贵得像金条。现在呢?一台加工中心光伺服电机就有七个,液压回路、气动元件、数控系统堆在一起,靠人的五感去“预知”故障?💡 简直是把老中医的望闻问切硬塞给流水线。 更头疼的是数据滞后。操作工早上七点填的点检表,可能十点才被班组长看到,等到异常真正触发停机,半天产量已经废了。而维修工冲过来抢修时,可能连备件库存都对不上——因为库房还在用Excel表格。
制造车间设备点检纸质记录混乱
制造车间设备点检纸质记录混乱
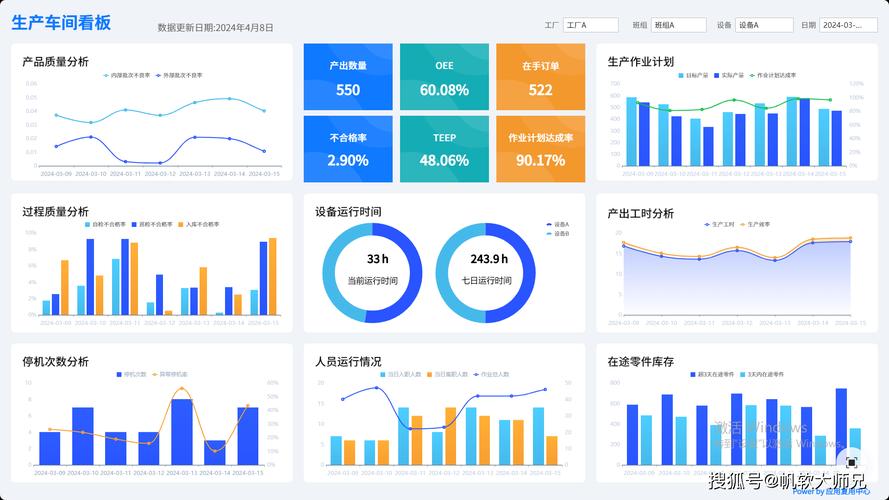
这种脱节,让TPM在不少工厂成了“额外负担”。用一位老钳工的话说:“我宁可多修两台机器,也不想在下班前编那几页点检记录。” 够直白,也够真实。 ## 数字化来袭:传感器代替了人的眼睛 不过话说回来,这两年工业物联网的渗透速度比我想象得快。去年在苏州一家电子厂,我看到他们的TPM系统彻底变了样:每台冲压机的振动、温度、电流波形实时上云,算法自动识别早期磨损模式。操作工手腕上的穿戴设备会直接推送预警:“3号机主轴轴承异常,建议两小时内停机检查。” ❗ 那一刻我突然意识到,所谓的“全员生产维护”正在被重新定义。 说到底,原来的“全员”重点在人——靠培训、靠自觉、靠文化。而现在,“全员”的边界模糊了,传感器成了最勤快的点检员,AI成了最老练的诊断师。人退回到决策者的位置,做那些机器暂时做不了的事:比如判断振动频谱里的某个尖峰到底要不要紧,或者临时调整生产计划来配合精准维修。 问:这种数字化的TPM是不是只适合资金雄厚的大厂?我们小工厂连MES都没上全。 答:这问题问到点上了。其实现在很多轻量级方案已经下沉得很厉害——比如直接在电机外壳贴磁吸式无线振动传感器,成本不到千元,数据通过4G网关传云端,手机就能看趋势。不用改造设备,不用停机安装。我把这叫“TPM的SaaS化”,门槛比想象的低得多。当然,如果你连网络都不愿搭……那当我没说。 问:数据采集上来之后,老员工会不会觉得被监视了,反而抵触? 答:肯定会。我见过最成功的一个案例,是把数据透明化做到了极致:操作工和维修工的手机端能看到完全相同的设备健康报告,而且系统会自动推送一条提示——“您负责的5号机今日累计避免非计划停机2.3小时,相当于节省成本4600元。” 你看,把监测变成一种正向反馈,抵触情绪消解大半。人性就这样,惧怕未知,但喜欢掌控感。
数字化车间设备状态监测传感器安装
数字化车间设备状态监测传感器安装
## 智能TPM的核心:从救火到防火的质变 传统TPM其实也强调“预防”,但预防的依据多半是时间周期——到点就换油、定时大修。这又带来一个新浪费:明明还能用两千小时的轴承,因为计划表到了被提前换掉。数字化之后,基于状态的维护(CBM)才开始真正落地。算法不停对比历史衰退曲线,在性能下降到临界点之前才触发工单。 举个例子:某家电钣金车间的折弯机液压系统,过去每三个月换一次密封件,现在靠压力传感器和油液颗粒计数器,硬是把更换周期拉长到了八个月,而且泄漏事故归零。那个车间主任跟我说:“原来我们追求的是‘准时修’,现在追求的是‘不准修’——设备别坏,才是终极目标。” 💪 这背后其实是TPM理念的一次跃迁。从早期的“故障修”到“预防修”,再到“预测修”,现在正在往“自适应修”走——设备自己调整参数来延缓衰退,比如主轴热伸长时系统自动补偿,根本不用人工干预。在日本一些精加工企业,这种自主护设备已经能实现三个月以上无人干预运行,而维护人员的工作变成了分析数据、优化模型。 问:听起来有点玄乎。这种高度自动化的TPM,会不会让一线维修工丢了饭碗? 答:我倒觉得,饭碗不会丢,但里头的饭变了。以前拧螺丝、换皮带的体力活会减少,而数据判读、故障推理、参数调优这类脑力活需求暴涨。去年一家德资企业做过统计,数字化TPM推进后,维修工的平均技能认证等级提升了两个档位,薪资也涨了至少15%。关键是企业愿不愿意把培训资源投进去。别光让人家转型,又不给梯子。 当然,这一切有个大前提——数据质量。传感器乱装、采样频率瞎设、阈值拍脑袋定,最后AI吐出来的建议还不如老师傅的经验。我见过最离谱的一个案例:某工厂给所有设备都装了振动传感器,但把采样率统一定成1Hz,结果连轴承的滚动体特征频率都捕捉不到,白忙活半年。所以,数字化TPM的成败,60%在选点和部署,40%在后续的持续治理。这比传统TPM的看板运动复杂得多,但也扎实得多。 最后说个彩蛋。三周前,那家汽配厂的老李打来电话,声音有点激动:“上周我们试点了三台压铸机的智能点检,居然提前五天发现了一根拉杆的裂纹……你猜怎么着?那设备已经用了八年,之前从来没人拆开看过内部。” 我笑了笑,没多说。有些变革,总是从一声轻轻的“原来如此”开始的。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:全员生产维护(TPM)的数字化重生:当老方法撞上工业物联网 https://www.dachanpin.com/a/tg/65633.html

赞 (0)
设备综合效率(OEE):别只盯着数字,看看钱从哪儿漏了
上一篇 2026-07-20 05:44:52
快速换模(SMED):别把时间浪费在拧螺丝上,试试这些野路子
下一篇 2026-07-20 06:23:54

相关推荐

  • 自动化仓储(AS/RS)选型避坑指南:为什么你的“全自动”仓库还在人工找货?

    别急着上系统!听我说个真事。 某大型制造企业,花了两千万搞了一套自动化立体仓库。验收时看着堆垛机唰唰地跑,领导们鼓掌。结果呢?三个月后,仓库主管跟我倒苦水——每天要安排三个人在货架间穿梭、找货。托盘编号错乱,系统反馈延迟,WMS和WCS对不上茬。两千万的设备,最后还得靠人工拣选?挺讽刺的不是吗。 堆垛机还是穿梭车?不是越贵越好 第一次听说AS/RS,大部分人…

    投稿 2026-07-22
  • 工业固废处理:从赔钱包袱到绿色金矿的转型逻辑

    💡我上个月跑江浙沪三个工业园区,见了七八个制造厂长,十个里面有八个吐槽最多的就是工业固废处理。原来随便找个卡车拉去郊外倒了,几百块搞定。现在不行。随便偷倒一车危废,抓到就是六位数起步的罚款,弄不好还要负刑事责任。 为什么现在工业固废处理再也不能糊弄了 最近五年,变化真的太快了。环保督察常态化,原来很多私下默许的填埋点早就封了,跨省转移固废审批卡得比银行卡挂失…

    投稿 2026-09-24
  • 工业工程(IE)在智能工厂里的真实处境:被误解,还是被低估?

    我第一次在车间听到“IE”这个词,旁边老师傅不屑地哼了一声:“不就是掐秒表,算时间嘛。” 我愣了几秒——如果他真这么想,那这家工厂的IE算是白干了。💡 十年过去了,事情有变化吗? 有点,但不多。 大多数人还是把工业工程当成基础的时间研究或动作分析。 可你知道吗,我见过最牛逼的IE工程师,其实是在玩数据,在搞系统仿真,在调教数字孪生模型。 那股子劲头,比写代码…

    2026-06-17
  • 精益生产:破解企业效率困局的实践密码

    生产车间里堆积的半成品、频繁切换的生产线、员工重复无效的操作,这些场景在许多制造企业中并不陌生。它们如同隐形的枷锁,不断吞噬着企业的利润空间,制约着发展速度。精益生产的出现,为打破这种困局提供了系统性的解决方案,它并非简单的流程优化,而是一种渗透到企业运营每个环节的管理哲学与实践方法。越来越多企业通过践行精益理念,实现了生产效率的跃升与运营成本的精准控制,在…

    2025-09-15
  • 减速机选型与维护:老工程师的实在话

    前几天去一家厂里看设备,他们刚换了一台减速机,结果电机带不动,转起来嗡嗡响,电流还飘。我一看铭牌,减速比和扭矩系数都没算对,心里真是……哎,这不白折腾吗。说实话,干这行二十年,类似的坑见得太多了。 今天不整那些虚头巴脑的理论,就聊聊实际落地的东西。选型、安装、维护,这三件事搞明白,你的减速机能多用好几年。 选型那点事,别光看速比 很多人觉得,减速机嘛,不就是…
    投稿 2026-08-12

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息