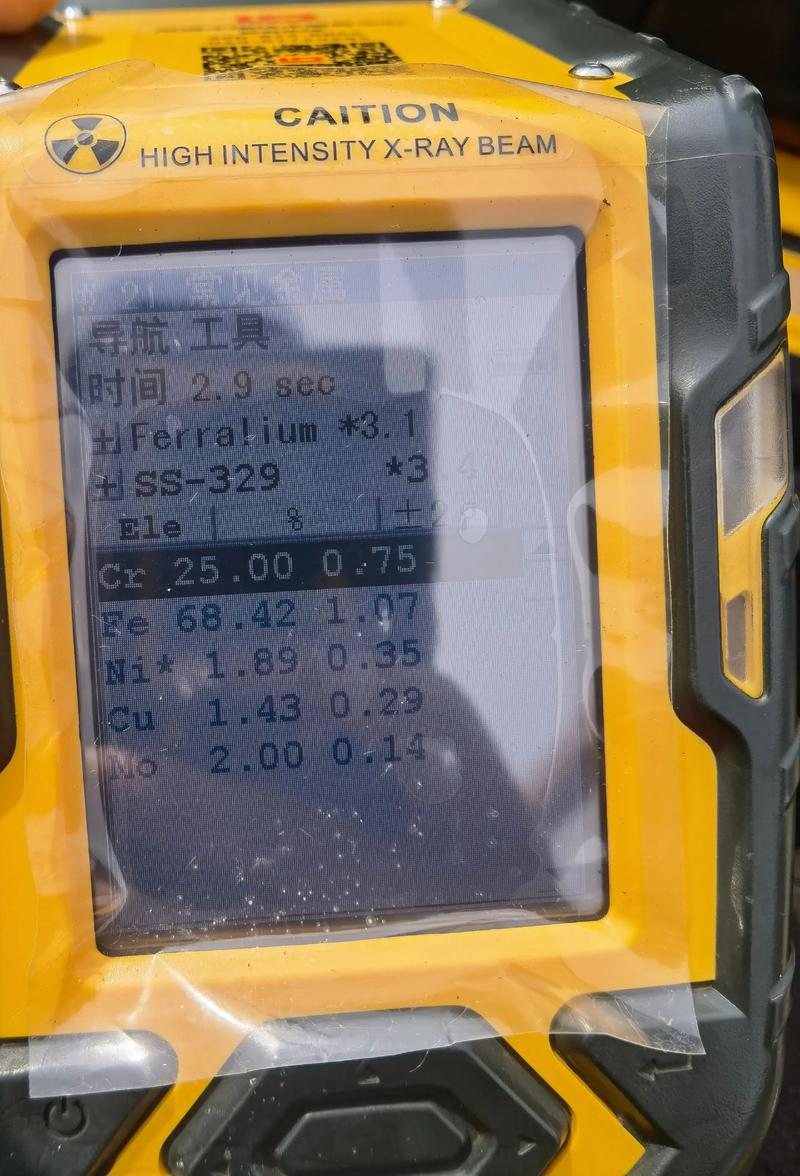
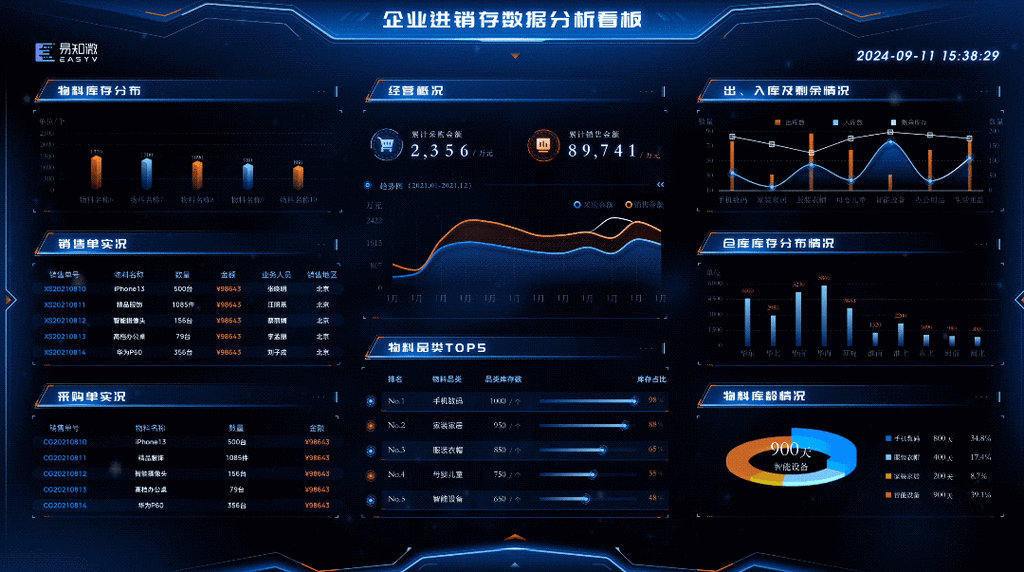
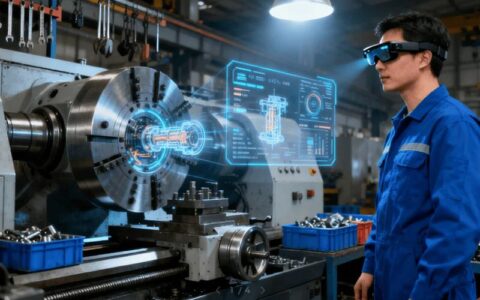
去年在宁波一家注塑厂,我亲眼看着一批刚下线的汽车内饰件被全数退货——原因仅仅是某个模腔温度波动了2℃,导致尺寸偏移了0.05mm。厂长当时脸色铁青,说了一句让我记到现在的话:“要是能早十分钟知道,这十几万的损失根本不会发生。” 是的,这就是传统质量控制的死穴:事后检验,永远是亡羊补牢。
而预测性质量控制(Predictive Quality Control),干的就是提前十分钟的事。它不靠终检拦截废品,而是在生产过程中,通过实时数据建模,告诉你“下一个零件有87%的概率会超差”,然后自动调整参数或停机预警。这就不是质量部的事了,是整个制造系统的大脑升级。
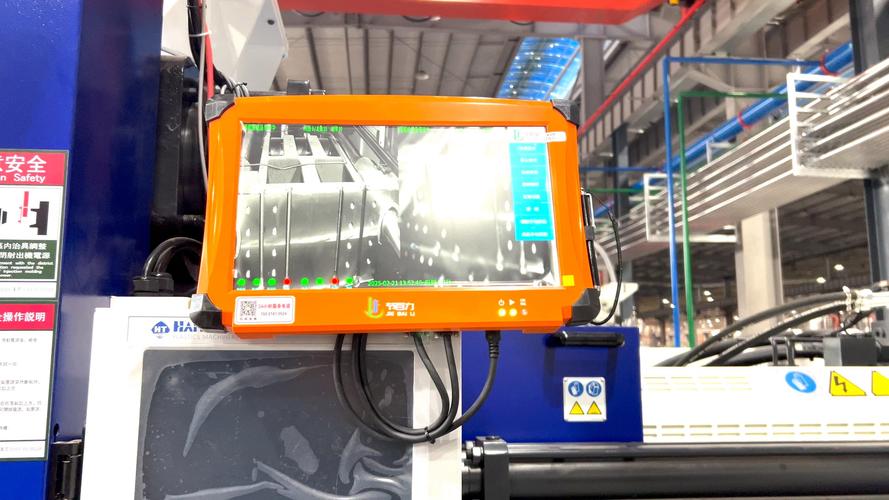
一、为什么SPC不够用了?
说实话,统计过程控制(SPC)那套控制图,在相当长一段时间里还是挺管用的。但现在的精密加工动辄要求CPK≥1.67,传统的±3σ控制限已经捉襟见肘。更关键的是,SPC假设过程是平稳的——而现实中刀具磨损、材料批次变化、环境温湿度漂移全是非线性、时变的。一旦出现异常模式,SPC警报响起的时候,往往已经产出好几个不良品了。
我记得有次和一家轴承厂的质量总监聊天,他吐槽说:“我们的SPC系统天天报警,但80%都是误报,真出事的时候反而麻木了。” 这就是典型的“狼来了”效应。预测性质量控制的核心突破,就在于用机器学习算法识别异常模式,而不是单纯监控单点数值。它能区分刀具正常磨损导致的渐变性漂移和材料硬点引起的突变,误报率可以压到5%以下——这是传统规则引擎做不到的。

二、从数据采集到模型落地的坑

搞预测性质量控制,最怕的就是数据基础不行。很多工厂连关键参数的采集频率都达不到需求——你让算法每秒取一次振动信号,结果PLC只给了每5秒一个均值,这怎么玩?还有更离谱的:传感器是装了,但数据全存在设备本地,根本没有实时上传,搞预测的工程师只能对着历史数据“考古”。
❗ 经验教训: 千万先做数据审计。拉上自动化团队,明确采样率、传输协议、时间戳对齐这些脏活累活。否则模型训练得再漂亮,一上线就崩。
问:我们厂里已经上了MES和SCADA,是不是可以直接搞预测质量了?
答:不一定。MES里的质量数据往往是离线录入的,滞后严重;SCADA确实能取到实时数据,但很多老设备没开放接口。你得先确认关键质量特性(如尺寸、硬度、表面粗糙度)能不能在线或线旁快速测量。如果还要靠人工卡尺量完再敲进电脑,预测的时效性就全完了。建议从振动、电流、温度这类容易采集的工艺参数切入,先做相关工序的预测性维护,再延伸到质量预测。
三、模型的选择:别迷恋深度学习
这几年AI火得不行,有些供应商上来就推CNN、LSTM,好像不整神经网络就不叫预测。可实际情况是,工业数据量往往没想象中大,而且极度不平衡——废品终归是少数。直接用深度学习,要么过拟合,要么解释性差。操作工问一句“为什么预测会超差”,你总不能甩个黑盒出来吧?
我的实战感受:基于知识图谱与规则引擎的混合模型反而更实用。先把老师傅的经验——比如“当主轴负载突增且切削液流量下降时,刃口很可能崩了”——转化成规则,再用随机森林或XGBoost做残差补偿。这样可解释性强,现场人员容易接受。✅

问:那数据不够怎么办?我们批量小,产品换型快,根本攒不出训练集。
答:这是个经典痛点。可以考虑迁移学习——先在相似工序的大数据集上预训练一个通用模型,再用你们的小样本微调。或者干脆走无监督学习路子:用自编码器学习正常工况的分布,一旦重构误差超阈值就报警。这种方式不需要标注废品样本,部署更快。
不过话说回来,算法再牛,也敌不过脏数据。我曾在一个压铸车间发现,温度传感器的接线端子居然松了,导致读数间歇性归零——模型被这种数据“喂”了半个月,彻底跑偏。所以,数据治理是个持续过程,别指望一劳永逸。
四、落地闭环:从预测到行动
预测出质量风险只是第一步。自动响应才是闭环的关键。比如在CNC加工中,模型预测到表面粗糙度即将超标,系统可以自动降低进给率10%,并通知刀具库准备换刀。这种控制-预测-调整的联动,才能把质量损失扼杀在摇篮里。可惜,大部分工厂还停留在“预测结果发个邮件通知”的阶段,等工程师看到,黄花菜都凉了。
我特别推崇一种做法:将预测系统直接集成到PLC或边缘控制器中,实现毫秒级响应。某家发动机缸体线就是这样干的——激光测距仪在线检测缸孔直径,同时振动传感器监控镗杆状态,边缘计算单元实时运行轻量级模型,一旦预测到直径超差趋势,立刻微调镗刀补偿。结果呢?CpK从1.33提升到2.0以上,年报废成本直降70%。💡 这才是真金白银的价值。
五、组织关:别让质量部单打独斗
很多企业以为预测性质量控制是质量部门的事,大错特错。这项目涉及自动化、IT、工艺、生产甚至采购(传感器选型)。没有一把手推动,各部门扯皮就能耗死你。我见过一个可笑案例:工艺部拒绝共享参数,理由是“我们的参数是核心技术秘密”,结果模型缺了关键变量,准确率死活上不去——最后老板拍桌子才解决。
所以,成立跨职能敏捷小组,设一个“预测质量负责人”直接向厂长汇报,是成功的前提。另外,别忘了给一线操作工做培训——他们才是真正盯屏幕的人。如果能让他们感受到“这系统帮我省事”而不是“又多了一个监控工具”,落地阻力会小很多。
最后说点掏心窝的话:预测性质量控制不是什么魔法,它是一套融合了传感器、数据科学和领域知识的系统工程。见效没那么快,但一旦跑顺,带来的不仅是成本节约,更是整个制造体系话语权的提升——当你能准确说出“在未来30分钟内,这条产线有5%的概率产出缺陷”时,客户和供应商都会对你刮目相看。
别等废品堆到眼前才行动。现在就开始梳理你的数据资产,哪怕从一台设备、一个工序做起。预测性质量,真的没那么远。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:预测性质量控制:别再等废品出来才后悔 https://www.dachanpin.com/a/tg/65718.html