说真的,有多少次你满怀激情启动一个六西格玛项目,DMAIC五大步骤烂熟于心……最后却眼睁睁看着它像夏天的冰淇淋一样,慢慢瘫软成一滩毫无形状的甜水。我见过太多。会议室里挂满了“客户之声”、“关键质量特性”的漂亮海报,黑带们拿着绿带们熬夜做出的分析图表,PPT翻了一页又一页。可产线上的缺陷率呢?纹丝不动。交付延迟?照旧。
问题从来不出在DMAIC这套方法论本身。它逻辑严密,像手术刀一样精准。真正卡死项目的,往往是那些教科书不会大写加粗、但实战场上必踩的坑。我今天想聊的,就是这些。不算什么高深理论,更多是血泪教训。
DMAIC不是线性的?——破除教科书迷思
刚接触六西格玛那会儿,我也老老实实按D-M-A-I-C走。定义完量测,量测完分析……一步一个脚印。结果呢?做到改善阶段发现当初定义的范围根本是错的,关键输出变量Y没找对,前面的量测和分析全白干。那种懊恼!——真想掀桌。后来学乖了:DMAIC本质上是一个循环思维,而不是僵硬的单行线。你极大概率会在分析阶段发现需要重新回去量测,或者在改善阶段猛然醒悟定义时遗漏了某个关键干系人。
举个例子,一个做精密齿轮的团队想降低齿面粗糙度不良率。定义阶段大家拍板说问题就在于磨削工序。量测、分析一圈下来,数据却显示磨削本身的CPK明明有1.33。怎么回事?回头重新访谈现场老师傅——才发现真正元凶是上游热处理变形,那个变形量时好时坏,到了磨削这儿只能硬扛。你看,要是死守着线性的DMAIC,不去回溯定义,这个项目铁定砸在手里。
所以现在每当我带项目,都会反复强调:允许回退,甚至鼓励回退。在任何一个阶段发现关键假设不成立,立刻跳回上一步去修正,这才是真正的敏捷。别被教科书里那条漂亮的箭头给骗了。
测量阶段的陷阱:别让你的数据说谎
一说到量测,很多人脑子里就冒出卡尺、三坐标、自动化检测线。硬件本身当然重要,但更隐蔽的杀手是——测量系统本身不行。你有没有认真做过GR&R?我猜很多项目只是走个形式,算个百分比了事。可即便GR&R合格,也不代表测量人员的操作一致性就没问题。
去年在一个汽车零配件厂,做喷油器流量测试的项目。Minitab跑出来GR&R才0.1,漂亮极了。可我站在测试台边观察了半小时,发现三个操作员装夹手法完全不同——一个单手压紧,一个双手掰,一个甚至用橡胶锤轻轻敲两下。他们的测量值居然都落在公差带内?!原来这台设备的重复性极好,但再现性问题被某种“平均效应”掩盖了。若不是在现场蹲守,光看数据报告,你永远发现不了这个隐患。
问:为什么我们花了大量时间测量,却发现数据根本不可靠?
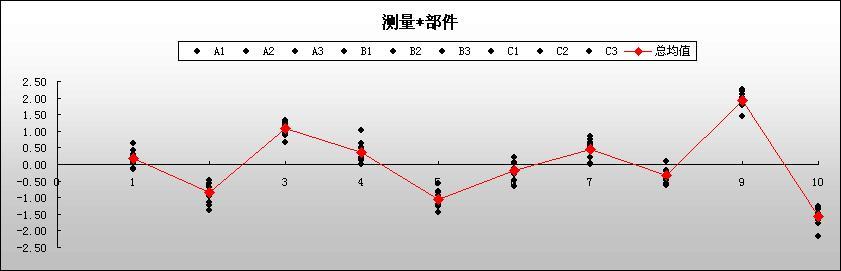
答:因为多数人误以为“测量”就是读数,却忽略了测量系统分析(MSA)必须贯穿整个研究过程。首先,在项目定义阶段就要确认测量基准是否对准客户的真实需求——客户在意的是安装孔的位置度,你在那儿死磕孔径公差,读再准也没用。其次,环境波动像温度、振动会悄无声息扭曲数据。一个螺纹检测规在早晨8点和下午2点的尺寸就能差出几微米,因为车间温差。不记录这些背景变量,数据就是薛定谔的猫。最后,人的因素永远不能低估。务必把操作员之间的变差用方差分析暴露出来,而不是满足于总GR&R数值。
改善阶段的决策瘫痪:点子太多,落地太少
好不容易走到改善阶段,团队脑暴出十几条潜在方案,鱼骨图上密密麻麻。这时候常见一种症状:决策瘫痪。每个点子看起来都有道理,但资源有限,到底挑哪个?我见过最夸张的项目,光是评估方案就耗了两个月,最终大家疲惫不堪,随便选了两个容易实施的交差——效果可想而知。
破解之道?说来也简单:强制聚焦于效应最强、成本最低的少数因素。别在那些“可能有点用”的枝节上浪费时间。用Pareto思维,结合方差分析的结果,锁定贡献度最大的2-3个X。然后快速实施小规模试验,是骡子是马拉出来遛遛。失败了?赶紧换。六西格玛里改善工具一大堆,DOE、田口方法、防错设计……但核心是试错的速度。上个月一个电子装配线项目,用最粗糙的“每次只变一个因子”的OFAT方法,一周内就把波峰焊的桥连缺陷降了70%。不是因为方法多先进,而是因为行动够快。
问:改善阶段想出好多点子,但落地困难怎么办?
答:这是个典型的“重设计、轻转化”问题。改善方案必须嵌入到标准化作业和控制计划里,否则就是空中楼阁。我的习惯是,改善验证有效后,立即拉着工艺、生产、质量三方一起把新参数写进控制计划,更新作业指导书。同时,培训不能走过场,要让一线员工理解为什么这么改,而不只是死记硬背操作步骤。另外,善用防错法(Poka-yoke)把正确的做法变成“唯一能做的事”,靠人的自觉是靠不住的,迟早会忘。最后,设定几个月的过渡期,期间加大审核频次,哪怕有点烦人,直到新习惯融入肌肉记忆。
控制阶段才是真正的开始
很多人把控制阶段当成项目的尾声,写份控制计划,画几张贴个控制图就算完事。大错特错。没有控制的改善,就像沙滩上写字,潮水一来全抹平。我辅导过的一个铸造厂项目,改善后砂眼缺陷率从12%降到3%,皆大欢喜。三个月后我回访,数据又爬回了8%。查来查去,原来是新制订的型砂湿度检测频率,因为夜班人手少,被悄悄从每小时一次改成了每四小时一次。
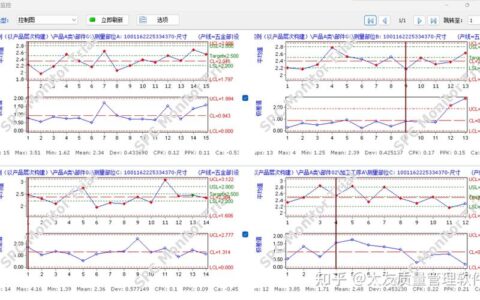
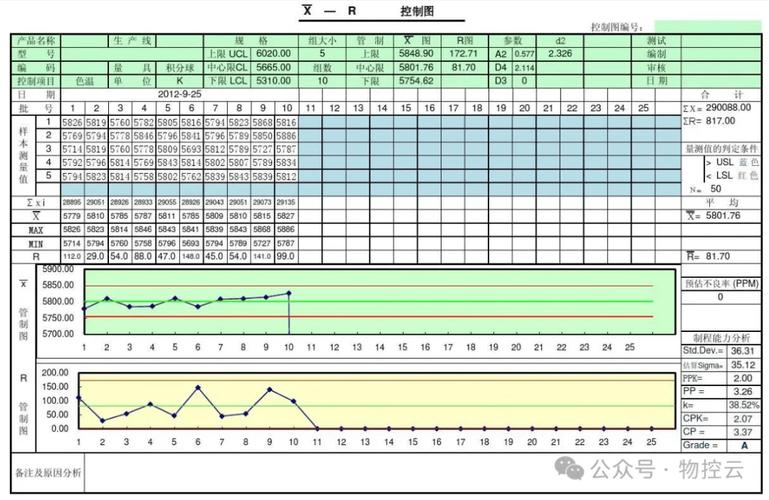
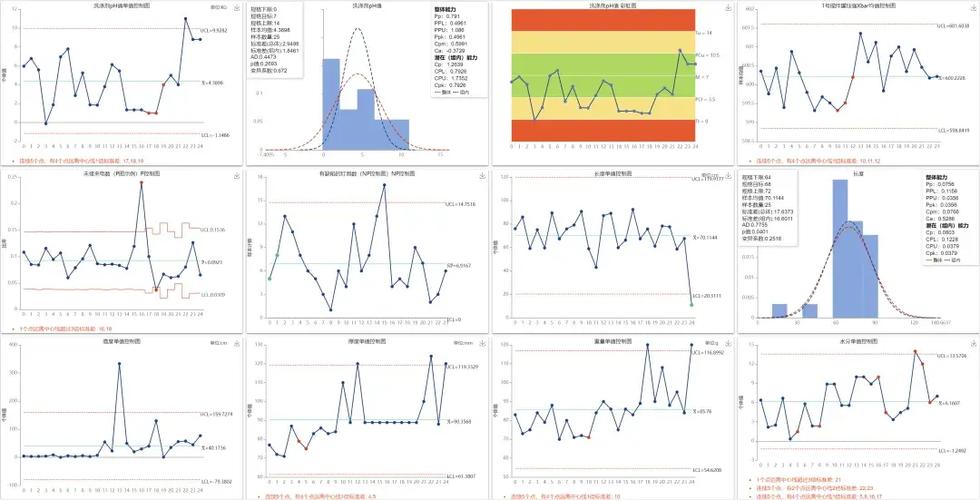
控制阶段的精髓在于建立防倒退机制。统计过程控制(SPC)当然是基础,但别只盯着均值-极差控制图。要考虑在关键节点增加预警线,比如移动极差突然涨高,哪怕还在控制限内,也要触发检查。更有用的是用数字化的方式固化流程。现在很多工厂上了MES,可以把关键工艺参数和控制逻辑直接写入系统,一旦偏离,自动锁机并通知工程师,彻底杜绝人为“偷懒”。
💡 另外,我强烈建议在每个项目关闭时,做一份“经验教训”文档。不是那种应付审核的模板,而是真实记录:哪些决策做对了,哪个坑踩得最疼,哪个人贡献了关键洞察。存入KM系统,让后面的黑带、绿带能真正继承你的实战知识。这才是六西格玛文化最宝贵的资产。
DMAIC啊,说复杂也复杂,说简单也简单。无非就是:搞清楚要解决啥(Define)、数据别骗你(Measure)、揪出真凶(Analyze)、快上快改(Improve)、死守成果(Control)。但每一步都藏着只有亲身趟过才能体会的深浅。别怕犯错,别怕回头,只要项目还活着,就还有机会。✅
下次有人跟你抱怨六西格玛没用,别急着反驳。问问他:你的DMAIC,是真的一步步扎实踩过了,还是只在大脑里放了一遍幻灯片?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:六西格玛DMAIC:为什么你的改进项目总是不了了之? https://www.dachanpin.com/a/tg/61347.html