正交表摆上桌。一群人盯着数据。烟雾缭绕的会议室里,争论就没停过。三个月了,涡轮叶片涂层工艺的良率像死了一样卡在89%——动不了。说实话,该试的参数组合都试过了吧?温度、压力、喷涂距离……一个个调,一次次失败。这就是传统试错。田口方法突然被提出来的时候,我心里是打鼓的。又是什么理论?能比经验管用?
结果呢?用正交表L8(2^7)安排试验,七天就跑完了之前需要两个月才能覆盖的组合。七周?不,七天。第一轮信噪比分析出来,那玩意儿清清楚楚告诉你:喷涂距离的贡献率超过60%。之前我们全在关注温度!——真是给狗吃了。这种恍然大悟夹杂着恼火,又带着解脱,好久没体会过了。✅

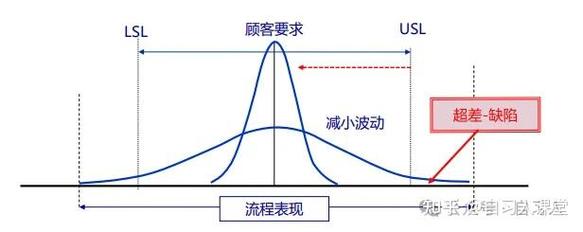
这就是田口玄一博士留给制造业的遗产。一提质量工程,六西格玛、TQM……一堆名词,但田口方法的独特之处在哪?它根本不在乎你要不要消灭变异,它承认这个世界就是充满噪声的。原材料批次差异、环境温湿度波动、操作工换了个人——这些你躲得开吗?躲不开。那怎么办?让产品参数对噪声不敏感!这就是参数设计的核心思想。用廉价的元器件做出高稳定的产品,当年索尼的电视机就是这么干的。从日本到美国,从汽车到半导体,逻辑都一样。
信噪比是个什么东西?——别被名字唬住

学通信的人听到信噪比(SNR)会想到信号强度,但在田口这里,它是衡量稳健性的法宝。分类就三种:望目特性、望小特性、望大特性。简单得不像话。望目就是最好靠近目标值,比如轴径20±0.02mm,中心值最完美;望小就是越小越好,比如杂质含量、收缩率;望大就是越大越好,比如断裂强度。你给不同的质量特性配上不同的S/N公式,然后通过正交表找最优参数组合,让S/N最大。过程不复杂,但背后的思维转变才是关键——别去管单个样本的好坏,看整个分布的稳健性。我见过太多人卡在计算步骤上,其实现在Minitab、JMP一键出结果。难的是信这个东西。
问:田口方法里的信噪比计算麻烦吗?有没有速成办法?
答:麻烦?当年我们拿计算器算交互作用,那才叫噩梦。现在软件全搞定了。关键不是你算得多快,而是你得理解选哪类特性。比如密封件的泄漏量——肯定望小,那你就用-10log(均值平方和)的变形公式。别死记,用MINITAB时选中“望小”就行了。但如果特性是尺寸,要望目,还得区分标准差是否与均值有关——讲真,卡在这里的人多半是统计底子薄。补点DOE基础再来用田口,会顺畅很多。
从参数设计到容差设计——省钱是个系统工程
我们总说质量不是检验出来的,是设计出来的。话没错,但设计阶段哪有那么好弄?研发催着出图纸,采购压着降成本,生产天天喊公差太严。这时候,田口方法给的出路是三段设计:系统设计、参数设计、容差设计。系统设计靠专业知识选方案;参数设计靠正交表和S/N选参数水平;到了容差设计这一关,你就要开始计较了——哪些零部件要用精密等级高的?经济吗?用质量损失函数算笔账,偏离目标值对最终用户有多大损失?比如说,一种电阻买±5%的只要一毛钱,±1%的要一块钱,如果参数设计已经让电路输出对电阻波动不敏感,你死磕精密电阻就是白花钱。这账算透了,老板眼睛会亮。❗
我记得很清楚,做一款液压阀的时候,阀芯与阀套的间隙。之前一直用配磨保证间隙2-4微米,废品率吓人。后来把阀芯直径和阀套内径当可控因子,做了个L9的参数设计,发现间隙本身放大到4-7微米,只要阀芯的锥度角选在0.8°而不是原来的1.5°,泄漏量指标竟然更稳定,S/N提升了近5dB。一下子,加工难度降了,成本砍掉三成。这就是田口方法“以廉价换取稳定”的真实含义。

问:田口方法适合小批量、多品种的生产模式吗?会不会试验成本反而更高?
答:好问题。很多人觉得田口方法就是大工业的产物,其实不然。小批量更要命——你没那么多料去试错。我见过做精密光学镜头的,一次投料几十万,常规全因子试验根本玩不起。田口的正交表可以用少得多的试验次数筛选重要因子,哪怕是个L4(2^3)都能帮你把大方向定下来。唯一要注意的是,重复试验的代价如果特别高,可以选择饱和设计,冒一点混杂的风险,但总比拍脑袋强。另外,有一招叫“综合误差因素法”,把多个噪声因子合成一个极端条件,减少试验次数,很适合小批量。说实话,方法灵活到有人觉得他不严谨,但工业现场从来不是实验室,能快、稳、准地迭代就是好方法。
不要神化田口——它只是工程思维的补丁
这几年我越来越觉得,田口方法不是救世主,它更像一套务实的方法论补丁。它修补了传统试验设计(DOE)在工业环境中的几个坑:对噪声因子的忽视、对成本与质量的割裂看待、对工程师统计素养的过高要求。但它的缺陷也很明显,比如忽略交互作用有时候会栽跟头、S/N比最大化未必对应最优经济效果,以及对完全非线性系统的适应性不足。不过话说回来,哪个工具完美呢?你用它快速找到主要矛盾,然后再用响应曲面或者仿真精调,这才是经典打法。
最新实践里,结合数字孪生仿真后,田口方法开始被玩出了新花样。先在虚拟环境中用正交表极快地筛选成千上万种参数组合,然后拿排名靠前的配置做实物验证——时间和物料成本压缩到原来的十分之一。尤其在半导体封装、锂电池涂布这些工艺极端复杂的领域,重新获得了重视。💡一些AI算法甚至开始辅助生成更高效的定制正交表,这在以前是不可想象的。
回到那天,我们拿着田口方法优化出的参数,试了第一炉。良率92%。办公室有人在欢呼,我心里却想着:早干嘛去了。知识的转化永远伴随着偏见与抗拒,但数据的说服力能砸碎一切。现在谁再跟我说“经验比统计管用”,我就把那张正交表拍给他看——吵什么呢,让数据说话。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:田口方法实战:从工程师的无奈到质量突破的利器 https://www.dachanpin.com/a/tg/65783.html