后来被现实打了脸。❗
当时我们一条轴承产线,OEE常年在72%晃荡。换型时间长得离谱,不良品堆成小山,每周一的计划会都像追悼会。老板拍桌子喊:“必须搞精益六西格玛!”于是黑带大师来了。
他做的第一件事——不是教我们画图,而是把所有人拉到车间,盯着那台CNC磨床看了整整两小时。没错,就站着看。
然后他说:“换型时操作工有17次走到工具柜取东西,每次平均28秒。你们算过吗?”
我当时心里咯噔一下。这就是观察的力量。很多工厂一上来就急着搞DMAIC,工具用了一堆,却忘了最基本的东西。
DMAIC?不,先从鸡毛蒜皮开始

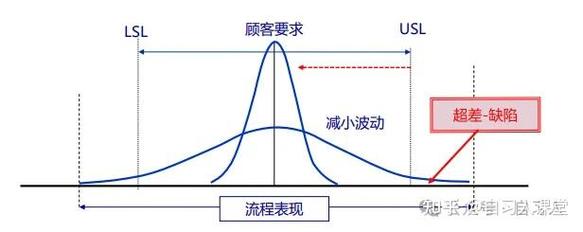
比如我们起初定义的问题:“降低缺陷率”。太笼统了。后来被逼着聚焦到:“减少外圈磨削工序的圆度超差”。这一改,项目立马落地。
测量阶段更坑。数据采集表设计得跟天书一样,操作工填得不耐烦,数据全是假的。😡 后来干脆简化成——每班只记三次数:调机首件合格数、中途异常停机次数、末件尺寸。就这三个数,够用了。
问:精益六西格玛是不是只适合大批量生产?我们工厂是小批量多品种,感觉没法用。
答:恰恰相反。小批量多品种更要用。关键是把快速换型(SMED)和标准化作业做扎实。我们有个车间就专门做非标夹具,单件流。用精益六西格玛的方法,把内部作业转外部,再让设计人员参与工装预调,换型时间从45分钟压到12分钟。效果立竿见影。别被“六西格玛需要大数据”的说法吓住,小数据也能找出规律,尤其是当你的缺陷很显眼的时候。
统计工具不是魔术,别神化SPC
市面上有些培训把统计过程控制(SPC)吹得神乎其神。动不动就Cpk必须大于1.33。可车间里温湿度一变,机床热机不够,什么控制图都白搭。我们吃过亏。💔
有段时间工序能力指数测出来1.6,高兴坏了。结果连续三批货被客户退货,一查,测量系统偏倚了0.002mm——量具没校准。这就是典型的测量系统分析(MSA)没做导致的误判。
所以现在我的习惯:先花半天时间验证量具,再谈过程能力。有些老师傅凭手感都能发现的问题,别死磕数据。
问:精益和六西格玛到底先搞哪个?我们资源有限。
答:这个问题我也纠结过。后来一位老厂长点拨我:先精益,后六西格玛。 或者更准确地说,先用精益工具把流程理顺畅,消除明显的浪费,让问题暴露出来,再用六西格玛解决顽固的变异。比如我们那条线,先做5S和快速换型,把因混乱和等待造成的损失砍掉,OEE从72%提到81%;剩下一直波动的磨削圆度问题,用DOE试验设计找到最佳砂轮转速和进给量组合,这才冲到85%以上。顺序反了会很痛苦,因为统计方法在混乱环境里根本发挥不出来。

搞精益六西格玛最缺的不是工具,是“现场感”

我见过最夸张的案例:一家汽配厂斥资上了整套智能工厂系统,结果一线员工为了不让红灯亮起(影响考核),把传感器用胶带贴住。纯粹的笑话。
精益六西格玛的核心是人。尊重人,培养人,然后才是工具。 我们现在推行的模式是:每个改善项目必须由一名现场主管和一名工程师结对,改善报告用手画,不准用PPT。这样逼着他们去现场观察、手绘价值流图、在白板上讨论。回归到最质朴的状态,反而效果奇好。
问:那精益六西格玛在智能工厂里过时了吗?AI都能自动分析数据了。
答:不过时,反而更重要。AI分析的是历史数据,但现场每天都在变化。比如刀具磨损趋势,算法能预测,可换刀决策仍要考虑物料批次差异、冷却液浓度这些模糊变量。精益六西格玛提供的是一种发现问题、界定边界、验证因果关系的思维框架。我们把DMAIC中的“分析”和“改进”与机器学习结合起来:先用I-MR图识别异常点,再用决策树找关键因子,最后用DOE验证。人机协作吧。别指望AI取代改善周,那玩意儿的价值在于跨部门争执和共识——这点AI做不到。
折腾半年,我们那条线的OEE总算站上85%,虽然离世界级还远,但团队信心起来了。最让我触动的是,有一次夜班操作工主动找我,说他把砂轮修整频次从每10件调到12件,圆度稳定,还能省砂轮钱。💡 这种来自现场的智慧,才是精益六西格玛真正的生命力。
别把它当成一套冰冷的方法论。它就是帮你系统性地聆听现场声音的方法。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:精益六西格玛:我们在产线折腾半年,终于把OEE拉上了85% https://www.dachanpin.com/a/tg/65784.html