
增材制造(3D打印):那些年我在金属打印车间踩过的坑

我盯着刚从成型仓取出来的钛合金零件——裂了。

就那么一条头发丝儿细的纹路,从支撑根部蜿蜒上来,直穿功能面。车间里所有人的脸色都不好看。这批航天支架,交期只剩三天。

金属3D打印,远不是按个按钮那么简单。 这次事故,最后查下来是基板预热温度低了12度。就12度,毁掉价值六位数的活。

✅ 为什么金属打印总在凌晨崩?——热应力那点破事儿

金属3D打印零件热应力开裂特写
金属3D打印零件热应力开裂特写
说实话,干这行七年,最怕半夜电话。选择性激光熔化(SLM)工艺对温度敏感得像女朋友的心情。激光扫过粉末,熔池温度瞬间两千多度,然后急速冷却。一热一冷,零件内部残留应力能大到直接撕裂金属本身。

我们试过调扫描策略。分区扫描、棋盘扫描……都没用。后来一个老师傅说:“把岛形扫描改成螺旋的,让热量散得匀点儿。” 你猜怎么着?裂还是裂,但好歹从10件裂8件,降到了裂3件。❗进步?也算吧。

现在谁再跟我吹3D打印“想打啥打啥”,我直接怼回去——你给我打一个直径400mm的涡轮盘试试?热应力能教它从基板上自己蹦下来!

那有没有招? 有。基板加热到200℃以上,气氛氧含量压到100ppm以下,再用上热等静压(HIP)后处理。成本翻倍,肉疼,但零件终于不裂了。唉。

💡 支撑结构:你以为拆掉就完事了?
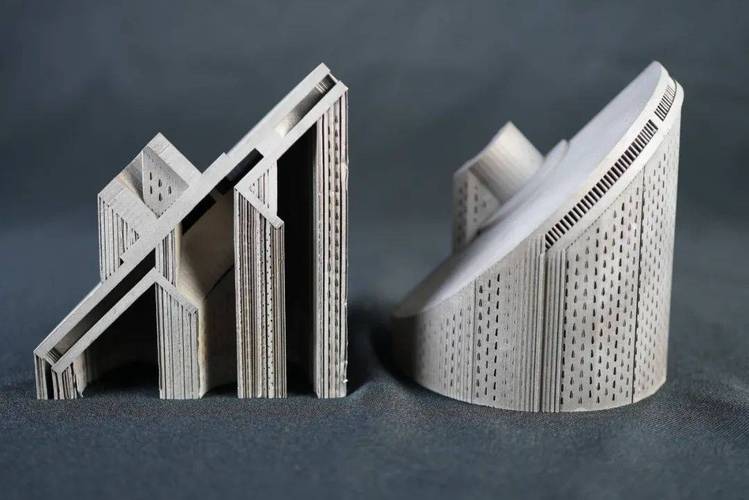
复杂金属3D打印件支撑结构拆除过程
复杂金属3D打印件支撑结构拆除过程
那回印一个薄壁件,设计给的最低壁厚0.8毫米。为了赶进度,支撑加得密不透风。线切割切下来,钳工师傅拆支撑拆了两个半天。一边拆一边骂——我有次瞥见他用牙咬着钳子使劲,急眼了。

支撑最大的坑不是拆不掉,是拆完留下一堆凸台、凹坑。 零件表面跟月球似的。打磨?那么薄,一磨就穿了。后来学乖了:设计阶段就用仿真软件模拟支撑位置,收缩余量留准,支撑接触点用“易断结构”。哪怕多花点设计时间,后面省的心不是一点半点。

问:能不能直接打无支撑?
答:能,但悬垂角小于45°就是找死。现在电子束熔化(EBM)在高温预热下可以尝试,不过表面糙得一塌糊涂,得二次加工。你要是做航空航天,光整加工还得磨掉半条命。真的,某些形状无支撑打印就是玄学——理论上行,实践上废品率80%。

🤔 材料“合格”了,为什么性能还是忽高忽低?

粉末供应商的检测报告永远漂亮:球形度>0.9,霍尔流速25秒,氧含量800ppm。完美。可上机打印,同样参数,这一批零件致密度99.8%,下一批就只有98.5%。差这1.3%,疲劳寿命砍掉一半。

我们追查了很久。最后发现是粉末回收次数的问题。同一批粉,用过五次,卫星粉(细小的粉末溅射物)混在里面,打印时形成微小未熔合。肉眼根本看不见,CT才能查出来。🐶🌞的,粉末管理才是金属打印质量控制的核心!

问:你们现在怎么管粉末?
答:筛!每打印完一次,真空筛分,把卫星粉和粗颗粒都筛掉。新旧粉按3:7混合用。每混一次测一次霍尔流速和松装密度。虽然麻烦,但总算把性能波动压到了5%以内。另外,粉末烘烤一定到位,潮气会带来气孔——说多了都是泪。

📉 机器贵、材料贵、后处理更贵,这账怎么算?
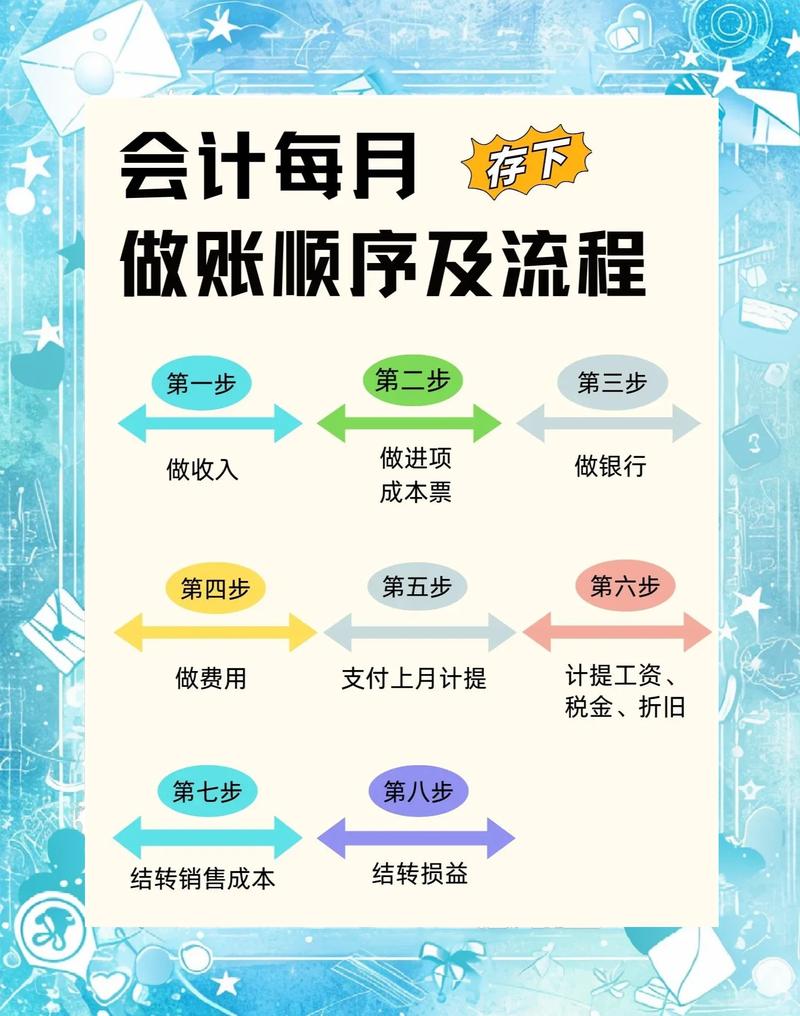
📉 机器贵、材料贵、后处理更贵,这账怎么算?
一台主流SLM设备,进口的,三百到五百万。一公斤钛合金粉末三四千。打一个复杂的叶轮,材料费就上万。这还没算氮气、耗材,以及最头疼的——后处理。线切割、热处理、热等静压、支撑去除、喷砂、精加工……一串下来,成本是传统铸造的5到10倍。

那为什么还要用?因为有些内流道,铸造根本做不出来。航空发动机燃油喷嘴,用3D打印一体成型,重量减轻30%,冷却效率提升一大截,全寿命周期省下来的油钱远超制造成本。这就是价值驱动,不是成本驱动。

那天和财务开会,老板拍桌子:“这么贵,怎么卖?” 我说:“卖的是‘传统工艺做不到’那部分。” 他安静了。其实,3D打印的卖点从来不是便宜,是可能性。懂的人自然懂。

不过话说回来,国产设备这几年追得猛。某品牌双激光系统,效率提高40%,价格只有进口的六成。稳定性嘛……还在迭代。但至少,补足了拼图的一块。✅

回想十年前我刚接触这行,打一个校准方块都能高兴半天。现在,面对的是一整套制造系统的复杂性。增材制造远不是孤岛,前端设计、过程监控、后处理、检测,缺一环就全链崩溃。 每个坑都得用人肉填过,才知道下一步怎么绕开。 所以,如果今天你问我该不该上金属打印,我会说:准备好一头包,再进去。但进去了,就离不开了。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:增材制造(3D打印):那些年我在金属打印车间踩过的坑 https://www.dachanpin.com/a/tg/65829.html

赞 (0)
五轴数控机床突围战:国产货究竟能不能打?
上一篇 2026-07-23 00:21:20
预防性维护,真的在“预防”吗?——一位老工程师的反思
下一篇 2026-07-23 01:08:39

相关推荐

  • 测量系统分析(MSA):别再把它当质量部的应付差事

    上个月去江苏一家做新能源结构件的厂做审核,一进质量部办公室,屏幕上全是套模板生成的测量系统分析(MSA)报告——GR&R全是8%以下,偏倚全是0.001mm,连测的是哪个量具都没写。坐下来翻了两页我就笑了。报告里的采集日期是3天前,但那个厂的三坐标测量室,3天前因为空调坏了,室温飙到30度,按规范根本不能开展精密测量工作。 为什么90%的工厂做的M…

    投稿 2026-11-02
  • 工业热处理:高端制造被忽略的隐形核心工序

    很多人聊高端制造,张嘴就是材料配方,就是加工精度,对吧?没人提工业热处理。可你知道吗?哪怕你把钢材的成分精度控制到ppm级,最终零件的疲劳强度、硬度、韧性,全看工业热处理那几个小时的炉温变化。八成国产高端零件寿命追不上进口,差的不是材料,就是这一步。 为什么工业热处理是藏在幕后的卡脖子点 国内现在炼钢水平上来了,你要什么成分的合金,基本都能炼出来,和进口材料…

    投稿 2026-09-17
  • 工业数据编织:打破制造车间数据孤岛的真解决方案

    上个月刚跑完珠三角三家制造工厂,回来最大的感受就是——制造企业搞数字化,大半的钱都花在打通数据上了。这话真不假。上MES花一百万,上ERP八十万,最后两个系统不对接,要调通又花三十万,过了一年换了两台新设备,又要花十几万改接口。钱扔进去,响都没响几声。 为什么传统数据集成救不了工业数据的烂摊子 很多工厂的现状我见过,设备是不同年代上的,系统是不同厂商做的,数…

    投稿 2026-09-09
  • 预测性维护算法:别再等机器坏了才修

    我得先骂一句——很多工厂搞的‘预测性维护’,简直就是算命。 真的,不夸张。挂几个振动传感器,拉几条线,屏幕上花花绿绿的图表一放,老板觉得这就是工业4.0了。然后呢?设备照样突然趴窝。报修电话半夜响起来,维修班长骂骂咧咧赶到车间,发现轴承都磨成渣了。那个‘智能系统’提前两小时发了预警——有用吗? 没用。这不是预测,这是死亡通知书。而且是临死前才下发的通知书。 …

    投稿 2026-07-20
  • 数字孪生:工业制造落地的坑与真机会

    我上个月去东莞跑了三家做汽车零部件的工厂。老板开口就问数字孪生。不是跟风。是真疼——交期错三成,设备突发停摆找不着原因,原材料库存压了大几百万,赚的钱全堆在仓库里。 别拿数字孪生当PPT概念 这两年跑工厂,我见过最多的笑话,就是花上百万做了个全工厂的数字孪生,放在中控室当接待用,模型转得挺溜,数据还是上周的。来了客户领过去参观,吹完牛就锁门。说白了就是个3D…

    投稿 2026-09-26

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息