干了十五年质量,见过太多人把SPC做成面子工程。控制图挂满墙,过程能力指数算得漂漂亮亮,结果产品该怎么烂还怎么烂。这几年搞数字化,又有人觉得上个SPC软件就能自动防呆——想得美。今天不聊虚的,就聊聊那些年我们踩过的坑,还有2025年真正管用的打法。
控制图不是装饰画,八条判异你用对了吗?
先讲个真事。去年在一家精密加工厂,他们做轴径的Xbar-R图,点都在控制限内,现场就觉得没问题。我拿出原始数据一看,连续15个点全在中心线同一侧!这不是妥妥的小偏移?可他们连这条判异准则都没启用。说实话,很多企业只盯超界点,剩下的七条准则当摆设。
这里得强调:统计过程控制(SPC)的核心是预防,不是检验。点子还在限内但出现系统性趋势,就是过程在“喊救命”。常见的链长准则、趋势准则、靠近控制限的点,哪个不是重要信号?以前在汽车部件厂,我们就因为忽略连续6点上升的趋势,最后批量磨削烧焦,赔了小二十万。
❗ 还有人对不同控制图用同一套判异规则——大错特错。Xbar-R图、P图、CUSUM图,敏感度不一样,死套会漏报或误报。2025年了,Minitab也好,自研系统也罢,都得按图类型定制异常检测逻辑。
过程能力指数CPK高就万事大吉?天真
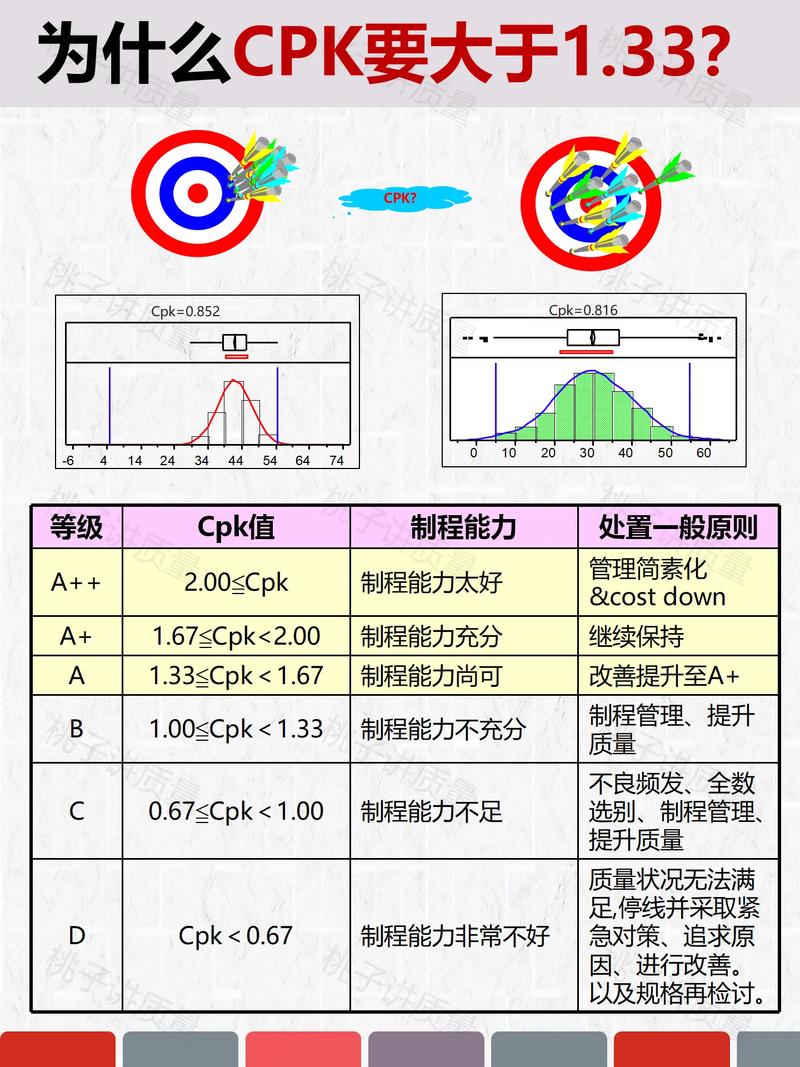
去年评审一家供应商,CPK=1.78,看着很漂亮。我们掏出原始数据一看,分布明显双峰——原来早班和夜班调机参数不一样,换班后尺寸跳变。CPK是算出来了,可它掩盖了班次差异这个要命的问题。
💡 记住:CPK是果,不是因。你得先确认过程稳定,数据正态(或近似正态),再说CPK的事。不然就是垃圾进垃圾出。很多数字化工厂现在搞实时SPC,控制图一异常立马报警,同时自动切片分析班组、机台、批次效应——这才是挖掘CPK背后真相的路子。
说到正态性,有些特性天生非正态,比如跳动、圆度、单边公差。这时候硬算CPK简直搞笑。得用Johnson变换、Box-Cox,或者干脆上非参数过程能力指数。还有一种情况:短期能力OK,长期飘移大,说明设备磨损或环境温湿度影响没控制住。这时候要看CPK和PPK的差距,而不是只秀一个数。
问:我们每天做Xbar-R图,但感觉没什么用,问题出在哪?
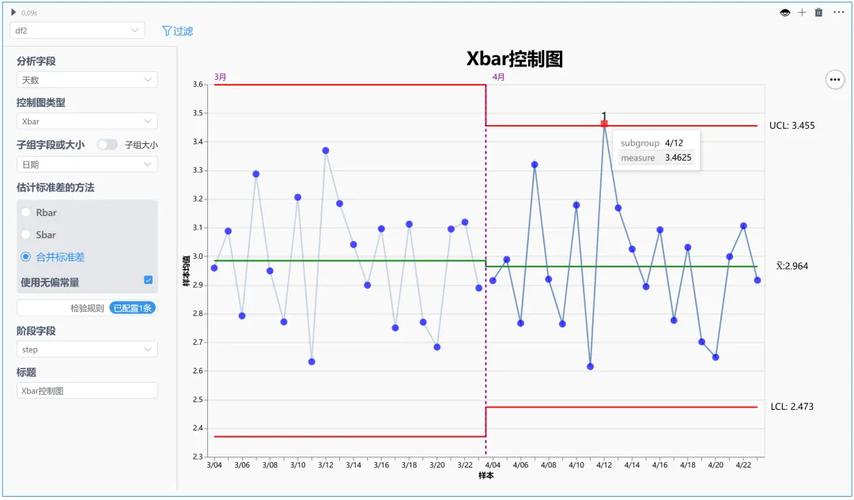
答:八成是抽样策略错了。子组大小不合理,抽样频率拍脑袋定,或者根本就没做到组内变差小而组间变差大。举个例子,你做注塑件重量,每半小时抽5个连续件做一组——这只能看到短时波动,设备刀具缓慢磨损根本体现不出来。应该每半小时抽1件,连续抽5个半小时凑成一组,或者用移动极差图。另外,控制限要定期更新,好多厂初始计算后三年不换,过程早漂了限却没变,当然不灵敏。
问:上了数字化SPC系统,报警太多,操作工已经麻了,怎么办?

答:这是典型的“狼来了”效应。从两个方向解决:第一,过滤掉统计显著但工程不显著的报警。比如轴径公差0.05mm,哪怕统计上有一个很小偏移,只要还在公差中位区,就别叫唤。设定一个死区。第二,分层报警。轻微异常只提醒,中度异常发预警给班组长,严重异常直接停线或锁定批次。我们给一家电子厂做优化,报警量从每天200多条降到20条,响应率从5%提到80%以上。
2025年,SPC必须拥抱AI和边缘计算
现在谈SPC若还只在Excel上画图,真说不过去了。最新的实践是把统计过程控制(SPC)跟机器学习结合,实现多变量过程监控。比如焊接过程,不是只看焊点强度一个指标,而是同时监控电流、电压、压力、位移曲线,用PCA降维后再做Hotelling T2控制图。这套在新能源电池产线已经普及了。
还有边缘计算盒子直接嵌到设备旁边,毫秒级采集数据,实时SPC分析,结果直接推送到现场看板或工人手环。上个月去一家半导体封测厂,他们的固晶机SPC系统能提前十分钟预测吸嘴堵塞趋势,自动触发清洁——这就是真正的预防。不是事后算CPK,是事前管控。
当然,工具再牛,人不行也白搭。得让一线真正理解波动、普通原因和特殊原因的区别。培训别老讲公式,多拿产线真实案例复盘。你试试把过去一年废品数据拉出来,用SPC回测,看哪些异常当时没发现——这种“翻旧账”特管用,比念PPT强十倍。
最后吐个槽。现在有些“AI SPC”忽悠得没边了,说是不用选分布,不用管子组,什么数据进去直接给漂亮结论。哪有这等好事?SPC的根基是统计假设,数据采集方式错了,后头全是空中楼阁。2025年,咱得清醒点:统计过程控制(SPC)是科学,不是算命。工具可以智能,但思维不能懒惰。真把波动规律吃透了,CPK自然好看,成本自然降——这才是硬道理。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别再瞎用控制图了!2025年统计过程控制(SPC)避坑指南 https://www.dachanpin.com/a/tg/65910.html