
增材制造(3D打印):别再吹颠覆了,咱聊聊真正能落地的事儿

那是去年在东莞,我有幸见识了一次粉末床熔融的现场——没错,就是你们常说的金属3D打印。机器运转得比想象中安静,但那股金属粉尘的味道……说实话,差点让我当场劝退。不过,当我看到那个内部带有随形冷却水路的注塑模具镶件时,还是没忍住“卧槽”了一声。这玩意儿,减材切削打死也做不出来。对吧。 但你要问我,增材制造是不是就能横扫制造业了?我直摇头。那些满世界嚷嚷“第三次工业革命”的人,大概率没在车间干过一天活。现实情况是,这个技术真正的价值,藏在一些非常具体的角落里。

光鲜背后:撕下那些华丽的包装

先泼点冷水。这几年3D打印的泡沫太大了,投资人的钱烧得火热,可实际落地的产值呢?大部分还在打样、原型阶段转悠。真正用于批量生产——我指的是每天稳定产出上千个零件——凤毛麟角。 就拿最常见的FDM(熔融沉积成型)来说,原理简单得像个热熔胶枪,一台几千块的桌面机谁都能买。但打印出来的东西……哎,层纹明显,各向异性严重,Z向强度能比XY向低个40%不止。你拿它做个手办还行,真当结构件用?坑死你。更别提那慢吞吞的速度,一个稍微复杂的件,十几二十个小时是常事。急不急人? 再说金属打印,特别是选区激光熔化(SLM),精度确实上去了,但代价呢?设备贵,粉末贵,后处理烦琐到让你怀疑人生。支撑怎么拆?怎么去应力?表面粗糙度怎么达标?每一步都是坑。而且粉末的储存、筛分、防爆,整个车间安全规范都跟着升级。搞不好,轻则氧化影响性能,重则粉尘爆炸。不是开玩笑的。
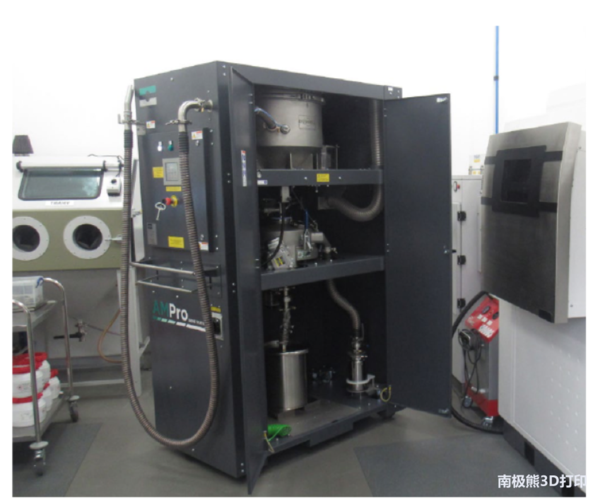
金属3D打印粉末回收筛分工作站
金属3D打印粉末回收筛分工作站

那些真正吃上肉的领域

吐槽归吐槽,但说它一无是处也不客观。有几个领域,增材制造是真的香。 航空航天:减重就是王道 一架飞机每减重一公斤,生命周期内能省下数万美金燃油费。所以航空领域对复杂拓扑优化结构、点阵结构的需求是刚需。传统工艺要么做不出,要么贵上天。3D打印呢?直接一体成型。比如燃油喷嘴,原来几十个零件焊接,现在一个整体打印出来,减重又提性能。我亲眼见过GE的Leap发动机喷嘴,那复杂的流道,传统加工根本不可能。顺带一提,后处理那块,热等静压(HIP)几乎成了航空件的标配,消除内部孔隙。但注意,不是所有材料都适合,钛合金、高温合金玩得多,铝合金就差点意思——铸造铝合金焊接性差,打印专用铝粉又贵。这就是现实。
航空航天用3D打印燃油喷嘴组件
航空航天用3D打印燃油喷嘴组件
医疗植入:个性化定制的金矿 这个领域,3D打印可以说无法替代。每个人的骨头尺寸不一样嘛。髋臼杯、椎间融合器,用电子束熔融(EBM)或SLM打印出多孔结构,促进骨长入,效果极好。我认识一个医生,做颌面修复,先用CT扫描,逆向建模,再打印钛合金假体,手术时间缩短一半。这才是技术该起的作用。不过,医疗认证门槛极高,能玩转的企业不多。

问与答:直击灵魂的拷问

问:都说3D打印能降低制造成本,为啥我算下来反而更贵? 答:你这问题问到点子上了。很多人被宣传忽悠了,以为打印一个零件像打印文件一样,按个按钮就行。账不能这么算。你一上来就比单价,3D打印多半输。它的优势在复杂度带来的综合效益。我给你算笔账:比如一个液压阀块,原来要打深孔、交叉孔,再配一堆堵头,加工费加装配费,还有可能的泄漏风险。如果设计成符合增材制造的一体化方案,内流道直接优化,省掉堵头,减少装配,减轻重量,能耗降低。那这多出来的打印成本,就从后期省回来了。这叫总拥有成本(TCO)思维。但如果你拿它打印一个实心方块,跟机加工比,傻啊,肯定贵。所以,得重新设计,面向增材制造的设计(DfAM)才是核心,可惜很多老板不愿意多花这设计费。 问:打印出来的金属件性能能跟锻件比吗?听说很脆。 答:早期确实这样,现在改善很多,但依然有差距。传统锻件经过反复锻造,组织致密、流线合理,强度和疲劳寿命是标杆。打印件是层层堆积,即使经过HIP,晶粒结构和残余应力分布也跟锻件不同。一般规律:静态强度,打印件可能接近甚至超过铸件,部分达到锻件水平;但疲劳性能——尤其是高周疲劳——往往是短板。原因嘛,表面粗糙度、内部微小缺陷的影响被放大了。所以关键承载件,后处理必须跟上:喷丸强化、磨粒流抛光等。另外,材料本身也关键,有些专用打印粉(如Inconel 718)经过热处理后表现很不错,但别指望全面替代锻件,目前还做不到。得看具体工况。

一些挺有意思的实践

最近有个趋势,把增减材混合。先打印近净成形,再机加工到最终精度。这样既利用了增材的复杂造型能力,又保证了关键处的精度和表面质量。比如华中某机床厂推出的复合加工中心,集成激光熔覆头和五轴联动,修模补模特方便。还有线弧增材(WAAM),效率高,适合大型零件,打印个两三米的船用螺旋桨,比整体铸造柔性高多了。 说实话,咱们中国的增材制造产业,设备端追得挺猛,但材料和工艺数据库这块,还是短板。特别是标准缺乏,同一台设备,不同粉末批次出来的性能都可能有波动。工艺参数全靠经验调,这怎么搞批量生产?我见过有企业为了稳定,自己建了个小数据库,几百组参数反复试,才把孔隙率控制到0.5%以下。累,但有效。
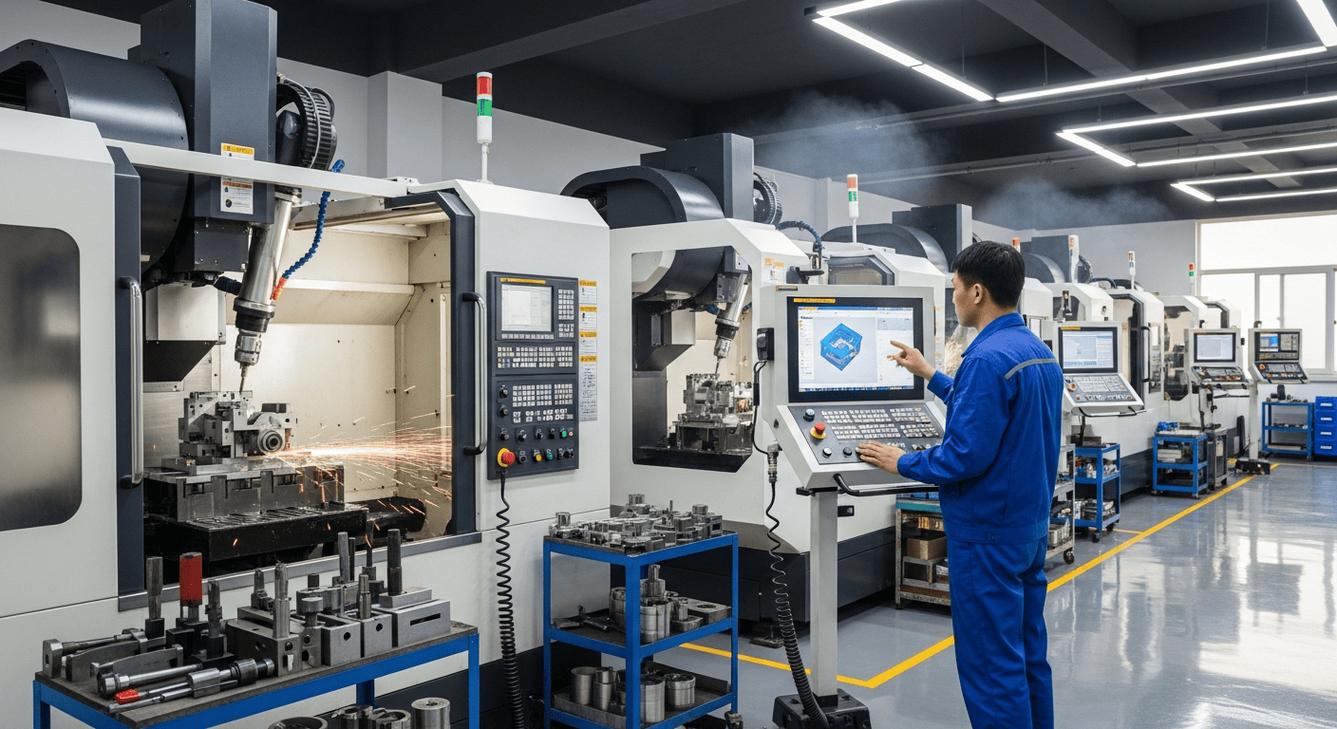
增减材复合加工中心现场工作图
增减材复合加工中心现场工作图
而且啊,现在软件端发展更快。拓扑优化、仿真驱动设计、打印过程监控(熔池监控)、甚至机器学习预测缺陷,都在逐步落地。我们不能再把它看成孤立的打印机,而是一个涵盖设计-仿真-工艺-后处理-检测的全链条。谁先打通这个链条,谁就能赚到钱。否则,就是玩个热闹。 这几年观察下来,我的感受很复杂:一方面,技术的魅力实在太大,让人激动不已;另一方面,宣传和现实的鸿沟,又常常让我这老家伙摇头叹气。但不管怎么说,愿意扎根下去,解决一个个具体问题的企业和工程师,总是值得尊敬的。就这样吧,聊得有点散,都是大实话。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:增材制造(3D打印):别再吹颠覆了,咱聊聊真正能落地的事儿 https://www.dachanpin.com/a/tg/65959.html

赞 (0)
数控机床那些事:精度、热变形与国产突围
上一篇 2026-07-24 18:40:00
预防性维护到底保护了谁?一个二十年老师傅的扎心总结
下一篇 2026-07-24 19:21:04

相关推荐

  • 拆解过程控制系统(PCS):为什么它是流程工业的隐形大脑

    进过化工厂、炼油厂或者食品加工厂连续生产线的人,多半见过中控室那整面墙闪着光的屏幕。几十上百个曲线跳来跳去,参数一秒更一次。这背后跑着的,就是过程控制系统(PCS)。它不碰具体的产品,不做动作执行,就是管所有工艺参数——它错半度,产品就得废一批。 别把PCS和PLC混为一谈,很多新手都踩坑 入行头几年我跟着老工程师跑项目,见过太多甲方搞错需求,拿PLC堆出个…

    投稿 2026-08-15
  • 用好质量控制(QC)七大手法,从源头降低制造不良损耗

    上个月跑长三角一家做新能源汽车底盘件的加工厂,老板拉着我看不良率报表,眼睛都笑眯了。半年前还在为7.8%的不良率头疼,每月返工成本吃掉小半利润,现在稳稳掉到4.1%,每个月省出十几万。问他搞了什么大项目,上了几百万的AI质检线?他摇头,说就是把质量控制(QC)七大手法里最基础的柏拉图用对了而已。 别把质量控制(QC)七大手法当老古董,现在工厂都这么用 不少工…

    投稿 2026-09-08
  • 快速换模(SMED)实战:从90分钟到9分钟的蜕变

    前两天去一家冲压车间参观,换模的时候我看了一眼秒表——足足90分钟。操作工跑来跑去,天车等了20分钟才吊走上一套模具,然后一群人围在那里敲敲打打、找扳手、调高度。这场景让我想起十年前自己负责的那条产线。说实话,当时我们换模也要两个多小时,订单越来越小批量,换模时间直接把 OEE 拖垮了。后来用 SMED 那一套方法,硬生生砍到 9 分钟。对,你没看错,就是 …

    2026-06-30
  • 制造执行系统(MES):上千万的教训,别等上了系统才发现被忽悠了

    说句不好听的,现在没上MES的工厂,跟裸奔差不多——啥数据没有,全靠老师傅经验撑着。但一上来就告诉你“MES能省一半成本”的销售,你最好离他远点。真的。 我朋友厂子去年花300万上了套MES,结果车间工人集体抵制。原因?扫码扫得人想吐,系统比老太太还慢。这就是典型的“为了上而上的作秀工程”。 💡 MES到底怎么把“黑箱”撕开? 传统工厂,从接单到出货,中间过…

    投稿 2026-07-23
  • 六西格玛(DMAIC)落地实录:那些没人告诉你的坑与招

    测量阶段?先搞清CTQ吧 现在智能制造喊得震天响,但数据采集还是一团糟。我记得有个项目,团队花了三周争论到底测什么——这就是典型的没抓准CTQ。CTQ,关键质量特性,这东西不明确,后面全是白费。✅ 测量系统分析(MSA)不做?等着分析阶段抓瞎。有一次没做GR&R,结果因子分析直接跑偏,老板脸都绿了。💡 所以啊,先定义好你的Y,再谈测量。什么SIPO…

    投稿 2026-07-24

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息