第一次见水刀,是在一个做石材切割的车间。硕大的龙门架下面,一道发丝般细的水柱,嘶嘶作响,就这么硬生生地把5公分厚的花岗岩切开了,断面像打磨过一样光滑。我当时脑子里就两个字——离谱。

后来自己入了这行,才知道离谱的事儿还多着呢。今天我以一个老钳工转行过来的身份,跟你聊聊水刀切割那些不大不小、但一踩一个坑的真相。别指望我教科书式地讲原理——那玩意儿网上一搜一大把——我就说点实际的。
原理不复杂,但高压这玩意儿,够喝一壶的
水刀说白了,就是把水加压到吓人的程度,然后从小孔里逼出去。普通的自来水得先经过重重过滤,把零点几微米的杂质都滤掉,否则喷嘴秒堵。然后高压泵一开,嗖地把压力拽到300MPa往上——什么概念?自来水水压也就0.3MPa左右,整整高了一千倍。这水从宝石喷嘴射出去的时候,速度接近三倍音速。你离近了听,跟战斗机突破音障似的,啪的一声炸耳。❗戴耳塞是必须的,别问我怎么知道的。
切金属或者陶瓷的时候,光有水不行,得往里混磨料,通常是石榴砂。这股混合了锋利细砂的水箭,才真正具备了切削能力。它靠的是高速冲击,把材料一点点“凿”掉,整个过程不产生宏观热量,所以切割边缘没有热影响区,不改变材料性质。这一点,是它跟激光切割、等离子切割叫板的最大底气。

不过话说回来,不产生热量不代表工件摸上去是凉的。高压水本身通过细孔时,摩擦生热会把水温抬高个十几度。加上磨料撞击,切口附近摸起来温温的,这正常。你要是感觉烫手,那八成是高压泵冷却系统出问题了,赶紧查。
吹得神乎其神,也有它认怂的时候
销售跟客户吹水刀,最爱说“万能切割机”。我可去他的万能吧。有些东西你真不能切,或者说切了得不偿失。比如钢化玻璃,一切就碎成渣渣,内应力一释放,整块板炸给你看。还有钻石、立方氮化硼这类超硬材料,磨损太大,砂管跟喷嘴比耗材还费,成本飞到天上去。更别提某些复合材料,水进去了就分层,切完直接报废。✅ 所以接活之前,材料特性得先摸透。
再就是速度。切2mm的不锈钢,那叫一个丝滑,可你要是上50mm的钛合金,那玩意儿真能磨到你没脾气。激光切同样厚度,可能哗啦一下就过去了,水刀得在那儿磨蹭半天。好处是它不用二次打磨,省了后续工序,算总账的话,厚板加工反而有优势。
还有一点常被忽略——水刀不是环保标兵。水是循环的,但磨料用过之后就成了混合泥浆,处理起来麻烦得很。环保查得严的地方,这可是个头疼事儿。有些小作坊偷偷排,那是缺德,咱们别干。
问:水刀切割精度到底能到多少?
这个问题客户问得最多。我的回答一般分两截:看情况。纯粹水切割(不加磨料)切薄塑料、橡胶,精度能到±0.025mm,相当可以了。加了磨料之后,因为砂管的磨损是动态的,射流会有点发散,正常切10mm的金属板,±0.1mm左右是稳定能保的。再高就得靠斜度补偿技术了,那个成本蹭蹭涨。说实话,很多图纸上标0.05mm的加工精度,纯粹是设计人员拍脑袋,水刀一看就笑了。
问:我们厂想买台水刀,重点关注哪些参数?
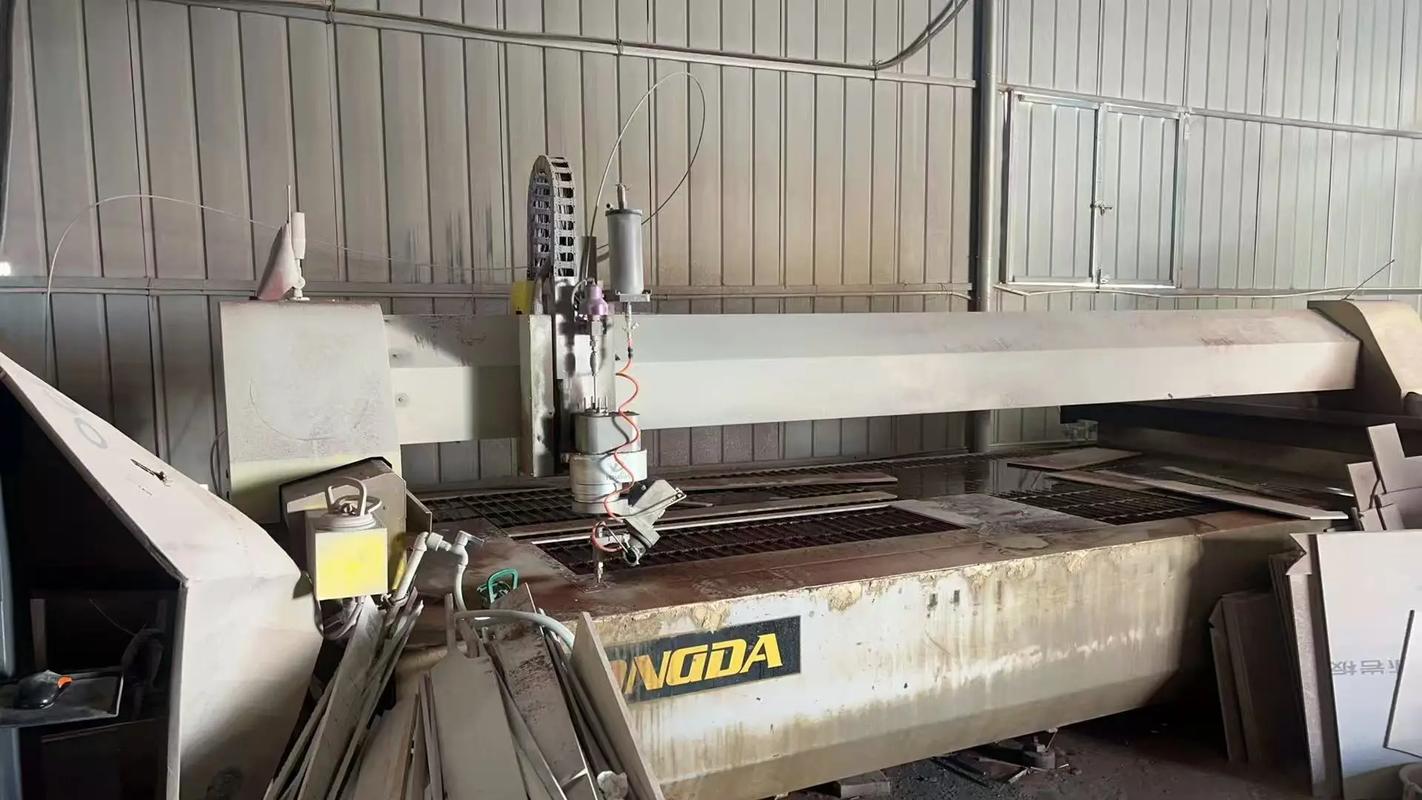
很多老板一上来就问“这机器压力多少兆帕”,好像压力高就牛。其实要我说,压力固然重要——400MPa的切得快——但流量和喷嘴直径才是决定效率的关键。压力决定它能不能切得动,流量决定它切得有多快。所以你得看高压泵的功率和流量参数。另外,驱动方式分液压增压式和直驱式。液压的皮实耐造,但效率低点,适合重活;直驱的省电,响应快,维护也方便些。看你的活儿量。对了,别忘了问砂管的寿命和价格,这可是无底洞。有些进口砂管一根顶国产一大把,但耐用度确实高。你得算长期账。
💡 一个小窍门:现场试切的时候,带张自己要切的典型材料去,别光看厂家准备的样品。切完摸毛刺,看斜边,最好打个三坐标。这才是实打实的检验。
那些年我踩过的坑,以及怎么绕开
刚入行那阵儿,有次切30mm铝板,图快把速度调太高,结果切口下缘全是挂渣,比锯片切的还糙。后来才明白,水刀切割有个最佳的速度窗口,慢了浪费,快了质量崩塌。还有一次,过滤网堵了没及时发现,高压泵活塞拉伤了,整台机器趴窝三天。现在学乖了,滤芯勤换,压力表勤盯。
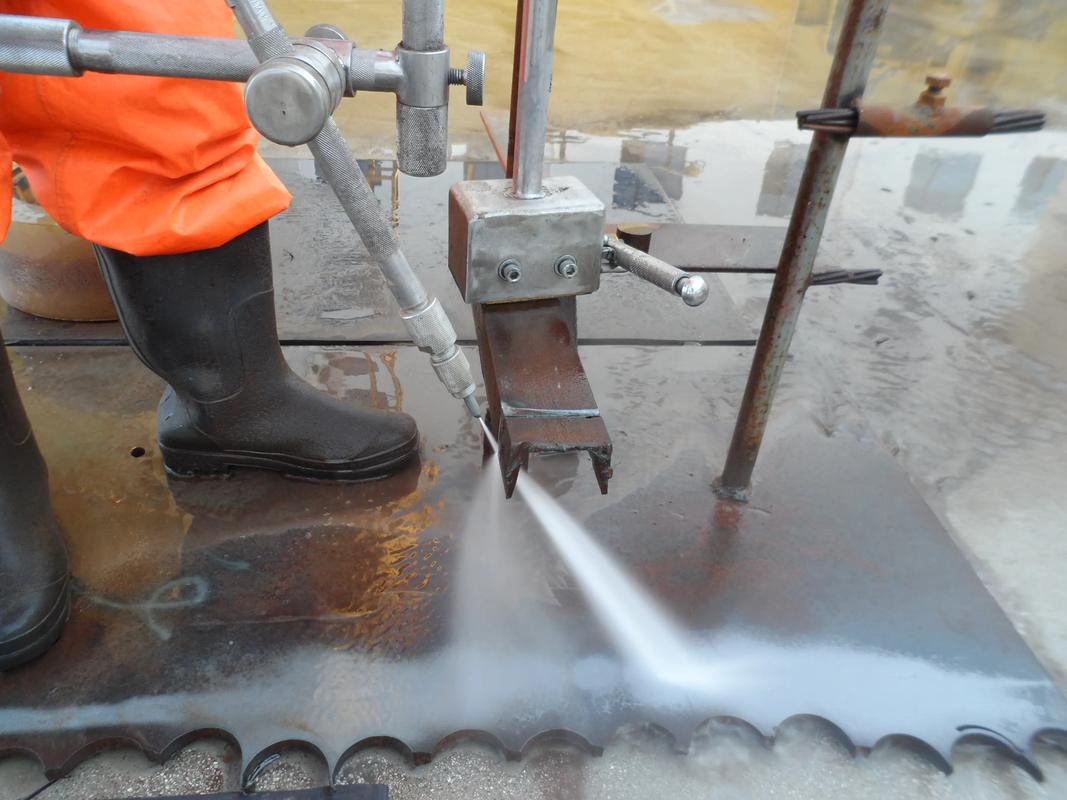
还有一个血泪教训:千万别用硬水。水垢一结,整个管路系统跟着遭殃。软化水装置那点钱,千万省不得。
说起来都是泪。不过话说回来,这玩意一旦调顺了,切出来的工件漂亮得能让人心情好一整天。那种冷加工特有的亚光断面,手感和质感,激光切不出来。
好了,就扯这么多。你要是正打算上水刀项目,或者已经在用的遇到些糟心事,欢迎交流。这行当,经验比说明书管用。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:水刀切割这件事,我干了十年还是想吐槽 https://www.dachanpin.com/a/tg/65962.html