说实话,干铣削这行十几年,见过太多人死磕切削参数,结果还是被振动和刀具寿命搞得焦头烂额。今天不聊教科书上那些四平八稳的理论,就说说实际车间里踩过的坑和摸出来的门道。
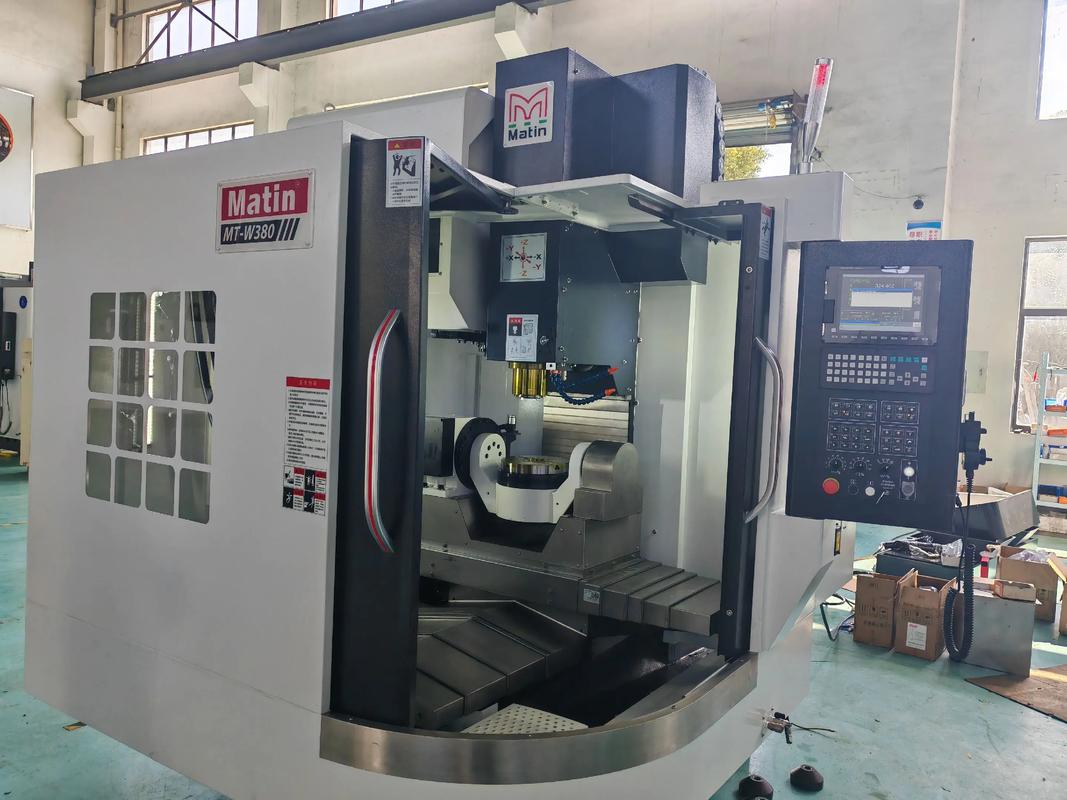
铣削加工说白了,就是用旋转的多刃刀具去切除工件上的多余材料。听起来简单对吧?可一旦涉及具体工况,刀具路径、切削力方向、排屑方式……每一样都能让人抓狂。尤其现代数控铣床上,主轴转速动不动上万转,稍微一个参数没选对,噪音就比拖拉机还大——你还没反应过来,刀片已经报销了。
另外,铣刀的角度也是一门学问。前角、后角、螺旋角、主偏角……每个角度都影响切削力和排屑。比如螺旋角增大,切削更加平稳,但轴向力也变大。加工不锈钢时,适当减小前角,增强刃口强度,可以减少崩刃。这些细节,教科书上不会告诉你的。
别只盯着涂层。很多人一说铣刀就是硬质合金,没错,但硬质合金也分牌号,基体和涂层组合起来差异太大了。
– 加工普通钢件,用PVD涂层硬质合金刀片性价比最高。
– 加工铸铁,试试CVD涂层,抗冲击能力更强。
– 铝合金高速切削,得选大前角配合高硬度基体,否则加工表面粗糙度根本下不来。
另外,💡 别迷信“万能刀具”。我见过一个机修师傅,用一把通用铣刀干完钢又干铝,结果刀刃崩得跟狗啃似的。刀具材质和涂层必须跟工件材质匹配,这是铁律。
。厂家给的切削参数表,只是个起点,不是圣旨。❗切削速度(线速度)直接决定了刀具的寿命和加工效率。比如某牌号刀具推荐切削速度120m/min,但实际你的机床刚性好、功率大,往上提10%-15%完全没问题。反过来,刚性差的老机床,你还按推荐值来,振动能把你逼疯。
进给量呢?粗铣时为了排屑和效率,可以适当加大,但精铣时一定优先保证表面光洁度,进给量要小些。还有切削深度,在机床功率允许的前提下,优先增加切深,减少走刀次数——这比单纯追求高转速省事多了。
铣削加工最让人头疼的不是精度,是振动。一旦振起来,工件表面出现振纹,刀片加速磨损,主轴也遭罪。怎么办?先别急着降转速,检查一下刀具悬长是否太长、刀柄刚性如何。很多时候,换一个液压刀柄,效果立竿见影。
当然,参数调整也有套路。适当降低切削速度,提高进给量,让切削更“柔和”一点,往往能压住振动。还有一种方法——非对称的铣削方式,比如用不同直径的刀片,或者改变齿距,也能破坏共振条件。
常见振动还有一个原因是刀具齿数选择不当。齿数多,啮合平稳,但排屑空间小。铝合金等软材料,用大容屑槽的少齿铣刀,不易粘屑。
✅
。铣削加工里,排屑不畅是刀具寿命的隐形杀手。尤其是深槽铣削,切屑堵在槽里,每次切削都在重切切屑,刀刃不崩才怪。这时候,用高压冷却液或者脉冲排屑,比换什么刀都管用。
问:铣削加工中,为什么有时候用面铣刀会听到尖锐的啸叫声?
答:这多半是切削参数和刀具结构产生了共振。你可以先检查主轴转速是不是刚好落在机床的自然频率附近,试着改变20-50转/分钟,或者调整刀具的切入角。另外,面铣刀直径与工件宽度之比也很关键,通常建议刀具直径比工件铣削宽度大1.3倍左右,可以有效减少切入冲击。
数控铣削里,刀具磨损会直接导致尺寸漂移。所以做精密加工时,一定要能估计刀具寿命,并且定期测量工件尺寸。现在很多数控系统带有在线测长功能,可以在换刀后自动对刀。但更常见的还是操作工的经验——听声音、看排屑颜色。真的,同样的参数,老师傅看铁屑颜色就知道现在是什么状态。铁屑发蓝,说明切削温度高了,得降低切削速度或者加大冷却。
问:机床主轴转速和切削速度到底怎么换算?我总记不住。
答:切削速度(m/min)= π × 刀具直径(mm)× 主轴转速(r/min)÷ 1000。比如直径50mm的端铣刀,转速2000转/分钟,那线速度就是3.14×50×2000÷1000=314m/min。不过在实际调试中,直接查表或者用手机APP换算更快,但原理得懂。
别以为铣削就是“一个刀盘转就完事”。实际加工中,形式多得很:
– 面铣(面铣刀加工平面)
– 侧铣(用立铣刀的侧刃加工侧面)
– 插铣(轴向进给,适合深腔)
– 坡走铣(刀具倾斜切入)
– 螺纹铣削(加工螺纹孔)
每种方式对刀具几何参数、主轴功率的要求都不同。比如插铣,轴向力大,对刀柄刚度要求极高。而螺纹铣削用的螺纹铣刀,通常有特殊的螺旋角设计,不能混用。
现在的多轴联动铣削加工,可以把复杂曲面一次成型,没有多次装夹误差。但编程时候,刀具路径的优化很讲究。例如用顺铣还是逆铣?顺铣表面质量好,但切削力波动大,对机床间隙要求高。逆铣则刀刃切入时打滑,容易产生加工硬化。说实话,现代数控系统间隙补偿做得不错,大部分精加工都选择顺铣。
。在精铣加工中,表面粗糙度主要由每齿进给量和残留高度决定。虽然理论上减小每齿进给量可以降低粗糙度,但实际中,如果进给量过小,刀具反而可能出现滑擦,造成表面挤压变形,粗糙度反而加大。所以精铣时切勿把进给调得过小,最好让每齿进给量保持在0.05-0.15mm/z之间,具体还要看刀尖圆弧半径。刀尖圆弧半径越大,可以达到的理论粗糙度越好……但也会引起振动。这里头的平衡,真是考验感觉。✅
铣削加工的刚性是一个系统。工件夹持不牢固,一切都白搭。很多零件振纹的根源,不是刀具也不是参数,而是夹具刚性不足。换用液压夹具或真空吸盘,往往能解决问题。另外,要注意支撑位置,尽量让切削点靠近支撑点,形成稳定的“切削三角”。
做铣削加工这么多年,最深的体会是:
。不同机床、不同工件材质、不同刀具,都会有差异。多记录每一次调试的数据,慢慢形成自己的经验库,比什么都强。
问:铣削加工铝件时,刀具容易产生积屑瘤,怎么避免?
答:积屑瘤主要因为切削温度高,铝屑粘在刀刃上。解决方法是提高切削速度,增加刀具前角,同时使用专门的铝合金加工专用刀片,涂层一般用非晶碳膜。冷却液一定要充足,而且尽量用乳化液,不要用纯油。关键是要让切屑更快带走热量。
好,就说这么多。下次遇到铣削难题,别急着抱怨机床垃圾,先静下心来,从刀具、参数、夹具、冷却逐个排查。解决问题的思路,往往就在这四点里。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铣削加工中的刀具选择与切削参数,这些经验你未必知道 https://www.dachanpin.com/a/tg/66989.html