说真的,六年前我刚入行那会儿,对水刀切割这玩意儿是嗤之以鼻的。谁没事往水里掺沙子去切钢板啊?慢得一批,还脏得要死——车间地上永远湿漉漉的。直到一个项目逼得我差点跪着喊爸爸。
水刀凭什么“冷切割”还这么猛?
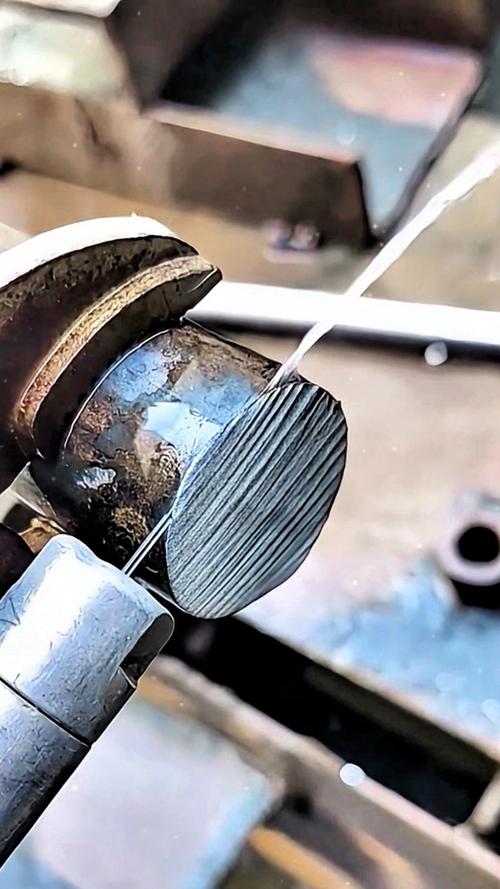
大多数人以为水刀切割就是拿高压水滋一下。啧,太天真了。核心其实是高压水射流里边混的那点磨料,石榴砂(有时候用金刚砂)。靠纯水?切个纸板还行,切金属?做梦。水压得干到4000bar往上,配合0.1mm的宝石喷嘴,射出来的速度都快赶上子弹出膛。这玩意儿最邪门的地方就是——它根本不发热。真有那么玄乎?去年切航空钛合金,旁边就是热敏涂层,激光上去直接报废,水刀切完涂层纹丝没动。这就是冷切割的魅力,没有热影响区,材料该怎么硬还怎么硬。

物理课代表别喷我,我不讲公式。但你得知道,水刀切割精度能做到±0.1mm还算靠谱,不过得看你的机床是不是动态补偿的。普通三轴水刀,切斜面那是必然的——因为水流发散嘛,越往下越粗。五轴水刀加了动态倾斜头,切口基本垂直了。有一次切50mm厚的不锈钢,普通床子切出来像狗啃,换了五轴立马丝滑。
选水刀,你以为买台机器就完事了?
呵呵,天真。光机器只是个开始。水刀砂管、宝石、密封件这些耗材,够你喝一壶的。砂管大概200小时就得换,一个原装进口的好几千。有人嫌贵用国产的,结果三天两头堵,停机清理的时间比干活还长。还有水处理系统,必须用纯水,不然喷嘴寿命直接腰斩,信不信由你。我们最早图省事接自来水,结果一个月换三次喷嘴,维修师傅都快跟我翻脸了。
问:水刀切割到底费不费砂?
答:比你想的费。切1米20mm厚碳钢,大概吃掉两公斤石榴砂。不过砂不是最贵的,水才是。循环水系统得做好,不然水费加废水处理,成本噌噌往上涨。我们后来上了水循环,一年省下十几万。❗不算不知道。
问:精度能比激光吗?
答:想什么呢,激光切割薄板能到±0.05mm,水刀差点意思。但超过10mm厚板,水刀优势就出来了,因为激光割厚板有锥度,水刀反而更直。而且水刀能切非金属,复合材料、玻璃、石材,激光可搞不定怕热的玩意儿。💡所以不是精度谁高,是看活儿合不合适。
别信广告,看实战:我车间里那台水刀的故事

去年接了个军工订单,切80mm装甲钢板交货期紧得咬人。火焰切割试试?热变形能让你怀疑人生,后续校正成本爆炸。等离子?切口粗糙得能当锯条。团队差点崩溃。突然想起来角落里积灰的那台水刀——买来三年除了切过几块亚克力板,几乎没开过张。死马当活马医吧,铺上砂,调好参数,第一刀下去,那切口光滑得……我当时真骂了一句脏话。后续加工量几乎为零,切割效率居然比预估快了三分之一。关键是,冷切割没改变金属的金相组织,探伤一次过。老板乐得直接给水刀车间装了空调——之前夏天40度没人愿意进去。
还有一次切碳纤维板,之前用铣刀,粉尘要命,刀具死贵。水刀一刀过去,毫无毛刺,边缘整整齐齐。不过得小心,动态水刀的穿刺点要选好,不然纤维层容易分层。这玩意真得靠经验攒,教材上可没教。
问:水刀是不是万能的?
答:万能个鬼。你要是切0.5mm以下的薄板,水刀能把板子打成筛子。还有切槽特别窄的活儿,也费劲。另外操作成本不是吹的,高压泵维修一次大几千,得找靠谱厂家。我们这行的老师傅,哪个没被水刀折磨过?但它确实能啃别人啃不动的骨头,就凭这一点,我忍了。
最近试了试水刀切割陶瓷,做氮化硅基片,那叫一个漂亮。之前用金刚石线锯,崩边率高达三成。水刀调低压力、用细砂,成品率直接上到95%。同行听到眼珠都要掉下来。不过喷嘴是真不耐用,一个宝石嘴切不了几片就扩孔了,成本还是高。方向是有了,但耗材寿命的瓶颈还得突破。
还有,水刀切橡胶?别逗了,那叫一个黏刀。不过切发泡材料不错,不发烟,比激光环保太多。环保现在抓得严,车间粉尘和毒烟真能罚到你哭。✅水刀这点倒是加分项。
现在你问我水刀切割值不值?如果你只切2mm以下铁皮,赶紧去买激光。但哪天遇到硬骨头、怕热的、超厚的材料,你就知道水刀的好了。哦对了,记得把地基打牢,这玩意儿震动跟地震似的,我们车间地板都重新浇了混凝土。😅
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:水刀切割:我花了300万买来的“冷”知识 https://www.dachanpin.com/a/tg/66091.html