
上个月去一个化工厂,看见操作工拿扳手敲压力表。我问怎么回事,他说指针有点卡,敲一下就好——说实话,那一瞬间我后背发凉。工业仪表的可靠性,在某些现场简直被当成了儿戏。但这能全怪操作工吗?不能。很多厂里的仪表还是上世纪九十年代的老东西,连个HART协议都不支持,校准全靠老师傅手感。你说这能准?
我们总说智能制造、工业4.0,可基础的数据采集都靠“玄学”,后面的算法再牛有什么用?废话,当然没用。仪表是工业的眼睛,眼睛花了,大脑就瘫痪。但问题在于,很多人意识不到“准”和“可用”之间的鸿沟。差个0.5%的量程,一天下来物料平衡就对不上,能耗悄悄涨,故障无声累积——最后突然停机,一群人抓瞎。❗
✅ 老仪表的顽疾,不是精度,是“信任赤字”
我见过一台用了15年的涡街流量计,显示值永远稳定在某个区间,工艺人员都习惯了。直到有一天换了新表,才发现实际流量波动很大,原来那台老家伙早就“死”在了1980年代的技术水平上——传感器老化导致响应迟钝,把动态过程硬生生抹平了。这就像用三十年前的温度计测体温,你觉得它没坏,其实它反应已经跟不上你的发烧速度了。
类似的,压力变送器的膜盒漂移、热电偶的绝缘电阻下降、分析仪表的传感器中毒……这些慢性病,不校准根本发现不了。但现实是,多少企业把校准周期一拖再拖?问就是生产忙、没备表、省成本。结果呢?等到工艺指标出现异常,排查来排查去,最后发现是仪表问题——已经浪费了好几天。
问:校准周期到底怎么定?一年一次够吗?
答:看介质、看工况、看重要性。对于贸易结算级流量计,半年一次都算长;对强腐蚀性介质上的压力表,可能三个月就得检查。不能一概而论。我建议采用风险基准的校准策略:关键回路高频次,次要回路可以放宽,但必须定期验证。比如用便携式校验仪在线比对,比拆下来省事得多。现在还有带无线HART的智能仪表,能自动诊断漂移趋势,这就把被动变成主动了。💡
至于那些还在用人工抄表记录的企业——我真是无话可说。错漏百出不说,实时性为零。现在哪怕加一个无线网关,把4-20mA信号转成数字信号传上云端,成本并不高。别说没钱,少出一次非计划停机,这点投入早就回来了。
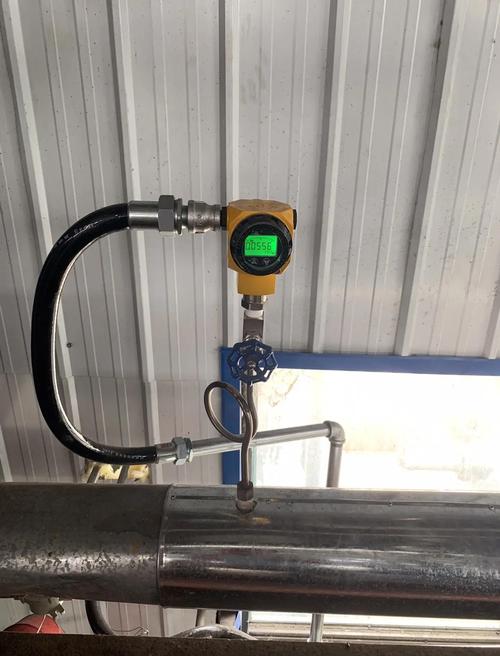
❗ 智能仪表带来的不全是蜜糖
去年给一家精细化工做改造,上了一批智能温度变送器,带FF总线功能。厂家宣传各种好:精度高、自诊断、可远程组态。结果调试阶段,通讯故障频发,查了三天,最后发现是电缆屏蔽层接地不规范,变频器一开干扰就上天。你看,技术越复杂,对工程能力的要求越高。智能仪表不像模拟表那样皮实,它需要好的供电、好的接地、懂行的人去维护。
还有协议兼容性问题。PLC是西门子的,仪表是艾默生的,DCS又是横河的,各说各话,最后加了一堆网关转换,数据结构混乱不堪。有次一个液位跳变,从上位机看历史趋势,发现是转换过程中数据丢包——这样的智能化,不如不搞。
说实话,我越来越觉得,仪表选型不能只看技术参数,更要看全生命周期服务。有的牌子故障率是低,但备件贵到离谱,还强制返厂维修。有的牌子开放性好,但需要自己的工程师具备一定的编程能力。所以,你选的不只是一块表,而是一整套工程生态。
问:老厂改造,如何平衡成本和效益?有没有性价比高的方案?
答:与其大换血,不如从关键测量点切入。先把那些影响安全、质量、能耗的核心仪表升级,比如反应釜温度、锅炉汽包液位、排放口CEMS(烟气在线监测)。这些点位一旦不准,后果严重。可以采用“智能替换”策略:利用原有接线,换上带有HART或WirelessHART功能的新表头,再通过手操器或网关读取诊断信息,不一定要全改DCS,也能实现状态监测。对于辅助系统,可以继续维持,但必须加强巡检。这样,投入产出比最高。我们给一家制药厂这么做,只花了不到预算的40%,就实现了90%关键仪表的预测性维护,非计划停机减少60%。
🔧 校准与维护:不是技术问题,是管理问题
再扯点更揪心的。很多工厂仪表维护团队,要么归设备部,要么归仪电车间,但往往沦为“换灯泡”的角色——只会在故障后去更换。为什么不能做到预防性维护?因为没有数据。没有数据是因为没有系统。没有系统是因为管理层觉得“仪表不直接创造价值”。大错特错。仪表数据就是工艺的CT报告,你不看报告就开药,这不是草菅人命吗?
现在有些先进企业已经在搞数字孪生仪表管理,虚实对应,在线仿真校准周期。甚至用AI分析历史趋势,预测传感器剩余寿命。我参观过一家外资工厂,他们的仪表台账系统会自动推送工单:哪个仪表预计下个月漂移超限,需要安排计划停车更换。这听起来科幻,其实技术已经成熟,关键是顶层设计下不了决心。

还有一个怪现象:新项目上马,仪表投资被压缩,理由是“智能表太贵”。可后期维护成本、误工损失不算账吗?买台便宜货,半年修三次,一次停车就损失几十万,这账太好算了。可惜,决策者只管初期采购成本。
最后唠叨一句:工业仪表不是什么高不可攀的领域,但它需要敬畏心。从选型、安装、调试、到运维,每个环节都可能藏着坑,也藏着金子。关键在于,别把它当成孤立设备,它是数据链的起点。只有尊重数据,才能让仪表真正成为眼睛,而不是摆设。
问:对于想搞智能化仪表的工程师,有什么建议?
答:第一,深入现场,别光看手册。仪表的问题往往不在说明书里,而在管道振动、电磁干扰、介质结晶这些实际工况。第二,学习开放标准,比如HART、Profibus、OPC UA,别被单一厂家绑定。第三,培养数据分析意识,学会从趋势曲线上发现异常,而不只是看当前值。最后,保持怀疑——所有仪表都可能骗你,经常用标准器去验证。✅
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业仪表:从“能用就行”到智能决策,我们走了多少弯路? https://www.dachanpin.com/a/tg/66124.html


