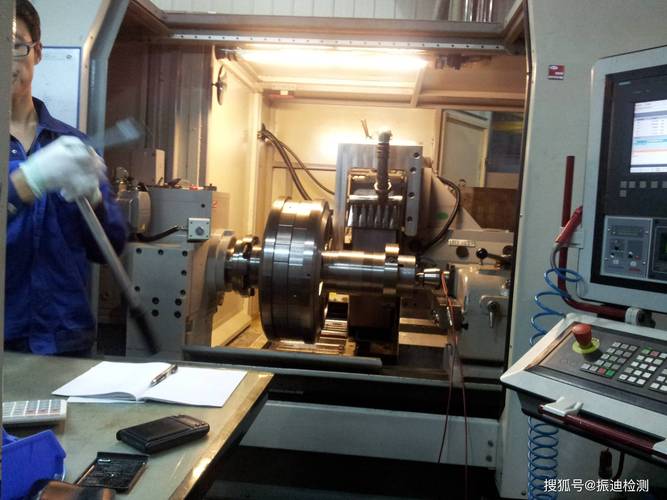
刚开完早会,生产部老张又摔了报表——上个月三件模具曲面过切,直接报废。原因?编程那小子图省事,刀路拐弯处没设过渡圆弧,机床一震,刀尖在工件上犁了一道沟。说实话,这种事我见得太多了。十几年数控干下来,从三轴到五轴,从铝件到高温合金,亏吃够了,教训攒了一箩筐。今天干脆摊开聊聊铣削加工里最要命的环节:刀具路径。别扯虚的,全是车间里淌汗淌出来的经验。
先抛个问题:机床是新的,刀是进口的,工件装夹也稳当,为什么一跑起来就吱吱乱叫,振纹深得能搓指甲?很多人的第一反应是转速进给没匹配好。但依我看,十次振动八次怪刀路。尤其是高速铣削
时,刀具突然拐直角、满刀切入、或者螺旋下刀角度太陡,冲击载荷瞬间上去,主轴都要抖三抖。
记得有一回铣S136淬硬模具钢,硬度HRC52,用φ6整体硬质合金刀,客户图纸要求侧面粗糙度Ra0.4。我按常规轮廓走刀,结果刀纹粗得像搓板。调了三次参数没用。最后把切入方式改成圆弧切入,拐角加了R2圆角,振动立马消停。就改两个选项,省了一整晚的无效调整。
,刀具始终保持恒定接触角,切削力波动小,振动自然低,刀具寿命能翻倍。很多新手不知道,还在用平行往复拉毛坯,费刀又费电。
问:编程时步距(Stepover)怎么给才合理?
答:看刀型和任务。粗加工追求效率,步距可以给到刀具直径的40%~70%,但必须配合摆线或动态铣削,否则满刀切不动。精加工时球头刀步距通常取0.1~0.3mm,平底刀清根更要小,否则残留高度大,接刀痕明显。有个经验公式:残留高度h≈步距²/(8×刀具半径)。想要Ra低,步距就得往下压。不过话说回来,实际机床刚性、刀具悬伸都有影响,别死套公式。我一般先试切个小面,看纹路再微调。
市面上CAM软件一大堆,刀路策略五花八门:平行、环绕、等高、螺旋……菜鸟容易看花眼。但搞懂原理其实就几条路。我最烦那种不问材料、不分工况,上来就默认“平行精加工”的。平行刀路爬陡峭面还行,遇到平坦区域,刀轴垂直于曲面时刀尖切削速度为零,纯粹在挤削,表面能好才怪。
这时候就该用
件,刀轴矢量控制不好,不光效率低,还容易过切。前段时间帮朋友的航空件厂优化一个叶盘加工路径,原程序走一圈20分钟,我用摆线粗切+分段侧刃精切,同样精度下12分钟干完,刀耗还降了三成。
。加工深槽或硬材料时,用极小的切宽、大切深,像削苹果皮一样一层层刮,比传统层切快得多。去年铣718镍基合金槽,用φ8刀,切深25mm,切宽0.5mm,转速8000,进给直接怼到6000,铁屑发红但没断过刀。说到底,刀路得顺着材料的性子来,不能蛮干。
这个争议我听过太多。保守派老师傅坚信“一层一层往下挖,稳当”,年轻人喜欢“动态铣、高转速、小吃宽”。到底谁对?我的结论:看工况。
动态铣(自适应铣削)的核心是恒定刀具负载,通过算法自动调整走刀路径,始终让刀具以最大许可的切削参数工作。尤其在粗加工时,它能用较小刀具吃掉大余量,切深可以超过刀具直径好几倍,而切宽控制在5%~15%。机床负载稳定在设定的阈值附近,没有冲击,声音像切豆腐。传统层切则像老牛犁地,切宽大、切深小,刀具在工件边缘频繁冲击,刀片寿命短,整体效率反而低。
不过动态铣也有短板。软材料、薄壁件慎用,路径扭曲太厉害,工件容易让刀振。另外,旧机床如果主轴刚性和加速度跟不上,复杂的路径反而让加工变慢。我车间的哈斯VF2跑动态铣还行,但另一台老式硬轨机床就卡顿,只能老老实实层切。
问:高速铣削用什么刀柄比较好?
答:这问题值一百个赞。高速加工尽量用
(侧固式),传扭大。千万别用弹簧夹头跑高速,稍微一松,刀就甩出来,我早年吃过亏,至今心有余悸。还有,刀柄锥部要保持清洁,哪怕一粒灰尘都会导致跳动超差,直接影响刀路精度。
写了这么多,其实就想说一句:铣削加工不是简单的点按钮。刀路规划是真本事,得懂材料、懂机床、懂刀具,更要懂缺陷背后的力学逻辑。别把希望全寄托在后处理上,也别迷信软件默认参数。车间里的好活,都是交过学费才换来的。
最后吐个槽——某种编程教材里教人“非切削移动一律设置安全高度”,结果抬刀比干活行程还长,程序跑起来像广场舞,气得我当场摔了鼠标。经验这东西,书本给不了,摔打摔打就出来了。你说对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铣削加工刀具路径优化:车间老师傅的实战心得,别再交学费了! https://www.dachanpin.com/a/tg/66144.html