钛合金铣削加工:那些年我们交过的“学费”和硬核经验

去年接了个活,某军工企业的钛合金框架,公差要求±0.01mm。我一听,头都大了——钛合金,又是这种玩意儿。但利润可观,硬着头皮上。结果第一把刀就崩了,脑子里蹦出两个字:完蛋。但后来还是搞定了,靠的是一堆血泪换来的经验。今天分享出来,希望同行少踩坑。

钛合金铣削,难在哪?

钛合金这家伙,导热系数只有钢的1/7,热量全憋在刀尖上,能不烧刀吗? 切屑还跟热狗似的,直冒火花。更要命的是化学亲和性,一受热就跟刀具搞“焊接”,积屑瘤蹭蹭长。还有就是弹性模量低,工件发飘,你这边用力切,它那边回弹,尺寸精度?害,不提了。加工硬化更绝,切一层硬一层,跟切年糕似的,越切越费劲。我刚开始干的时候,没少交学费——废料堆比合格品堆还高。

钛合金铣削刀具磨损前后对比
钛合金铣削刀具磨损前后对比

上面这张图是我某个失败的刀具,寿命不到15分钟。惨不忍睹。所以说,搞钛合金,你得先认清楚它的倔脾气。

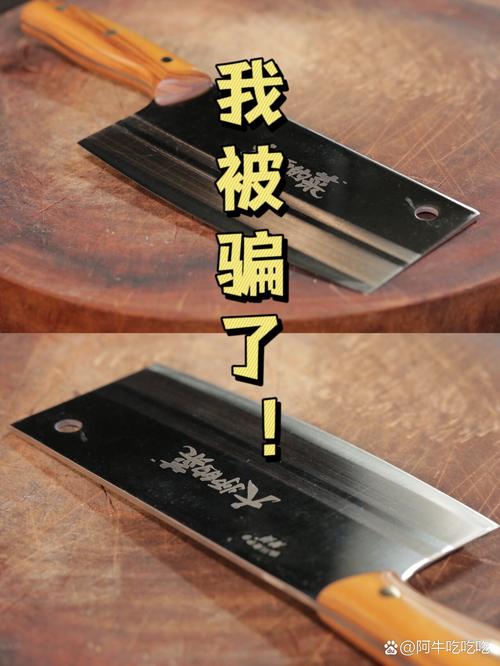
刀具这块,我被坑了不止一次
刀具这块,我被坑了不止一次
刀具这块,我被坑了不止一次

早年迷信进口涂层,买了某品牌PVD涂层刀,贵得要死,结果干切10分钟就红了。后来发现,不是涂层不好,是没配微润滑。钛合金必须用冷却,而且是高压、大流量,直冲切削区。我后来换成内冷刀具,配合高压油雾,寿命直接翻三倍。记住,冷却比涂层优先级更高。

但是吧,有些精细加工还不能用乳化液,怕污染,就得用干切加微量润滑(MQL)。这事儿我还搞砸过一回:MQL喷嘴位置不对,没喷到刀尖,结果刀尖积屑瘤长成一坨,跟糖葫芦似的。所以细节决定成败。

问:为什么用了最好的涂层刀还是短命?
答:钛合金要的不是单一高级货,是冷却和切削参数的组合拳。涂层再好,温度一高立刻软化。你必须让热量快速排出,比如用单晶金刚石涂层,配高压冷却,切屑直接冲走。否则,再贵的刀都是白搭。

问:有哪些品牌的铣刀可以推荐?
答:说实话,我不给特定厂家打广告。但凭经验,硬质合金基体加AlTiN涂层比较通用,像山高、瓦尔特的某些系列不错,但必须结合具体工况。我建议你先试刀,别一次买一堆,万一不适用,那就亏大了。

切削参数是门玄学,但我摸到点门道

记得第一次调参,我按模具钢的经验设了线速度80,结果刀片直接融了,跟科幻片似的。后来老老实实用40-60之间。进给呢?我吃过亏,太慢刀具磨,太快崩刃。现在每齿进给0.05-0.12mm,配小切深0.5-2mm,快进给策略,反而稳定。诀窍就是:减小径向切宽,用摆线铣削。这招是从高速铣削偷学的,能大幅减少刀具热载荷。
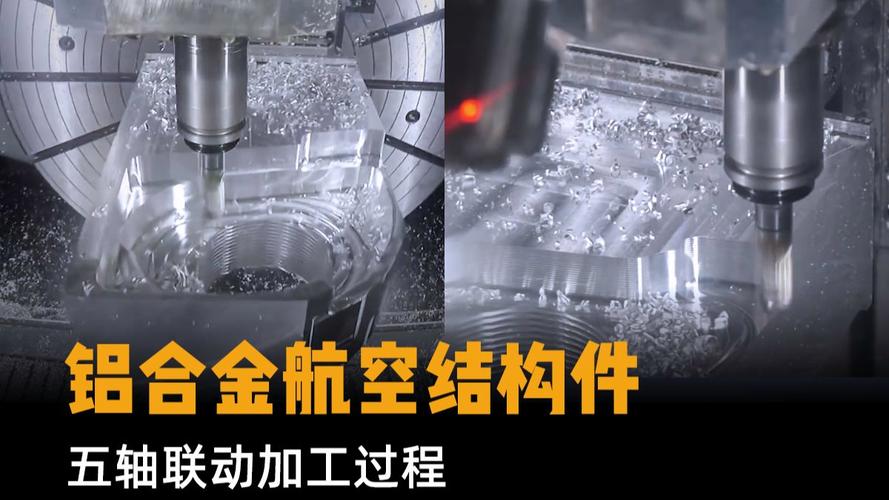
五轴联动铣削钛合金航空结构件
五轴联动铣削钛合金航空结构件

上图是最近干的一个叶轮,五轴联动,摆线策略,全程高压冷却,刀具寿命突破60分钟。那种成就感,啧,真爽。

另外,装夹刚性绝不能含糊。钛合金弹,一震动就完蛋。我用过真空吸盘,后来发现还是机械锁紧靠谱。压板多点位,模拟软件先跑一遍变形量,别怕麻烦。

问:切深和进给怎么平衡?
答:小切深、快进给能减少接触时间,但机床刚性得跟上。我一般用2mm切深,进给0.1mm/齿,然后调转速到产生合理的切屑厚度。太薄切屑会导致加工硬化层,反而费刀。别学网上那些理论表格,切出来像蚊香,一刀过全是摩擦,没切削。

干钛合金铣削,到现在我还是如履薄冰。这材料没脾气,但一有脾气,你就得报废。说句糙的,多动手,比看十篇论文管用。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:钛合金铣削加工:那些年我们交过的“学费”和硬核经验 https://www.dachanpin.com/a/tg/65345.html

赞 (0)
粉末涂层附着力不行?二十年老技工:别只怪粉末,多半是工艺翻车
上一篇 2026-07-15 16:33:35
车削加工:刀具崩刃、缠屑?这些坑我帮你踩过了
下一篇 2026-07-15 17:41:04

相关推荐

  • 供应链管理的韧性重构:从工业实践看智能协同新范式

    前阵子去了趟宁波的一家精密机械加工厂,老板老周拉住我,一脸愁容。他说最近一批从德国进口的轴承,交货期生生从45天拖到了70天,差点让他的整条产线停摆。这事儿,让他后怕。我拍了拍他肩膀,说,老周啊,你现在碰上的,可不是什么“特殊情况”——供应链管理的旧逻辑,正在遭遇前所未有的挑战。 真的,这几年在工业圈里泡着,见了太多类似的事。说白了,我们过去太追求极致的“精…

    2026-06-21
  • 自动化装配的精度失控?聊聊那些年我踩过的坑与工业装配的新活法

    做装配线的都懂,精度是命。但真正能做到微米级重复定位的,有几个?说实话,前年我们给汽车零部件做自动拧紧站,那叫一个崩溃——理论数据完美,实际装配一致性差得离谱。后来发现,根本不是机器人精度问题,是工装夹具的热变形。❗ 记得那天夜里,我和团队盯着扭矩曲线,百思不得其解,直到伸手一摸夹具——烫的!环境温度只升高了4度,但夹具局部膨胀导致定位偏移了0.03mm。你…

    投稿 2026-07-15
  • 时光褶皱里的双人舞

    暮色漫过窗棂时,她总爱坐在藤椅上翻看旧相册。封面的烫金花纹早已磨出毛边,像极了两人携手走过的那些年月,边角虽有些褪色,却藏着数不清的温热褶皱。第一张照片里,他穿着笔挺的西装,指尖轻轻牵着她的白纱,阳光落在两人眼底,漾开的笑意能漫过时光的河。那时他们总以为,爱情该是永远鲜艳的红玫瑰,盛放着永不凋零的热情,却不知真正的相守,会在柴米油盐的浸润里,酿成温润的蜂蜜色…

    2025-09-05
  • 破界与新生:2025 年平板电脑的生产力革命

    中国平板电脑市场正迎来历史性拐点。国际数据公司(IDC)最新报告显示,2025 年第一季度市场出货量达 852 万台,同比增长 19.5%,其中消费市场突破 800 万台,商用市场规模同步扩张 3%。这股增长浪潮背后,并非简单的销量攀升,而是平板电脑从娱乐终端向核心生产力工具的根本性蜕变。 长期以来,“买时生产力,用时爱奇艺” 的调侃道尽行业尴尬。硬件参数的…

    2025-09-18
  • 搞生产绕不开的单件流,为什么九成工厂都做不对?

    我干了快二十年生产咨询,见过太多老板一提到降本增效就喊着上单件流,最后做成四不像,发一顿牢骚说精益都是忽悠人的。 什么才是适合当下中小工厂的单件流 很多人对单件流的刻板印象还停留在教科书里:一人一个工位,一人一道工序,一件产品从线头等走完整个流程,一分钟出一个成品。说实话,这套完全标准化的玩法,只适合那种一年几百万件同款产品的大工厂,现在大部分中小工厂接的是…

    投稿 2026-09-06

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息