这就是典型的不尊重人性。人不是机器,会疲劳、会走神、会被情绪影响。可我们偏偏喜欢设计一套流程,然后指望工人永远保持百分百专注。可能吗?
防错技术(Poka-yoke),听着像什么高深理论,其实朴素到令人发指——就是让错误根本没法发生,或者一发生就立刻发现。1960年代日本丰田的新乡重夫搞出来的概念,传到现在都几十年了,很多工厂还是懵的。
这玩意儿,到底是如何让错误“不可能”的?
防错的核心逻辑就两条路:
✅ 预防型——从源头掐死,你想错都错不了。比如USB接口,以前那种梯形的,插反了怼不进去,这就是防错。再比如,冲压机床必须双手同时按启动,防止手在模具里。你想单手握持操作?没门。
❗ 探测型——错了立刻被抓现行。比如产线上那个咔咔响的传感器,零件没压到位马上报警停线;再比如包装线有称重检测,重量不对自动踢出去。不是不让你错,是错了马上知道。
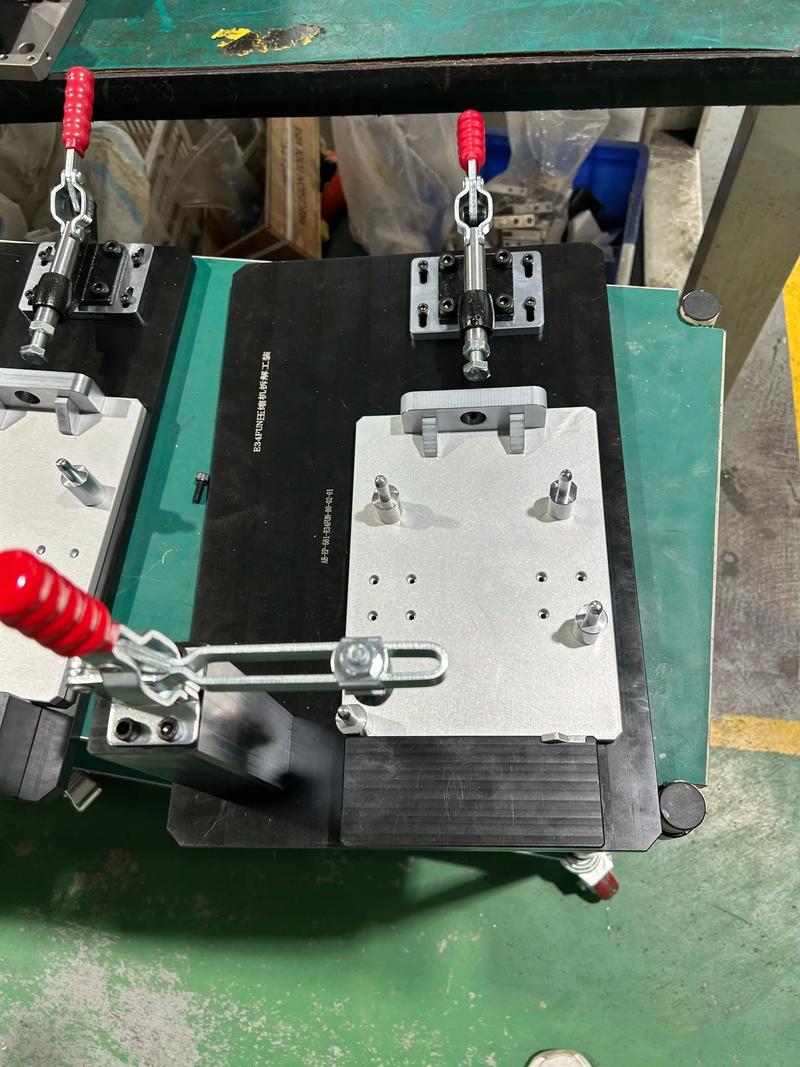
但你别以为这只是加个传感器、弄个挡块那么简单。真正的防错是对流程的彻底重构。我记得有一次给一家做连接器的厂做改善,他们有个工序是穿热缩管——工人老是忘记套。后来我们直接在载具上做了一个凹槽,管子只能先放进去,不放的话连接器根本放不进凹槽。看,没有传感器,没有自动化,成本几乎为零,效果百分之百。这就是用物理限制代替人的判断。
问:加了防错装置,成本不会涨上天吗?效率会不会拖慢?
答:这大概是老板们最常问的。我先说个数据:质量成本里的内部失败成本(报废、返工)通常是防错投资的好几倍!而且很多防错根本不需要花大钱。见过一家厂,螺丝经常拧不到位,后来在风批上串了一个计数器,没到设定圈数就不亮绿灯。就那个小盒子,几十块钱,不良率从8%降到几乎为零。至于效率——设计得好的防错是提速的。以前工人要反复核对,现在干完一眼就知道对不对,你说哪个快?
怕的是那种拍脑袋上的防错:为了防一个根本没发生过几次的错,加了三道检验,工人操作时间翻倍。那不是防错,那是反效率。

最蠢的设计,是把“防错”搞成“防工人”

有些企业——尤其那些半吊子推行精益的——特别喜欢搞成惩罚导向。装了摄像头,加了三色灯,一出错就广播通报。工人一紧张,反而更容易错,恶性循环。防错的初衷是尊重人,把工人从重复枯燥的检查里解放出来,不是监视!
还有个典型错误:把防错当万能药。有些问题根源是材料批次不稳定,愣是逼着工人自检互检,然后加一堆探测防错。头痛医脚,能好才怪。防错最怕的就是掩盖系统性问题。
问:防错是不是只适合大批量生产?我们多品种小批量,感觉没法搞。
答:正好相反!小批量更依赖人的判断,所以更容易错,而且错了往往没下次。防错重点不在于装多高端的设备,在于识别关键风险点。比如换型频繁,最容易的就是调机参数设错。那可以在工控机上做参数自动核对,或者用限位开关检测模具规格。方法多得是,关键还是思维有没有到。害怕成本的话,先从“零成本防错”开始——颜色管理、形状匹配、顺序锁定……这些都不用电,对吧?
有些厂子,工位旁边挂个提示牌就完事儿了。那不叫防错,那叫给检查员看的免责声明,自我安慰罢了。要真想落地,就一个标准:工人不用想,不用记,不用特别小心,就能做对。
这些年,我见过最绝的几个防错点子
💡 螺栓盒的斜面:以前螺栓盒就是个大坑,工人拿一颗,剩下的七歪八倒。有个厂家居然在盒底做了个斜面,螺栓总滑到最前边,取料动作永远一样。顺手得很,而且一眼就能看出还剩多少。这算不算防错?当然算,减少了拾取错误。
💡 包装箱里的填充物:很多产品运输中碰伤,是因为箱内空隙太大。一家公司直接定制了蜂窝纸板内衬,产品卡进去刚刚好。哪个位置空缺一眼就看见,漏装绝对不可能。而且,填充操作变成了拼图游戏,有趣又防呆。
💡 电柜门上的挂钩:维修里边最容易忘的就是断电挂牌。有个工厂在电柜门内侧焊了一个小钩,挂牌必须挂上去才能关门。你不挂,门关不上,想启动?做梦。这就是强迫行为,没得商量。
这些都不是高科技,但背后都是对人的行为模式的深刻理解。
别迷信工具,先问五个为什么
现在一说防错,就有人搬出FMEA、控制计划……表单画得漂漂亮亮,产线上还是一团糟。工具是死的,脑子是活的。如果你没搞清楚错误的根本原因,就没可能找到真正有效的防错。
举个例子:零件上有个孔,加工后孔距总是偏。你怎么防?加检具全检?那是探测,失败成本已经发生。加定位销?万一毛坯变形,定位销根本插不进去。后来我们跟踪发现,原来是上一道热处理变形导致基准面不平整。如果不改热处理的装炉方式,后面的一切防错都是补救。
所以,防错技术(Poka-yoke)真正考验的,不是你会摆弄多少传感器,而是你有没有决心走到问题的源头。别拿着榔头找钉子,也别总想着让工人变成圣人。
毕竟在车间里,最值得信任的,永远是那个连犯错机会都不给你的好设计,而不是墙上的标语。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:Poka-yoke防错技术:工业里那些‘反人类设计’,早该淘汰了! https://www.dachanpin.com/a/tg/66152.html