上个月,一条产线突然瘫了。查了三天——最后发现是网络抖动。不是物理断线,就是偶尔丢几个包,直接让机器人动作时序错乱。你猜怎么着?当初为了省事,所有设备都挂在一个未划分VLAN的普通交换机下。这就是工业以太网,看起来跟办公室那套差不多,实际根本不是一回事。
工业以太网绝不是把网线换成屏蔽款就完事了。 我见过太多集成商拿商用交换机糊弄,结果现场EMI干扰一来,信号乱窜。说实话,很多工厂的网络拓扑,画起来比蜘蛛网还难看。
协议选型:PROFINET?EtherNet/IP?还是Modbus TCP?
首先你得明白,工业以太网是一个大家族。PROFINET、EtherNet/IP、Modbus TCP、EtherCAT——它们都叫工业以太网,但脾气完全不同。绝不是简单的“网线插上就能通”。
有一次,客户指定要用PROFINET,因为总部在德国,西门子的天下。结果现场全是AB的变频器,硬是要通过Anybus网关转EtherNet/IP。配置那个网关简直是一场噩梦,手册写得跟天书一样,最后我对着德国工程师的邮件骂了句——算了,不提了。
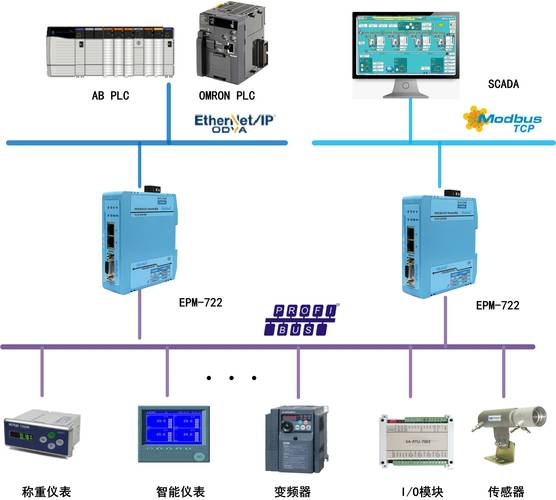
Modbus TCP是门槛最低的。 老设备改造首选,简单到不行——就它那种一问一答的憨厚模式,在实时性要求不高的场合用着很香。但如果你想做多轴同步控制,它根本反应不过来。
EtherCAT倒是快,但拓扑要求严格,不是想分支就分支。我见过一个项目,为了省线缆,从站之间用分支线串接,结果诊断起来要人命——一个节点掉了,后面全挂。那个厂家最后把整条线的EtherCAT模块换成了Profinet IRT,成本飙升40%却依然咬牙认了,就因为维护更方便。❗ 血的教训:不要只看采购成本,算算停工一分钟多少钱?
实时性:微秒级?TSN来了,但现实很骨感
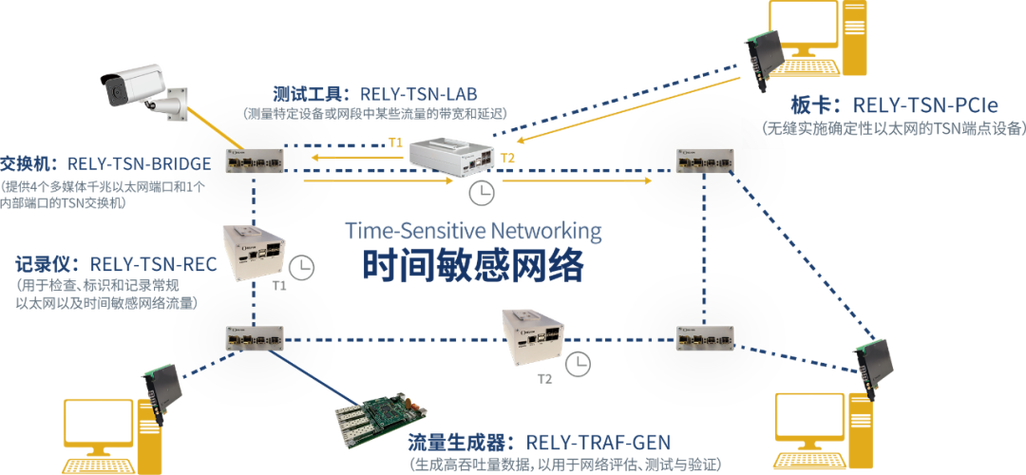
说到实时性,很多销售会吹他们的交换机支持IEEE 802.1Qbu、802.1Qbv……这些TSN标准。但实际部署呢?去年试了一套支持TSN的交换机,宣称能保证数据流的确定性延迟。可当我们接入实际的视觉检测系统后,发现时间同步的精度依然不稳——因为摄像头那边的驱动还没适配新队列机制。硬件有了,软件跟不上,整个系统就像装了法拉利引擎的拖拉机。
问:工业以太网到底能保证多低的延迟?
答:这问题本身就是个坑。延迟不只看协议,还看交换机每一跳的转发机制、线缆长度、干扰、甚至芯片温度。通常,EtherCAT能做到小于100µs的循环时间,但那是从站处理够快的前提。PROFINET IRT在规划周全的星型拓扑里也能达到亚毫秒级,前提是所有设备支持带宽预留且交换机端口严格同步。可现场有几个能做到完美拓扑?大部分车间都是边建边改,最后网线缠成一团,谁还顾得上那个。💡 建议:规划阶段就留好余量,别把实时性参数拉满。可能你觉得能用就行——但机器不懂妥协。
问:用无线工业以太网行不行?
答:除非你接受偶尔断连。11n、11ac在工厂里被反射干扰得厉害,金属架构会形成多径效应。我试过用Wi-Fi 6连接AGV,在远离大电机的地方还行,但一靠近焊接工位,丢包率瞬间飙升。工业无线不是不能搞,而是必须做严苛的现场走测!而且要冗余——同时跑多个AP,通过无缝漫游切换。但切换本身也有间隙,运动控制不能指望纯无线。现在的趋势是5G专网,但成本……你懂的。所以,可靠的实时数据还是得靠有线,无线仅用于非关键监控。
布线、接地与干扰:魔鬼在细节里

有一次去现场,触摸屏动不动就死机。换了电源、换了屏,最后发现变频器和以太网线走了同一个线槽,而且没分隔!变频器一开,通讯就中断。重新布线,加金属隔板,问题解决。就这么简单,但之前排查了整整两天。所以我说,工业以太网的灾难往往源于最基础的东西。 屏蔽线、单端接地、避免与动力线并行……这些规范写在手册第一页,却总被忽视。
还有IP地址管理。你别笑,我见过多个压铸车间设备IP冲突,因为调试时临时设的静态IP后来没改,新设备一接入,网络风暴。后来全改用DHCP静态绑定,再加一套网管系统记录MAC地址。真是服了。✅ 这里提醒:一定要建立设备IP资产表,并定期审计。
网线本身也有讲究。曾经为了图便宜买过一批所谓的超五类屏蔽线,结果PoE供电时压降厉害,摄像头黑屏。剪开一看,铜包铝!后悔死了。后来全换成无氧铜的工业级线缆,带双屏蔽,虽然贵,但是再没出过供电问题。
诊断工具:别等断了才抓包
大家都知道Wireshark,但真正会用的人不多。在工业协议里,你能看到重传突增,说明某段链路质量下降。我习惯在交换机镜像端口长期抓取,然后按MAC地址统计错误帧。有一次发现某个从站每隔30秒就发送大量ARP请求,查出来是固件Bug。要不是提前监控,迟早出大乱。

还有些小工具值得推荐:比如PROFINET的Proneta、EtherNet/IP的Wireshark插件、或者硬件的Fluke网络测试仪。它们能快速找出断点、阻抗失配、甚至信号反射。说实话,花几千块备一台线缆认证测试仪,比停线一小时划算多了。对吧?
问:能不能用普通的ping指令诊断?
答:能,但信息有限。ping只告诉你通不通,不告诉你为什么。有些工业设备对ICMP响应优先级极低,即使ping丢包,实际数据可能没丢。反过来,ping全通也可能核心通讯崩溃。必须结合应用层诊断。比如在PROFINET中,检查设备是否进入数据交换状态;在EtherNet/IP中,确认CIP连接计数是否正常。不要被假象迷惑。
总之——不,不能说“总之”。我就这样想:工业以太网的世界,理论与现场隔着一千个玄学问题。你需要的不是最先进的协议,而是最可靠的实施。
最后再啰嗦一句:那些觉得插上网线就算工业以太网的人,迟早会被产线宕机教育。机器不跟你讲道理。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业以太网真的稳吗?我在车间踩过的5个坑 https://www.dachanpin.com/a/tg/66225.html