跑过三十多家中小钣金厂,见过赚得盆满钵满的,也见过接了大单硬生生亏掉的。问题大多出在细节,不是设备不够先进,是对钣金加工的核心逻辑没踩准点。
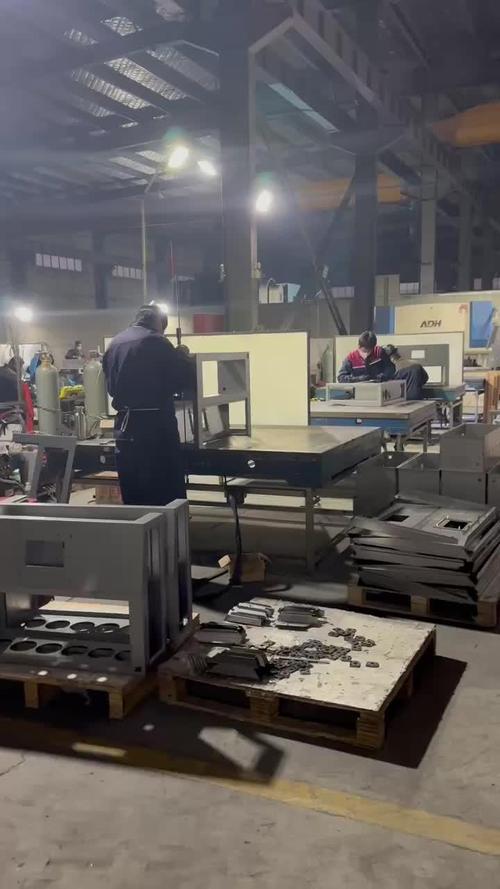
下料是钣金加工的第一道工序,也是成本占比最高的环节。很多老板一上来就拼设备,砸大价钱上万瓦激光,觉得啥活都能接,其实完全没必要。
就拿1mm冷轧板做1000个10cm见方的外壳来说,激光切割的工时大概是冲床的三倍,单个零件的加工费差一毛多,一千个就是一百多,十万个就是一万多,积少成多,这都是纯利润啊。
批量零件开连续模用冲床,单位成本比激光低三分之一都不止,材料利用率还更高。散单样件才适合激光,灵活不用开模,换件快。
很多人不知道,现在自动排料软件也不是万能的。老师傅排料,会专门把不同订单的小零件塞到大零件的余料里,一块板多挤出来两三个零件是常事。新手直接按软件排,剩下的边角料全当废料卖,一年扔出去十几万材料钱,太可惜了。
问:我新开的钣金加工厂,预算有限,先买激光还是先留钱买冲床?
答:看你手里的订单类型。如果接的大多是散单、样件单、多品种小批量订单,那先上一台3000W的光纤激光就够用,换件快不用提前开模,灵活度够,能接各种活。如果手里已经握了稳定批量的家电、汽配或者五金外发单,那优先上高精度数控冲,一块整板的材料利用率能比激光切割高5%到8%,光是材料钱,一年下来就能多挤出几十万的利润,绝对比先买大激光划算。
说实话,很多新手老板栽就栽在盲目堆设备,钱都砸进去了,活不对口,每月还得还设备贷款,喘不过气。
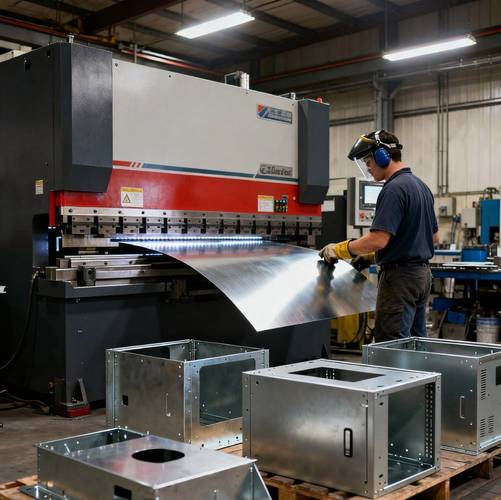
很多外行人觉得,折弯不就是把板按线折出角度吗?有啥技术含量?错。我上个月在东莞一家厂,他们给客户做自动化机柜,整批货折出来拼框,对角差了2mm,客户拒收,全部返工,直接亏了十几万。
问题出在哪?不是折弯机精度不够,是没算准反弹量啊。不同材质、不同厚度的板,反弹量差得远,不锈钢和同厚度热轧板的反弹能差近一度,你用同一个参数折,出来能对吗?
对不对?通用公式是下槽开口为板厚的8倍,很多人为了少换模具,一个槽用到底,开宽了角度偏差大,开窄了挤伤板料,还费模具。第二,你有没有提前试折同批次的原料?哪怕是同一牌号的不锈钢,不同钢厂出厂的硬度都有细微差别,反弹量能差快一度,用统一参数肯定出问题。第三,刀隙有没有跟着板厚调?折1mm薄板用0.2mm刀隙刚好,折5mm厚板还用这个间隙,不出错才怪。
不过话说回来,现在好的折弯师傅真的难留。很多厂为了省几千块工资,招新手来开机器,折坏一批料就是几万块,怎么算都亏对吧?折弯师傅的经验,真的是一吨一吨料折出来的,高薪留个熟手,比什么都强。
现在下游需求变了,早就不是以前那种大批量干到底的时代了。很多客户现在都是小批量多品种,交期要求还越缩越短,谁能跟上,谁就能抢单。
💡第一个新玩法,轻量化数字化。不用砸几百万上全工厂的大系统,找个小几万的轻量MES模块,专门管排单、算料、追进度,很多小厂用了之后,交期准确率直接从60%升到90%,产能还多出来15%,利润直接涨了10个点。
💡第二个,提前跟上环保要求换工艺。现在
比传统喷漆成本低10%到15%,涂层质量还好,还符合环保要求,很多客户现在定点采购都要求用喷粉,你提前上设备,就能把同行的单抢过来。❗别抱着老喷漆线舍不得换,哪天被贴封条,停厂一周损失都比换设备钱多,得不偿失。
还有,边角料也能变钱。现在有专门的厂商上门收分类好的钣金边角料,不锈钢、冷轧板分开收,价格比你混起来卖废铁高两成,积少成多,一年也能多赚好几万。
干这行这么多年,最大的感受就是,钣金加工赚的就是辛苦钱,细节钱。拼规模拼不过大集团,就拼细节,拼精度,拼交期。一分一厘抠成本,一件一次做对,少返工,少浪费,赚的每一分都是落袋的利润。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:钣金加工降本提效:工厂摸出来的实操经验 https://www.dachanpin.com/a/tg/67784.html