上周去一家汽配厂做过程审核,有个刚入行的质量工程师问我:’老师,QC七大手法到底哪个最厉害?’ 我差点笑出声——这种问题,就像问一个木匠’锤子和锯子哪个更牛’。工具永远是死的,你的判断才是活的。 但说真的,这么多年来,我发现很多企业把七大手法供在神坛上,却用得极其僵硬。
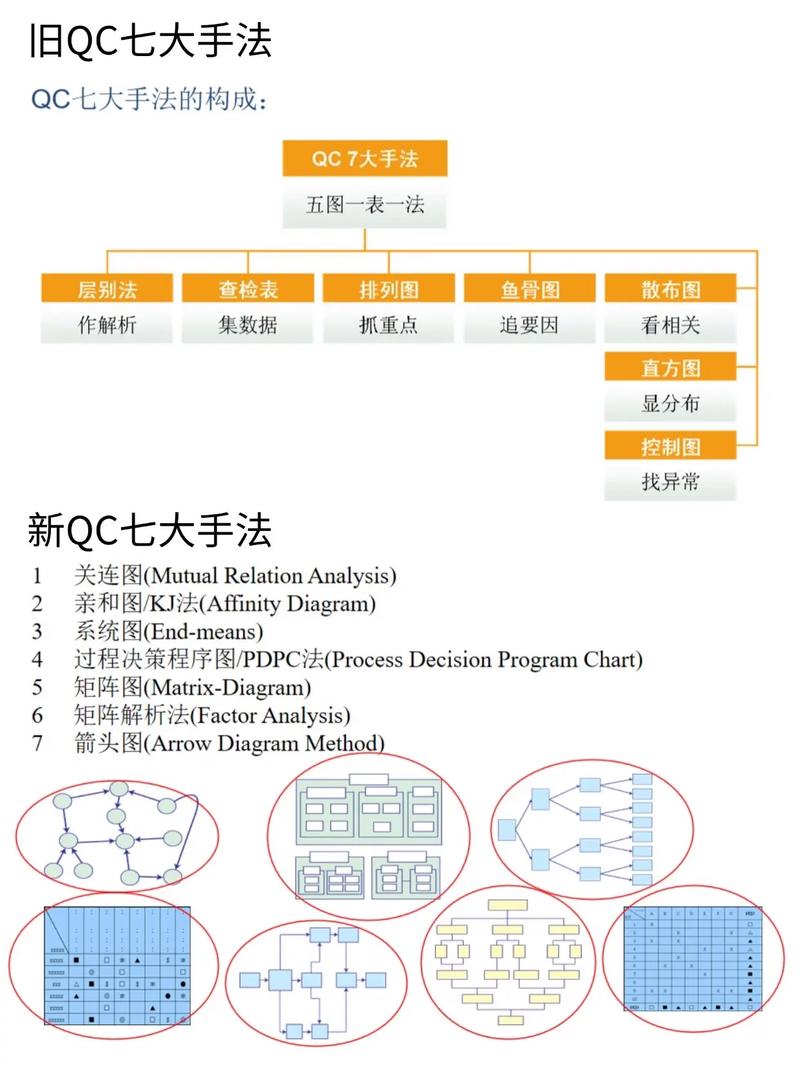
先说个笑话。有家企业做柏拉图分析,把’其他’类别占比压到极低,看起来主次分明,漂亮得不得了。可一深究,他们把十几种缺陷硬塞进’其他’里,只是为了凑那个80/20法则。这不是自欺欺人吗?数据可以骗人,但产品骗不了人。
柏拉图:二八法则的陷阱
柏拉图本身多简单?柱状图加累计曲线,一眼看出关键少数。可很多人忘了——你分类的方式,决定了你能看到什么。分类错了,重点就歪了。 以前我在一家电子厂,他们用柏拉图分析SMT缺陷,什么’偏移’、’立碑’、’短路’列了一堆,排名第一的永远是’偏移’。但后来我们改用特性要因图深挖,发现’偏移’的背后混杂着设备精度、网板开孔、甚至员工操作习惯,根本不是单一原因。于是我们重新分层,把’偏移’按原因拆开,柏拉图瞬间变了样——原来锡膏印刷不良才是大头!
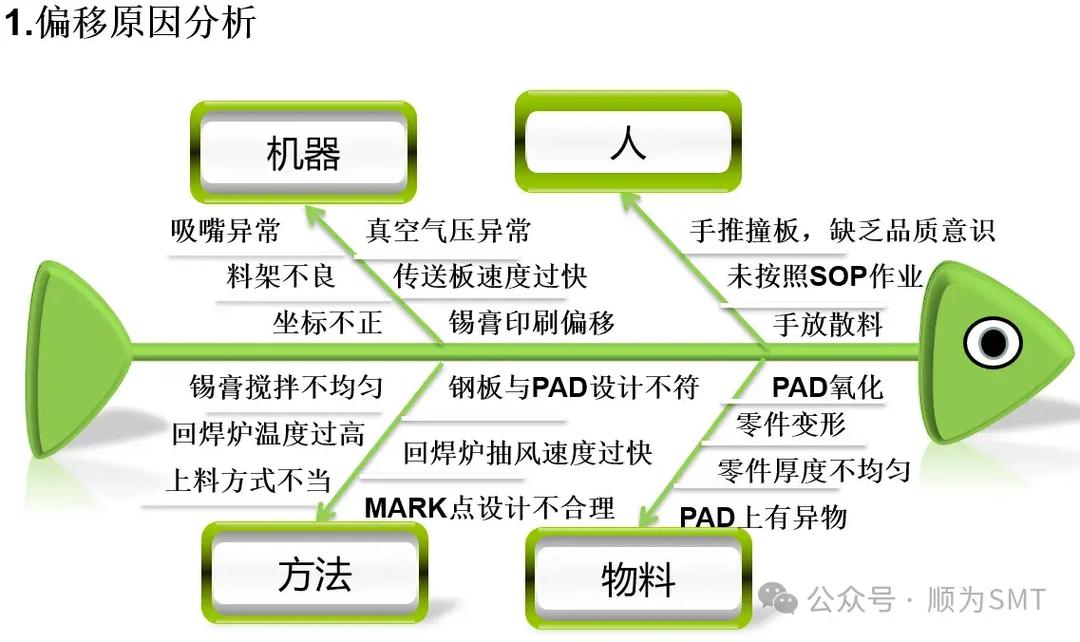
说实话,排列图(就是柏拉图)最大的价值不是排序,而是逼你思考分类逻辑。如今很多MES系统能自动生成柏拉图,但自动分类往往机械。我见过一个案例,系统把’外观不良’笼统归类,占总缺陷的40%,看起来可怕,可现场一看,外观不良包含划伤、脏污、毛刺…分到具体产线才发现,注塑车间的毛刺不良占了70%。这时候你再去推动模具维护,效率才高。
特性要因图:别画成鱼骨,要变成鱼刺

⚠️ 注意,特性要因图不是让大家在一间会议室里头脑风暴,然后画个漂亮的鱼骨贴墙上。那只会制造出一堆正确但无用的废话,比如’人机料法环’里写’人员培训不足’——然后呢?培训了就真能解决?
我的习惯是,拿着特性要因图去现场,跟操作工、班组长一起蹲在设备旁,用实际问题扇自己脸。有一次处理齿轮加工孔径超差,我们画了鱼骨图,列出几十个可能因子。但真正锁定原因是,我让操作工把加工参数微调一点点再测,发现冷却液浓度波动对孔径影响极大。原来一个简单的分层法就能看出来的趋势,被我们一开始复杂的脑力风暴绕远了。所以,鱼骨要用,但必须用数据验证每根刺,否则就是纸上谈兵。
问:QC七大手法听起来都很基础,现在大数据、AI检测满天飞,这些老工具还有用吗?
答:当然有用!正因为数据多,才更需要结构化的分析思维。 前几天我看一个智能工厂的屏幕,实时SPC图五颜六色,报警点位密密麻麻。可质量经理说,他们最头疼的是不知从何下手。我让他关掉显示器,用检查表去产线亲自记录一小时缺陷,他居然发现传感器脏污导致的误报占了一大半。你看,再高级的系统,也替代不了你去现场摸一手油。
检查表:最被低估的核武器
我经常强调,检查表不是一张纸。它是你观察流程的眼睛。很多公司会把检查表设计得过分复杂,三十个检查项,操作工闭着眼打勾。这种检查表还不如没有。真正有用的检查表,必须基于前期的分层和柏拉图分析,动态调整重点。
举个例子,我们给一条装配线设计工序检查表,一开始我们列了常规的扭矩、外观、间隙。但运行两周后,用散布图分析发现,扭矩值和环境温度有微妙相关性。于是我们在检查表上直接加了’车间温度’一栏,要求每两小时记录。结果捕捉到夏季下午两点扭矩偏低的现象,根源是气动扳手在高温下气压不稳。就这么个小改动,解决了一个间歇性批量问题。
问:散布图看起来很数学,现场员工能看懂吗?
答:别小看一线员工。我试过把一个变量关系画在大白板上,没写任何公式,就告诉他们’这个点如果跑到这里,设备就可能要出毛病了’。一位老班长看了三分钟,说’这不就是转速越高,振动越大吗,过这个拐点就危险’。他完全抓到了相关性的精髓。散布图的真正力量是可视化直觉,不是算那个r值。其实在现场,很多质量问题都是敏感度问题,散布图能帮你找到那个临界点。
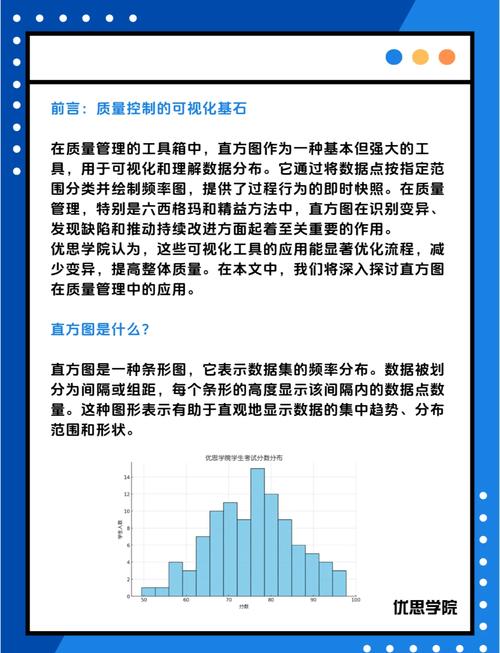
还有直方图,也别光看形态。很多培训教你判断’偏态’、’双峰’,可实际中你得结合规格限看能力。我遇到过一家厂,直方图形状完美,正态分布,但CPK只有0.8。为什么?过程中心偏离规格中心太远。他们调整工装后,什么也没改变,CPK直接蹦到1.67。你看,直方图不说话,但它能暴露你的偏移。
至于控制图,那是预防的利器。但太多人只把它当记录,而不是预警系统。有一次,控制图显示点子连续6点上升,尽管全在控制界限内,我还是果断叫停。拆开模具发现冷却水道近乎堵塞,再过两小时可能就批量报废了。这就是判异准则的实战价值,教科书上写着,可真正敢拍板的,是那些被烫过手的人。
最后,层别法其实是一切分析的基础。没有层别,就没有真相。记得把数据切开看:按产线、按班次、按批次、按供应商…有时候同一组数据,不层别是地狱,层别后是天堂。说到底,QC七大手法的核心,不是画图技巧,而是逻辑分层、数据验证、现场求证的思维方式。工具永远是外在的,思维方式才是根植于你骨子里的质量意识。
好了,扯了这么多,总结一句:别把QC七大手法做成PPT体操,要让它沾满车间的油污,带着生产线的温度。那样,它才真正为你所用。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:质量控制(QC)七大手法:别被工具绑架,关键是思维 https://www.dachanpin.com/a/tg/66223.html