
上个月去浙江一家做减速机的厂,老板拉着我诉苦。 说花了两百多万上了套CIM,结果现在车间主任天天跟他拍桌子。 为啥? 系统让报工,工人嫌麻烦;让扫码,说耽误事儿。 好好的集成制造,活生生搞成了“基层人人恨”。 我听完笑了——这剧情我熟,十年里见了不下二十次。
计算机集成制造(CIM),这词儿八十年代就有了。 可到现在,真正跑顺的企业,我两只手数得过来。 不是技术不行,是太多人把CIM当成了一个软件采购项目。 买来装上,以为就像Windows升级,重启一下就能用。 天真了。
CIM不是ERP+MES的缝合怪
聊过不下百位厂长,我发现一个要命的误解: “我们上了ERP,也上了MES,再把WMS一接,这不就CIM了吗?” 我每次听到都想叹气。 打个比方——你把心脏、肺、肝脏买齐,往桌上一摆,能说这是个人吗? CIM的灵魂是信息和物料的实时闭环,是计划和执行的动态互锁。 很多工厂所谓的集成,不过是接口传几个数据,报表里凑个数。 真正玩CIM玩得好的企业,有一个共同特征:当工序发生异常,系统能在秒级把信息推送给影响到的所有节点,并且自动调整排程。 做不到这一点,充其量是“信息化孤岛联网”,别侮辱CIM这三个字母。
说实话,我最烦那种演示——大屏上三维动画转啊转,各种数字跳。 你去车间蹲半小时,看看工人是不是还在Excel里记数,再去仓库瞧瞧,领料单是不是还得手写。 CIM的底子,是数据源的纯洁性。 设备不联网、刀具寿命不自动计数、质检靠卡尺——那上面系统再花哨,全是空中楼阁。 ❗ 这一点不砸钱改硬件,神仙也搞不定。

破局点:从痛点最狠的环节下手
很多人做CIM规划,上来就画蓝图:全厂无纸化、黑灯工厂、数字孪生……听得我头皮发麻。 兄弟,你先看看你们工厂最让你肉疼的是什么? 是换线时间太长? 是批次追溯总断? 还是库存数据永远对不上? CIM的切入点,一定是一个能快速算清楚ROI的窄切口。
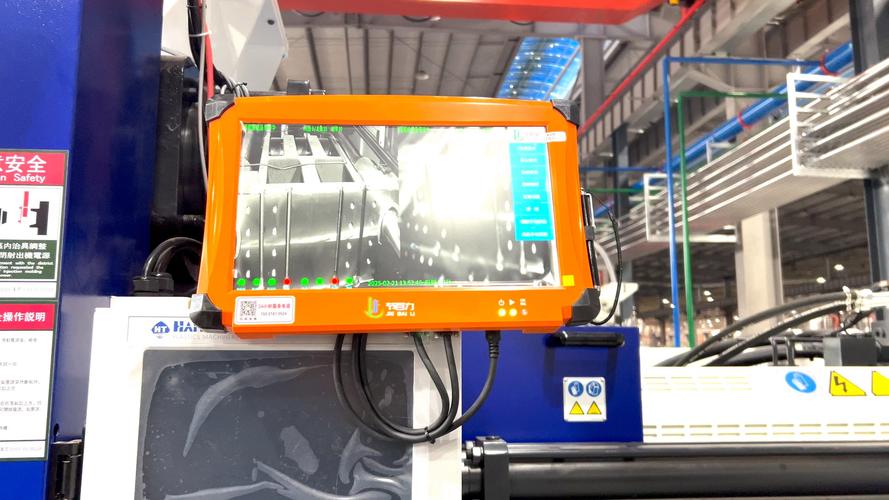
——去年帮一个做连接器的客户搞,他们最大的痛是注塑车间:模具寿命靠师傅脑子记,爆模了才换。 我们没动ERP,没上MES,只做了三件事:给每套模具绑RFID,采集机台开合模次数,设阈值自动预警。 成本不到二十万,三个月内模具异常停机降了70%。 你猜怎么着? 他们总经理主动找我说:“这套逻辑能不能扩展到冲压和组装?” 这才是CIM的正确打开方式——用看不见的数据流,把看得见的浪费干掉。 而不是开大会、搞运动。
那些年我们踩过的坑

下面聊点实操干货。 我把做CIM集成最容易爆雷的地方列一下,都是真金白银换来的教训。
- 协议打架: 老设备只认OPC UA? 新机床走的MTConnect? 机器人的控制器又是私有的? 集成商跟你说“都能搞定”的时候,你最好让他现场接一台看看。 搞不定,趁早换。
- 主数据烂: 物料编码明明有规则,仓库却随手建了一堆“凑活用”的编码。 系统一上线,BOM跑不通,全乱套。 CIM时代,数据治理是底座,没商量。
- 忽略人的习惯: 老员工可能拼音都不会,你给他一个全触摸屏操作界面,他宁愿去搬货。 终端设计不能炫技,要像ATM机一样傻瓜。
💡 我强烈建议:任何CIM项目,留出15%预算做培训,而且不是坐会议室讲PPT,是让指导员蹲在工位上,手把手陪产三个班次。
说到这,肯定有人问:
问:现在论坛上到处在吹AI融入CIM,真的有用还是忽悠?
答:分场景。 工艺参数优化、视觉缺陷检测这些,确实落地了。 但你要是听人忽悠“AI智能排程”,十有八九会失望。 动态排程强在规则引擎,AI做的是概率预测——比如交货延迟风险,但最终决策还得靠人。 至少目前,CIM里的AI更像一个高级的“报警器”,不是“决策器”。 千万别指望它帮你直接省掉计划员,否则你会收获一堆莫名其妙的生产序列。
问:中小企业资金有限,有没有轻量级的CIM方案?
答:有,而且可能更实用。 别一上来就奔着西门子、达索那套,贵死人而且实施周期长。 现在有些国产低代码平台,比如明道云、简道云,加上一个轻量的工业网关,能快速构建起计划、报工、追溯的闭环。 缺点是可扩展性差,但活下来最重要,对吧? 等量上来了,再重构。 我见过年产值五千万的厂子,用一套八万块的定制系统跑得飞起。 CIM不等于烧钱,适合的才是最好的。
补一嘴:2024年后的一些变化

最近两年,有两个趋势让CIM的落地更容易了。 一个是5G专网便宜了,车间布网不再肉疼;另一个是MQTT、OPC UA over TSN这些标准逐渐成熟,设备接入的成本降下来了。 以前集成一台注塑机可能要八千,现在两千多搞定。 所以时机确实比五年前好。 但核心挑战始终没变——让系统适应人,而不是让人逃避系统。 你怎么和技术员、班组长沟通,怎么设计KPI让他们的利益和系统一致,这些软技能,才是CIM项目经理最该练的。
最后说个真事儿。 一家做纺织机械的上市公司,CIM上完两年后,董事长说了一句让我记到现在:“最大的收获不是省了多少人,是我们终于知道每一分钟的成本去哪儿了。” 数据透明带来的管理革命,远比无人化震撼。 可惜,很多人只盯着无人工厂那个壳。 一叹。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:计算机集成制造(CIM)到底卡在哪?干了十五年自动化,聊聊那些说不出的痛 https://www.dachanpin.com/a/tg/66246.html


