
干了十几年车间,以为啥场面都见过了——直到上周,一把新到的硬质合金铣刀,在第四刀就崩了。第四刀!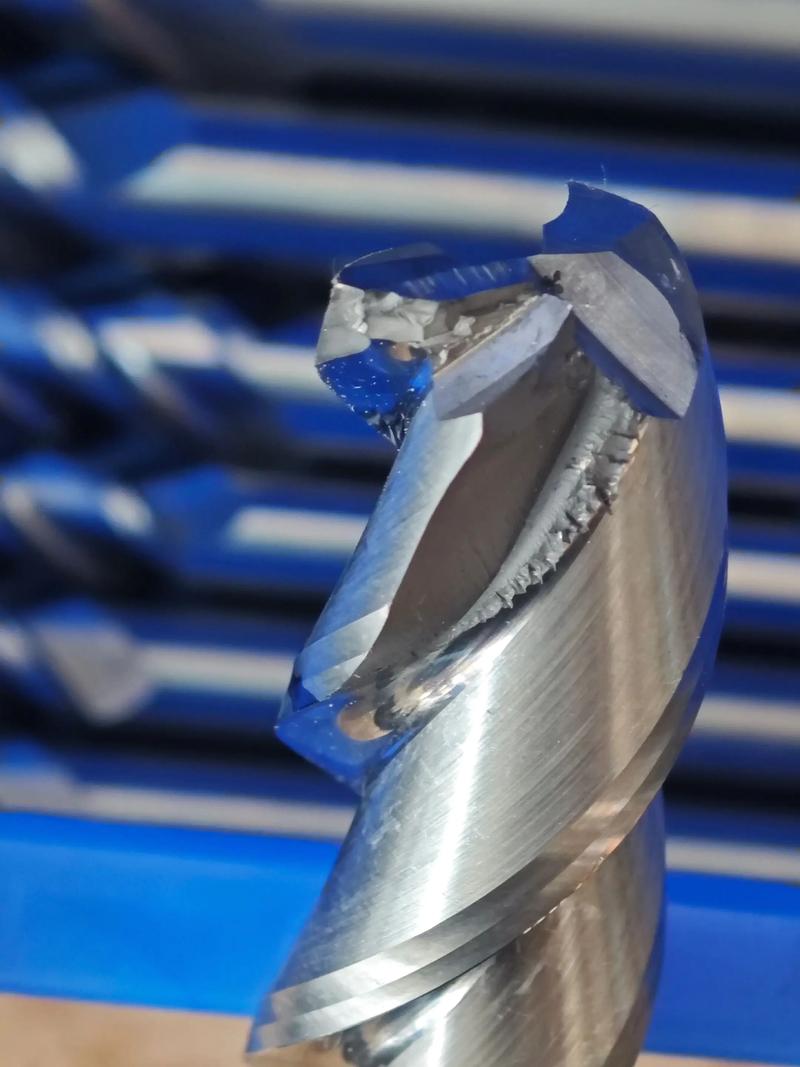
💡 崩刃那一下,脑子里闪过一百个可能

都说切削三要素,转速、进给、切深,对吧?可实际干起来,玄学成分从来不少。那天我参数明明按刀片厂给的,涂层也是TiAlN——照理说切45钢跟切豆腐似的。结果‘嘎嘣’一声,豆腐没切着,自己先折了。
后来查了半小时。冷却液浓度低了。才3%,不是规定的5%。就这2%的差别,积屑瘤糊在刃口上,挤压,然后崩。你说冤不冤?一个小细节。可这就是机械加工(切削)的日常,天天在细节里翻船。
我师兄老周说,他当年学徒时,师傅就让站在机床边看铁屑颜色。金黄泛蓝,对头;发紫冒烟,赶紧停。现在可好,传感器一堆,MES屏幕跳个不停,崩刀的概率——说实话,比我入行时还高了。为啥?新材料越出越多,刀具更新跟不上趟。
❓ 刀片选型,到底听谁的?
问:都说硬质合金刀片分P、M、K、N、S、H六大类,可实际加工中,比如车不锈钢和车钛合金,真能严格按这个选吗?我试过用M类车TC4,寿命才20分钟,是不是被坑了?
答:严格讲,那种分类只是基础参考。M类是针对不锈钢,但钛合金属于S类,热导率极低,切削温度奇高,你用M类肯定扛不住。20分钟没烧掉算运气。TC4得用细晶粒硬质合金,涂层要有AlCrN或TiSiN,前角要大,刃口锋利。而且——注意——切削速度必须降,降到50米/分以下,进给得小。好多新入行的一看高端涂层就使劲加参数,不崩才怪。
不过话说回来,刀片厂商的推荐参数往往偏保守,车间里得自己试。我之前用某个日本牌子的S类刀片车Inconel 718,按手册切深只能1mm,后来被逼急了一次干到2.5mm,居然挺住了,就是声音像杀猪。所以经验这东西,有时就是敢踩红线。

🤦 切削液选错,比干切还惨
现在都讲绿色制造,干切、微量润滑MQL挺时髦。有次老板要降成本,把乳化液换成了便宜的合成液,结果车间里半个月刀具消耗涨了40%。工人骂,我也骂——合成液冷却好,但极压润滑差,攻丝时丝锥断得叫一个脆。后来换回半合成,立马消停。
问:那到底什么时候该用干切?车铸铁件我见有人天天干切,也没事。
答:铸铁本身含石墨,自带润滑,干切确实常见。但你要是车球墨铸铁,石墨球化后润滑性下降,发热更猛,最好还是用微量油雾。干切不是不行,得看工况。另外高速切削铝,有时加压缩空气比加冷却液好用,把切屑吹走,避免二次切削划伤表面。这些门道,书本上不会讲得这么细。
还有,千万别忽视冷却液浓度检测。买个折光仪,几十块钱的事,每天测一次。我见过有车间半年不换液,成了细菌汤,那味道……闻过的都懂。
😤 新材料,新折磨
这两年,什么碳纤维复合材料、钛基复合材料都来了。去年接了个活,加工一种叫铝基碳化硅的玩意,硬度HRC65往上。普通硬质合金上去就冒火星,三分钟磨平。最后上了PCD刀具,每转进给0.03mm,跟绣花似的。效率低到我想哭。
可没办法。这行就这样,材料工程师随便捣鼓出新配方,我们就得跟着擦屁股。一说起机械加工(切削)的前沿,媒体总吹智能制造、5G机床,但车间真正头疼的,永远是那些具体到变态的材料切削参数。没有标准,全靠试。
我同事大刘,搞了十五年高速铣,最近栽在一种医用钴铬钼合金上。刀具振动大到机床报警,最后用模态分析加调谐质量阻尼刀柄才勉强搞定。他跟我说:这哪是切削,这是给刀柄算命。

所以啊,干这行得有个好心态。崩刀了,停下来,喝口水,想一想是参数、刀具、材料还是冷却液搞的鬼。实在想不通,就上论坛骂两句——反正全球同行都在骂。明天,太阳照常升起,机床照转,崩不崩?看命。
但别真认命。关键还是得懂原理、记数据、多交流。没有万能公式,只有不断迭代的尝试。下次再崩刃,第一反应别是换刀,是先看切屑形态。切屑会告诉你一切。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:机械加工(切削)车间实录:被刀具崩刃逼疯的N个瞬间 https://www.dachanpin.com/a/tg/66269.html


