冲压工艺避坑指南:十年老师傅的血泪经验

你满心欢喜地接了个活儿,精度要求±0.05,心想这还不简单?结果模具上去,首件出来,偏了0.1,整批报废。别问我怎么知道的——因为这事儿我干过。冲压这玩意儿,看着粗犷,其实门道深得很。那些说冲压就是‘咣当一下’的人,要么是外行,要么是运气好没碰上硬骨头。

说实话,我刚入行那会儿,也觉得冲压不就几块钢板怼来怼去。后来被现实抽肿了脸。你知道不?现在汽车覆盖件,比如翼子板,冲压出来那感觉……简直像纸片一样薄,可刚性还得够。靠什么?靠的就是对材料流动、应力分布的精准拿捏。稍微不注意,起皱、开裂、回弹,三座大山压死你。

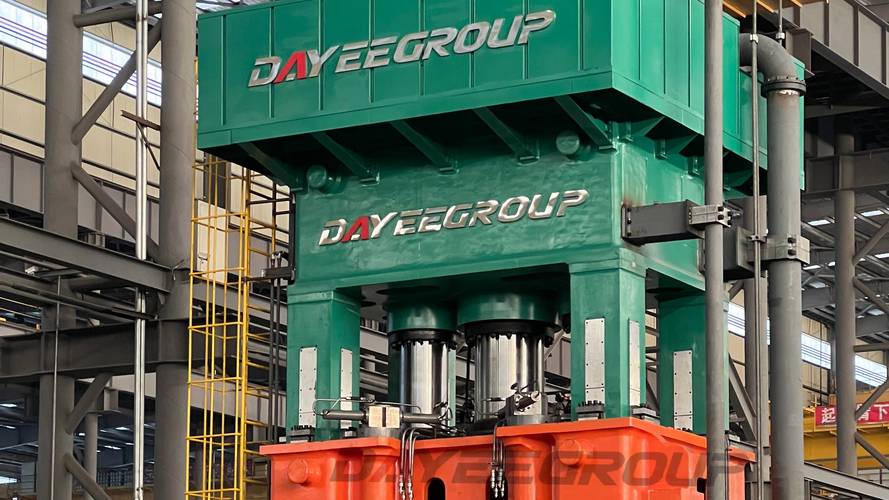
汽车覆盖件冲压成型车间实拍
汽车覆盖件冲压成型车间实拍


别迷信‘高精度’标签,先看看你的压力机

刚说的±0.05,你要是用台老掉牙的曲柄压力机,机身刚度不行,滑块过下死点能飘出去0.03,这还不算模具变形。所以现在都推伺服压力机,那玩意儿滑块运动曲线随便调,想快就快,想慢就慢,对着材料特性来,简直不要太好用。但!贵啊,一台伺服能买三台普通机。有些厂子标榜‘精密冲压’,结果压力机底子都没打好,这不扯淡嘛。我亲眼见过一家,为省成本买二手机,做出来的冲压件毛刺大得能当锯条使。你还别笑,真的。

模具寿命短?你可能忽略了冲裁间隙

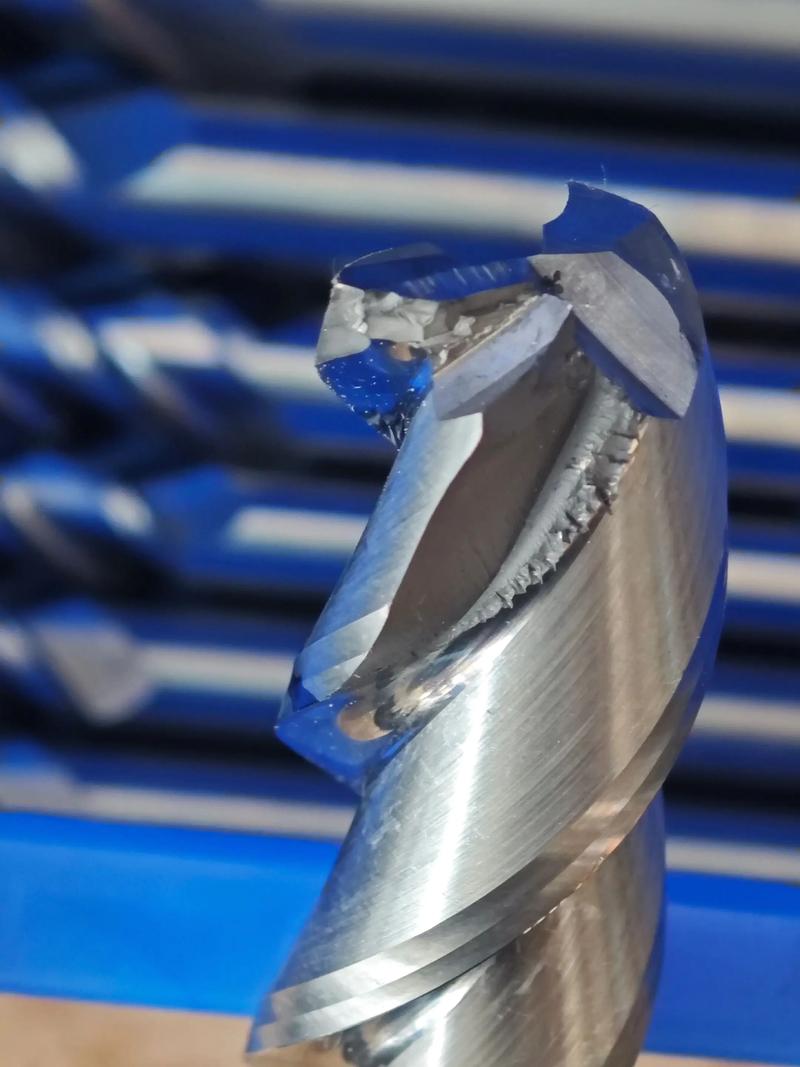
说到毛刺,直接关联的就是冲裁间隙。这参数,差一丝,天壤之别。我看过太多新人,拿着手册上的推荐值往死里套,也不管模具材料是 Cr12MoV 还是钨钢,冲压速度多快,润滑怎么样。结果呢?冲头崩得比韭菜还快!

问:为啥我的冲头老崩口?
答:第一,间隙不合理,太小了冲头硬啃,太大了撕裂带宽展;第二,润滑不到位,干磨发热,表面软化,不崩才怪。还有,如果你用的快走丝线切割做刃口,那个表面变质层没磨掉,也容易早期疲劳。我一般会先试模,用0.01mm的塞尺调间隙,根据断面质量反推。经验这东西,书本不会告诉你。
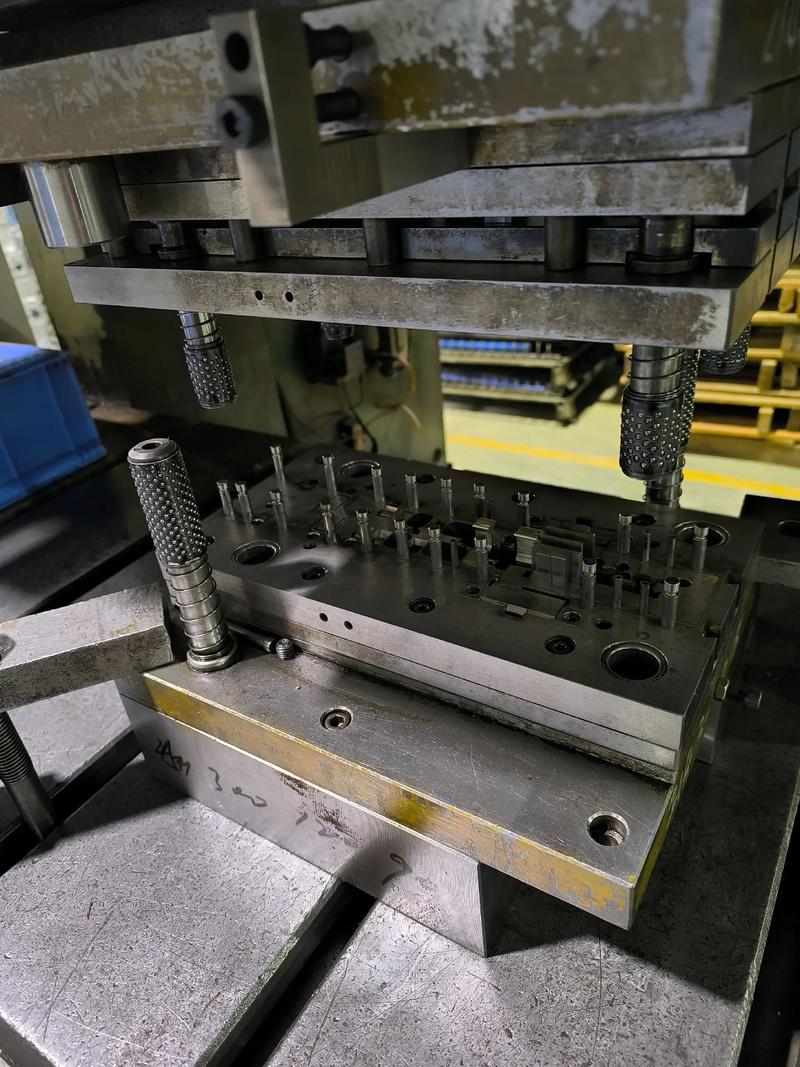
冲压模具冲裁间隙调整现场
冲压模具冲裁间隙调整现场


再一个,冲压自动化线上了以后,很多人觉得模具寿命自然就长了,因为节拍稳了?呸!自动化带来的连续高速冲压,模具温度升高,间隙变化,润滑剂可能焦化,寿命反而可能缩短。所以得配合冷却、自动润滑系统,还得监测吨位曲线——冲压力稍有异常,就得停机检查,不然几万次以后,模具裂了,哭都来不及。

回弹这磨人的小妖精

还记不记得我开头说精度走着走着就没的那事儿?十有八九是回弹。高强钢、铝板,回弹量巨大,而且离散性大,每批次材料都可能不一样。靠模具工敲敲打打补偿角度,那是上世纪的做法了。现在都用CAE模拟,什么 AutoForm、Dynaform,冲压过程仿真,回弹预测,然后反向补偿模具型面。不过……仿真也不是万能的,参数设置不对,网格画得粗,结果照样偏到姥姥家。所以还得结合试模验证,做点扫描对比,不断修正。

问:弯曲件角度总差一点,怎么调?
答:别光调模具,先测测你的料厚公差。料厚±0.05,弯曲角度能差个1°。然后看是否需要增加回弹补偿角,或者用压力垫、精整工序。如果是高强度钢板且批量大,搞热冲压吧,成型同时淬火,回弹几乎为零,但投资大,模具得冷却水道,复杂得要命。

有时候想想,干冲压真就跟打地鼠似的,解决一个问题,又冒出来一个。不过话说回来,这也是乐趣所在,对吧?当你能把一张平板变成形状复杂的冲压件,那种成就感……算了,不说矫情话。

冲压自动化,真不是买个机械手就行
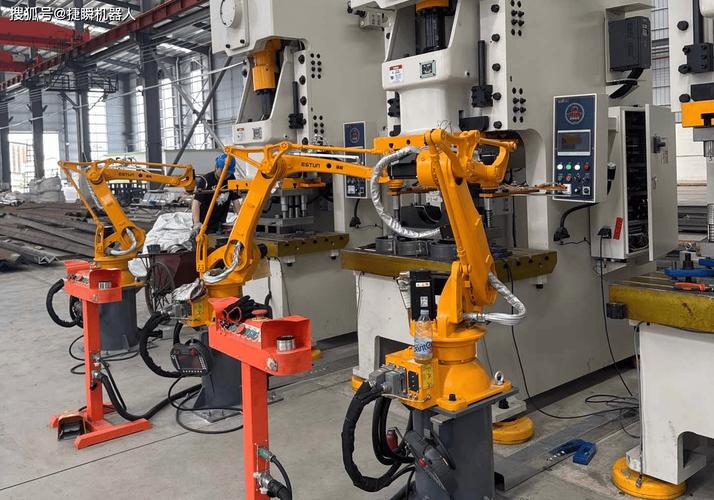
冲压自动化,真不是买个机械手就行
冲压自动化,真不是买个机械手就行
我遇见过一个老板,兴冲冲上了机器人冲压线,料垛拆垛、涂油、对中,全自动。结果调试三个月,效率比人工还低。为啥?传感器失灵、抓取不准、模具卡料……问题一箩筐。自动化要发挥作用,得配合模具状态监控、设备预测性维护,还有那该死的生产排程优化。不然机器停一分钟,你就在后面跑断腿。有次半夜拆垛吸盘漏气,整线趴窝,我俩钳工修到凌晨三点,那酸爽,终身难忘。

现在流行数字孪生,在虚拟环境里调试好工艺再导入实际,听着挺美。实际上数据采集够不够实时?模型准不准?都是坑。不过是个方向,总得有人先淌路。

得了,又一批活儿要开始,我得去盯模具了。下次再聊。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:冲压工艺避坑指南:十年老师傅的血泪经验 https://www.dachanpin.com/a/tg/66268.html
赞 (0)
锻造工艺的那点事:老师傅不说你永远不懂的门道
上一篇 2026-07-29 01:36:00
机械加工(切削)车间实录:被刀具崩刃逼疯的N个瞬间
下一篇 2026-07-29 02:18:52

相关推荐

  • 模具设计:从翻车现场到流畅量产,我踩过的坑和硬核解法

    别迷信全3D设计——那个分模面差点毁了我一套模 说起模具设计,十年前我绝对是个纯3D信徒。觉得UG、ProE里把滑块、斜顶全整进去,模拟一下无干涉就万事大吉。直到那套汽车门板内衬模具,现场试模时斜顶卡死,哐当一声顶杆折了……车间老师傅叼着烟斜眼看我:“你那屏幕上会转的玩意儿,知道这铁疙瘩热了胀多少吗?” 说实话,那一瞬间我脸是烫的。❗ 后来学乖了。现在任何复…

    2026-06-10
  • 工业传感器技术:2025年,这些“老伙计”进化到什么程度了?

    那天去一个老客户的工厂,他拉着我到一条产线前,指着一个比指甲盖还小的玩意儿说:“你猜,这东西帮我们省了多少钱?”——800万。一年。说实话,我当时差点把咖啡喷他工作台上。就是那颗 MEMS 振动传感器,巴掌大的采集器连着它,直接让整个冲压车间的非计划停机降了 70%。 对,传感器。这个在工业圈子里已经存在了几十年的词,但你真的别用老眼光看它。现在的传感器技术…

    2026-06-20
  • IP 孵化:在故事土壤里培育文化星辰

    当一本小说的文字在读者心中生长出具体的画面,当一首歌曲的旋律成为几代人共同的记忆符号,当一个动画角色的形象能让孩童脱口说出它的名字 —— 这些被我们称作 “IP” 的文化产物,并非凭空降临世间。它们如同深埋土壤的种子,需要经历漫长的培育、细心的浇灌与耐心的等待,才能冲破土层,长成可供众人仰望的文化大树。IP 孵化,正是这场从无到有、从微光到璀璨的创造之旅,它…

    2025-09-10
  • 工业服务化(PaaS):你还在卖设备?人家早就卖服务了

    上周,东莞一家注塑机厂的老板老陈找我喝茶,愁眉苦脸——原材料涨、人工涨,设备卖一台亏一台。我说,你试试把机器变成服务平台?他盯着我,像看外星人。其实,这事儿早在2015年就有苗头了,现在叫工业服务化(PaaS,Product as a Service),说白了就是设备不卖了,按用量收费,把一次性买卖掰成细水长流的生意。 那会儿我刚从德国汉诺威回来,满脑子都是…

    投稿 2026-07-24
  • 工业绿色回收:挖透废旧工程机械里的真金白银

    我跑过不下三十家工程机械拆解厂,见过把好好的挖机当废铁卖的老板,也见过靠工业绿色回收年赚千万的经营者。对吧,很多人对这个行当的印象还停留在风吹雨淋烧割废钢,赚辛苦差价的阶段。早变天了。 别再把工业固废当垃圾卖了 国内工程基建行业发展了二十多年,第一批大规模投入市场的工程机械,现在已经进入报废高峰期。每年淘汰的各类工程设备超过20万台,总重量超过一千万吨。 大…

    投稿 2026-09-18

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息