统计过程控制(SPC)实战:你的控制图真的靠谱吗?

刚和一位做了十年质量的朋友聊天,他说现在看到Xbar-R图就犯困——说实话,我反而来劲了。统计过程控制(SPC)这玩意儿,用好了是预防问题的利器,用歪了就是一堆废纸。你知道车间里最常见的场景是什么?操作工对着控制图,发现一个点超出界限,赶紧调机,然后下一个点又跑回去了,再调……来来回回,过程波动反而变大。这就不是控制,是捣乱。

为什么你的控制图总在“报警”?

为什么你的控制图总在“报警”?
为什么你的控制图总在“报警”?
先别急着怀疑仪表。想想控制图的原理,它基于中心极限定理,用样本均值分布来推断过程状态。那条UCL和LCL,不是随便画的线,是建立在过程稳定、数据独立正态的前提上。可现实呢? 很多工厂,数据采集都漏风——测第一件,好;测最后一件,也好。中间的?天知道。取样根本不随机,控制图就成了摆设。更头疼的是,有些人连计量型数据是啥、计数型数据是啥都分不清,拿起一张表就套。前阵子我去一家注塑厂,技术员很自豪地说:“我们每条线都在用SPC系统。”我一看,模具多达十二个穴,他们居然用一张Xbar-R控制全部产品——这简直是开玩笑!不同穴号之间本来就是不同的分布,混在一起画图,不出异常点才怪。

判异准则:死背八条,不如搞懂逻辑

很多人一提SPC,马上背:一点出界、连续六点上升、连续九点同侧……✅ 背得滚瓜烂熟,可一遇到实际就抓瞎。比如,连续六点递增,真的就是异常吗?假设你的过程有轻微的趋势,但总体还在规格内,这时候你急着调机,可能引入更多人为变异。 问:连续六点上升需要立刻停机调整吗? 答:看情况。💡 如果趋势还在公差带很宽的范围内,可以先观察几个点,同时检查原料批次、温湿度变化——很可能是普通原因里的微小偏移。除非趋势明确指向超差,否则贸然调整反而增加特殊原因干扰。记住,控制图的首要目标是判断过程是否稳定,而不是掐着点调机。 还有,过程能力指数Cpk、Ppk——不少企业把它当成KPI,要求Cpk≥1.33。❗ 达到1.33就万事大吉了?天真。我见过太多报告,Cpk漂亮得很,可生产过程乱成一锅粥,因为他们只会拿最后的数据算能力,前面异常点剔得一干二净。这种“化妆”后的能力,有毛用。 问:Cpk达到1.33是否代表过程高枕无忧? 答:绝对不是。如果你的控制图警报频繁、过程不稳定,Cpk根本没意义,因为那只是短期能力的幻象。必须先用控制图确认过程稳定,再计算过程能力。而且1.33本身只是个起点,对于关键特性,很多行业已在推行Cpk≥1.67甚至2.0——尤其在汽车和医疗器械领域。别被数字绑架。
统计过程控制判异准则实际案例图
统计过程控制判异准则实际案例图
说回来,我还想起一个误区:“过程稳定了,就不需要再监控。”这想法太危险。过程稳定,只意味着只有普通原因引起的变差,但普通原因也可能慢慢漂移。比如刀具磨损,它是普通原因,但你不监控,总有一天会超差。SPC的本质,不是事后挑刺,而是预防。

数字化SPC:别把大屏当装饰

现在工业4.0铺天盖地,很多企业上了实时SPC系统,数据直接来自传感器,大屏上曲线跳动,看着挺唬人。可实际呢?操作工一眼都不看,报警信息被自动忽略,因为误报太多——这就是所谓的“报警疲劳”。根源还是模型没调好,基线没建立。 数字化的优势应该是变差分解和快速诊断。比如,六西格玛里的多变量分析,能把不同来源的变异剥离开。现在结合AI,可以自动识别非典型模式,不再死守那几条判异准则。🔧 但工具再先进,也替代不了人的判断。我见过一个案例:系统提示过程均值发生了1.5个西格玛的偏移,原因是新来的操作工装料手法不同。这种知识,靠算法一时半会学不来。
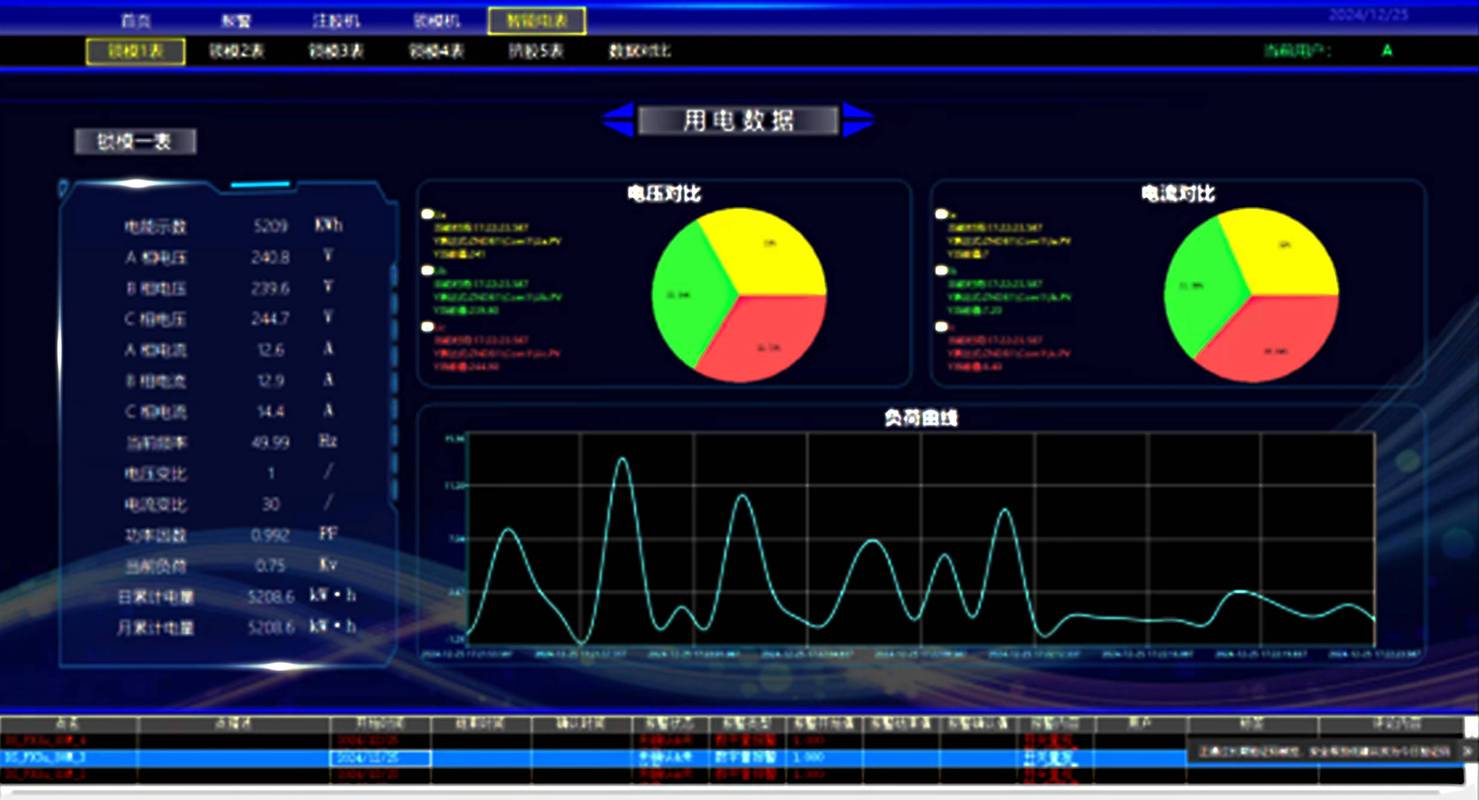
工业实时SPC监控系统仪表盘
工业实时SPC监控系统仪表盘
所以,别盲目迷信软件,也别死啃理论。最好的SPC实践,是训练出一线人员的统计思维:能区分普通原因和特殊原因,能判断什么时候该行动,什么时候该观望。这可比背公式难多了。 最后啰嗦一句:千万别用SPC去考核操作工。一旦控制图跟奖金挂钩,数据就会变得“完美”——到那时,你连过程的影子都看不到。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:统计过程控制(SPC)实战:你的控制图真的靠谱吗? https://www.dachanpin.com/a/tg/66301.html
赞 (0)
六西格玛(DMAIC)推行十年,我报废的样件能堆满半个车间
上一篇 2026-07-29 12:46:32
失效模式与影响分析(FMEA)——别光填表,关键在脑子
下一篇 2026-07-29 13:23:54

相关推荐

  • 物料需求计划(MRP)为什么总在车间“翻车”?——一个老计划员的血泪经验

    MRP这东西,上ERP的时候都说是神器,真用起来,唉……它不是算不准,是太“天真”。 我相信每个干过生产计划的人都有过那种时刻:系统跑出来的需求,和现实差的不是一星半点。明明库存数据说还有500个,仓库里就是找不着。采购提前期设的是5天,供应商次次拖到7天。车间报工不及时,工单状态永远“正在进行中”……然后计划就变成了废纸。 MRP的“完美假设”在现实面前碎…

    投稿 2026-08-01
  • Modbus协议:工业领域跑了四十多年的“老国道”,现在还能用吗?

    干工业自动化的,谁没跟Modbus打过交道?1979年就诞生的老协议,比很多在场的工程师年纪都大。现在各种新协议满天飞,OPC UA、PROFINET、EtherCAT喊着取代旧协议,它怎么还活的好好的? 为什么Modbus协议能火四十多年? 核心就两个字:简单。当初Modicon公司给自己家PLC设计这个协议的时候,根本没想着搞什么高大上的黑科技,就是想让…

    投稿 2026-10-04
  • 留学培训:助力学子跨越国际教育鸿沟的关键支撑

    对于计划前往海外深造的学子而言,留学培训并非简单的课程学习,而是一套系统化的能力构建与准备体系。它承载着帮助学生适应不同教育体系、弥补知识差异、提升综合素养的重要使命,在学子迈向国际教育舞台的过程中扮演着不可替代的角色。许多学生在决定留学初期,往往对目标国家的教育模式、课程设置、语言要求等缺乏清晰认知,此时专业的留学培训能够为他们搭建起一座桥梁,让他们在正式…

    投稿 2025-09-04
  • 约束理论(TOC):帮制造企业挖掉隐形产能黑洞的实战指南

    我见过太多工厂厂长,三伏天蹲在车间门口抽烟,眉头皱得能拧出水。设备满院子都是,订单就是交不出来。全车间都在忙,产能就是不够。 多数工厂的产能浪费,都藏在看不见的约束里 传统提产能的思路,是每个工位都要满负荷转,多产一件是一件。结果呢?前工序堆出几层高的在制品,后工序连下脚的地方都没有。占了几百万的流动资金,交期还一拖再拖。 说实话,90%的工厂产能挖不出来,…

    投稿 2026-08-20
  • 人机界面(HMI)正在杀死物理按钮?一个老工程师的吐槽与新生

    上周去参观一家新锐的智能产线,我愣是没找到一颗实体按钮。全玻璃面板,冷冰冰的,手指划过去,机器就动了。说实话,那一瞬间我是慌的——二十年肌肉记忆说没就没,那种踏实的“咔嗒”感呢?消失了。这就是人机界面(HMI)的进化方向?但对,也不全对。 从按钮到玻璃:面板的消亡史 十几年前我刚入行那会儿,操作台上的按钮多得跟钢琴键似的。紧急停止那个大蘑菇头,一巴掌拍下去才…

    2026-06-18

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息