
六西格玛(DMAIC)推行十年,我报废的样件能堆满半个车间

说实话,我现在看见有些企业把六西格玛当牌坊供着就头疼。去年去一家汽配厂评审,会议室墙上挂满黑带证书,结果产线上一个简单的尺寸偏移问题拖了三个月没人碰——图纸上的测量基准和工装定位面根本不在同一个基准系里。这事儿连统计工具都不需要,实打实的工程常识,对吧?但所有人的精力都耗在怎么把PPT写得好看,怎么在汇报时把P值整漂亮了。
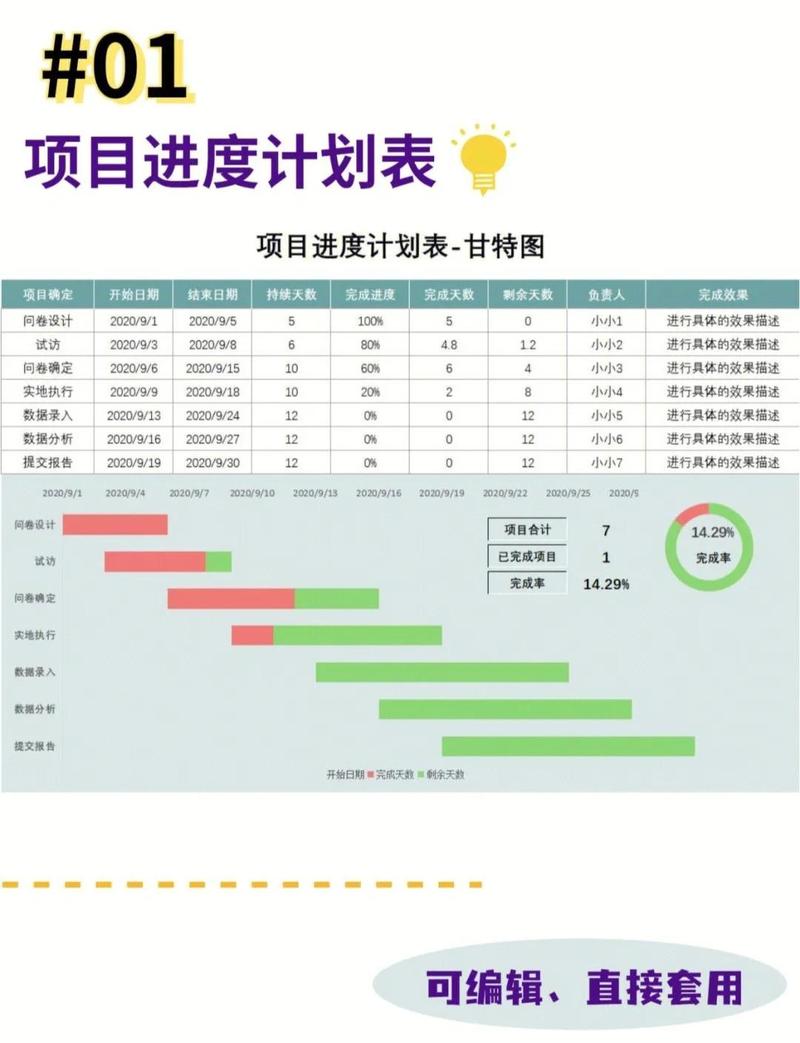
六西格玛DMAIC项目推进甘特图
六西格玛DMAIC项目推进甘特图
DMAIC这五个字母,Define、Measure、Analyze、Improve、Control,背得比乘法口诀还熟。可一到实际项目,常常变成“Define一堆大而全的指标,Measure一堆未经校准的数据,Analyze用错工具强行得出想要的结论,Improve搞一堆治标不治本的临时措施,最后Control直接忘到九霄云外”。这种畸形循环,我在这行十几年见得太多了。

先别急着套模型,你的Y到底是什么?

不少项目死在起跑线上,因为界定阶段(Define)就没整明白。一个做变速箱壳体的案例,客户抱怨噪声大,项目组上来就把Y定为“噪声分贝值”,然后分解到齿轮精度、轴承游隙……结果半年后发现,噪声根源是壳体共振频率和某阶啮合频率重合了,跟精度半毛钱关系没有。当初如果多花两天做SIPOC分析,把客户真正的CTQ(关键质量特性)理清楚,何至于如此?CTQ树画歪了,后面的所有统计推断都是在沙滩上盖楼。 这里忍不住吐槽一句:很多工程师分不清问题的后果和问题本身。“废品率高”是后果,“某个孔的垂直度超差”才是问题。拿着后果当Y,定义稀里糊涂,项目能不跑偏吗?

测量系统先过关,否则数据就是毒药

我坚持一个偏激的观点:没做过GR&R(测量系统重复性与再现性分析)的项目,一概不承认其数据有效性。 电子厂用三坐标测板子,操作员换个人,夹具差个零点几,测量结果能飘出老远。你连数据是怎么“测”出来的都不清楚,就敢拿着做过程能力分析?别傻了。
工业测量系统GR&R方差分析示意图
工业测量系统GR&R方差分析示意图
有一回帮一家液压阀体厂做项目,改善前过程能力Cpk只有0.6,大家急着想调整刀具参数。我坚持先做测量系统分析,结果发现:卡尺的分辨率根本不足以区分过程波动,而且不同班次测量员的手法差异巨大。换句话说,Cpk低到0.6,有一半功劳是测量系统“贡献”的。 后来换了数字气动量仪,重新培训测量员,光这一步就把Cpk拉到0.9以上。最后真正需要调整的工艺参数远没有起初想象的那么多。 问:如果产线任务紧,没时间做完整的测量系统分析,有没有变通办法? 答:❗千万别图省事直接跳过。但可以做个简化的“快速GR&R”:连续取3~5个零件,让2个操作员各测2~3次,用极差法粗略评估,至少能看出占总公差的比例。如果超过20%,必须停下来整治测量系统,否则后面的改善全是盲人摸象。另外,现在一些数显量具可以直接将数据导入电脑,用Excel模板五分钟就能跑出结果,时间根本不是借口。

分析阶段最怕“工具崇拜”,忘了工程直觉

DMAIC走到Analyze分析阶段,一堆统计工具扑面而来:假设检验、回归分析、DOE因子筛选……但千万别把工具当目的。 很多年轻的绿带一上手就甩个全因子试验,恨不得把所有因子都放进去,结果试验成本巨大,最后发现交互作用根本没那么复杂。 记得一个注塑件翘曲变形的案例:团队做完DOE,结论是模具温度和保压压力是显著因子,冷却时间不显著。但现场老技工一看就觉得不对劲:短射后翘曲方向明显不一样,冷却不均匀才是主因。后来仔细查,发现是模温机的一路水管堵塞,导致模具表面温差超过15℃,而试验时测量的是总管温度——显然没抓到真实因子。所以啊,统计软件输出的p值再漂亮,也得过一遍物理逻辑的筛子。 遇到疑问,拉着设备人员、模修师傅一起对着鱼骨图逐条梳理,往往比翻《实验设计》教材管用。 问:小批量多品种的生产模式,数据样本少,怎么用六西格玛工具? 答:💡经典建议是改用小样本控制图(如预控图、移动极差图)和非参数检验。但更实际的做法,是把相似产品的历史数据合并起来做族过程分析,前提是工艺本质相通。另外可以更多依赖工程知识,比如通过有限元分析、公差仿真提前识别关键控制点,然后在小批量试产时重点验证。六西格玛从来不是唯统计学论,与其在几个样本里硬挤统计结论,不如多上检具多打三坐标,用实测数据弥补样本不足。

控制阶段别指望靠“自觉”

控制阶段别指望靠“自觉”
控制阶段别指望靠“自觉”
Improve改进阶段好不容易把缺陷率打下来,一到Control控制阶段就慢慢打回原形——太常见了。控制计划挂在墙上没人看,SPC控制图成了操作工额外填表的负担,设备参数被夜班调来调去。根源在哪?没把控制措施固化到系统和技术里。 现在很靠谱的路子是制造执行系统(MES)与SPC模块直接打通。举个例子,轴类零件磨削工序,实时采集外径值并自动计算Cp/Cpk,一旦出现连续六点单侧趋势,MES立即锁机并通知工程师,操作工想私自改补偿都不行。这就是防错(Poka-yoke)思路。类似地,刀具寿命管理、首末件比对、视觉防漏装,都能通过数字化手段把控制要求“强制”落实。我们厂去年在高压共轨管加工线上导入,内部返修率从3.2%直接干到0.7%,而且维持一年没反弹。 还有个容易被忽视的细节:控制计划必须动态更新。 很多企业做完项目出一版控制计划就万年不变,后来更换了刀具品牌、机床大修后精度变了,控制界限还用老的,能不出问题吗?✅建议每季度或每次重大设备变更后,收集最近30批数据重新计算控制限,数据说话,别懒。 六西格玛推行这么多年,最深的感触是:它不是一个软件包或一套证书体系,而是一种遇到问题先看数据、再挖根因、最后拿机制锁住结果的肌肉记忆。别把它弄得太玄乎,也别太敷衍——就是踏踏实实把D-M-A-I-C一个环扣住下一个环,中间别掉链子,就够90分的水准了。 行了,废品堆又运走了两托,该去现场开问题解决会了。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:六西格玛(DMAIC)推行十年,我报废的样件能堆满半个车间 https://www.dachanpin.com/a/tg/66300.html

赞 (0)
约束理论(TOC):工厂里那根最细的绳子,掐住了谁的脖子?
上一篇 2026-07-29 12:27:34
统计过程控制(SPC)实战:你的控制图真的靠谱吗?
下一篇 2026-07-29 13:04:54

相关推荐

  • 自主移动机器人(AMR):工厂物流正在发生的静悄悄的革命

    去年去东莞一家做3C组装的工厂,一进车间吓一跳。原来拉着物料跑的穿梭车都没了,地上连磁条二维码都看不到。只有方方正正的蓝色小车,顺着人流绕来绕去,该停就停,该走就走,完全没人管。那就是我当时见过的规模最大的自主移动机器人(AMR)集群。 为什么工厂都开始抢着换AMR? 之前工厂内部物流,大多用的是传统AGV,改个动线要重新贴条打定位孔,折腾好几天,对于换款周…

    投稿 2026-08-30
  • 工业视觉传感器:工厂自动化里被低估的隐形核心

    上个月跑珠三角调研,进了一家做汽车安全带卡扣的加工厂。进门第一眼就惊了。三年没来,原来一排八个质检员盯着流水线揉眼睛的工位,现在只剩一个阿姨负责收不良品。换上去的,就是三台工业视觉传感器。老板给我算了一笔账。八个工人,一年工资加社保要四十多万,三台设备才不到十万,包安装调试,一年不到就回本。出错率原来千分之四,现在万分之零点一五。这就是现在工业视觉传感器的现…

    投稿 2026-09-23
  • 工艺品里藏着的文明温度

    当我们在博物馆的玻璃展柜前驻足,目光掠过那些纹路细腻的青瓷、雕刻精美的木雕时,心中总会涌起一种难以言喻的触动。这些并非冰冷的物件,而是一代代匠人用双手赋予灵魂的工艺品,它们承载着民族的文化记忆,记录着时光流转中的审美变迁,更在快节奏的现代生活里,为人们保留了一份难得的匠心与温情。工艺品的价值,从不止于 “好看” 二字,它是物质与精神的结合体,是传统与现代的交…

    投稿 2025-09-15
  • 车间效率的隐形杀手:工业人机工程被90%的工厂做歪了

    上周去苏南某汽车零部件厂蹲点,看见干了12年的冲压班组长,腰上贴的膏药边都卷起来了,正蹲在地上翻工具箱找换模具的扭矩扳手。地上凉,他蹲久了站起来的时候扶着腰缓了快半分钟。 别把工业人机工程等同于办公室人体工学 很多人一提工业人机工程,第一反应就是买个腰靠、换个带扶手的椅子,把办公桌高度调合适。真的,差远了。办公室场景是静态的,坐8小时最多是颈椎不舒服。车间场…

    投稿 2026-10-31
  • 工业灯塔工厂:不是样板秀,是制造业真转型的及格线

    很多工厂老板跟我吐槽,说工业灯塔工厂就是拿钱堆出来的样板间,供参观用的,中看不中用。我跑过二十多家不同规模的灯塔工厂,说实话,这话一半对,一半错。 工业灯塔工厂到底是拿牌子还是真赚钱? 问:很多中小制造企业都说,工业灯塔工厂是大企业才能玩得起的评选,跟中小厂完全没关系,真是这样吗?答:完全不对。上个月我在佛山见了一家做陶瓷密封件的工业灯塔工厂,全厂才1100…

    投稿 2026-09-25

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息