1、抄数?没那么简单
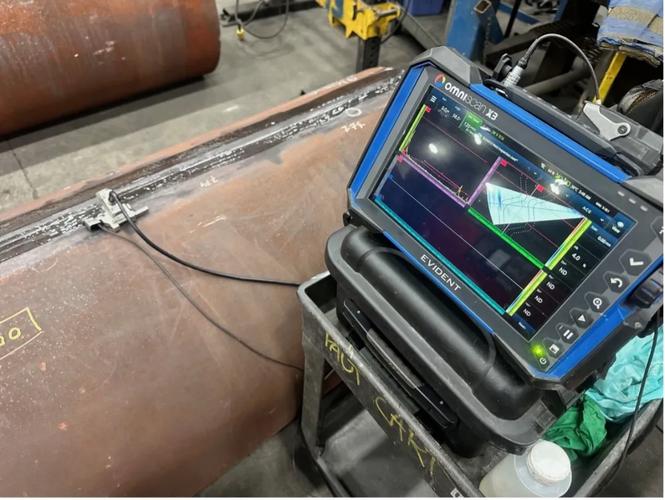
第一次接触逆向工程,是跟师傅解剖一台进口液压泵。没有图纸,没有任何资料,唯一的线索就是那坨铁疙瘩。我们管这叫“抄数”——听着像山寨,其实门道深了去了。你以为把零件往三坐标测量机上一丢,电脑自动就生成三维模型?天真了。 测点布局、基准重建、曲面拟合,一步错,步步错,最后出来的模型可能比原始零件更不准。尤其是那些自由曲面,叶片啊、蜗壳啊,扫描点云密密麻麻,怎么过滤噪点,怎么划分特征区域,全是经验活儿。
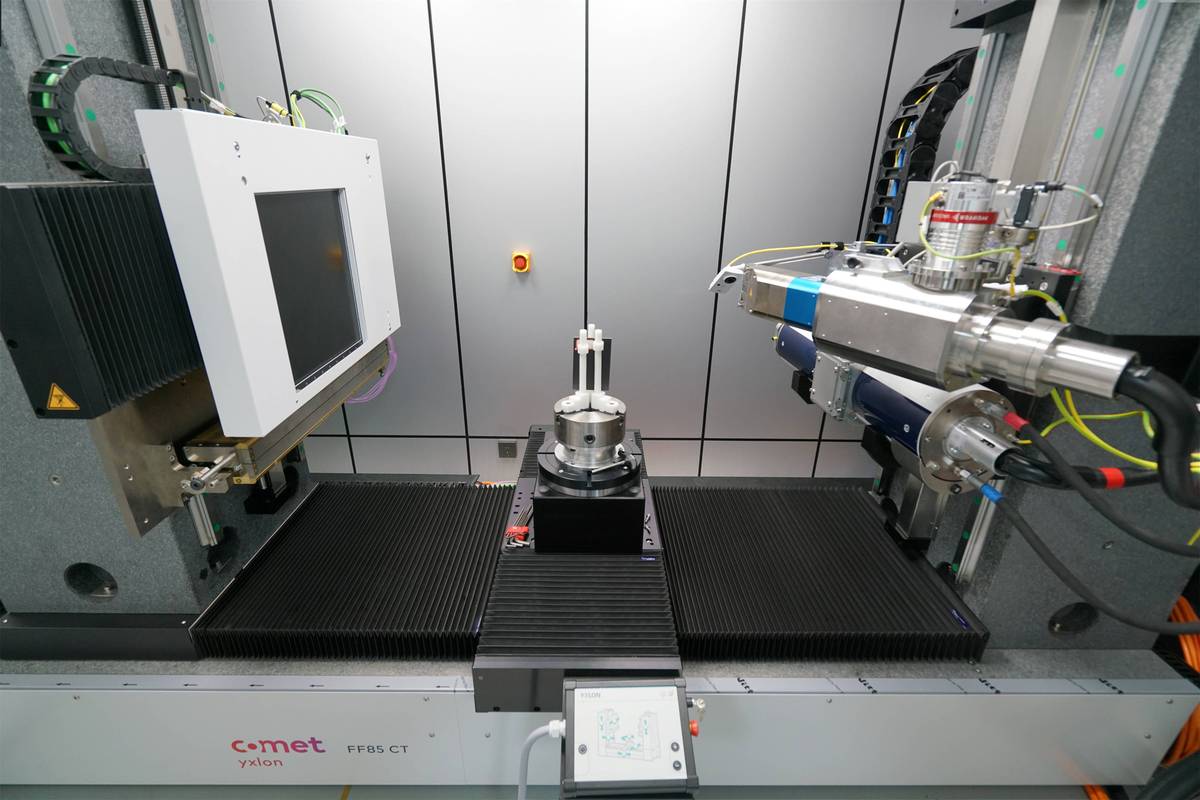
说实话,那时候我们用的还是接触式测量,一个点一个点地采,跟啄木鸟似的。测头万一碰上有涂层的表面——得,数据白废。现在设备先进了,激光扫描、蓝光拍照、甚至工业CT断层扫描(这玩意儿贵得离谱,但看内部结构确实牛❗),效率翻了不知多少倍。不过,设备再好,后期处理还得靠人。点云拼接、三角化、曲面重构……每到这一步,我就想起师傅的口头禅:机器是死的,人是活的。
2、为什么要逆向?山寨只是最低级的理由
别一提到逆向工程就撇嘴,觉得是搞盗版。💡 真正有价值的方向多了去了:
- 备件国产化:进口设备停摆,原厂备件报价离谱,交货期三个月——等不起!直接逆向出图,自己加工,硬度、耐磨性甚至比原厂更好,因为材料我们更懂。虽然这有侵权风险,但有时候吧,是被逼上梁山。
- 改型设计:老祖宗的零件有缺陷?比如我们发现那个泵体有个位置老是裂,扫描后做有限元分析,加个加强筋,逆向出来的模型直接改,模具费都省了。这是正向设计很难想到的——因为你已经有了物理参照,痛点一目了然。
- 修复再制造:大型曲轴磨损了,传统方法就是堆焊然后加工,但变形量不好控。现在用逆向扫描获取磨损后的精确几何,对比原始数模,计算机自动规划堆焊路径和增材修补,再精加工……听起来很美,实际操作起来喷粉参数调不好,一坨一坨的,气死人。
- 数字化存档:老工厂的工装夹具,图纸早没了,趁着还在,赶紧扫下来存进PDM系统。不然哪天老师傅退休了,哭都来不及。
问:用逆向出来的模型直接注塑,精度能保证吗?
答:看你怎么定义精度。如果是外观件,±0.1mm,激光扫描+龙门三坐标配合着用,基本没问题。要是有装配关系,尤其是轴承位、密封槽这种,必须得用关节臂或者拍照式扫描结合接触式测头,因为这些地方点云默认会“糊”,光靠面扫描根本抓不准。我们一般先用拍照式整体扫,再用接触式补充关键特征,数据融合后误差能控制在0.02mm内。还有啊,别迷信设备标称精度,实际环境振动、温度变化影响挺大。💡 恒温间里测出来的数,拿到车间,热胀冷缩一吃,全白搭。
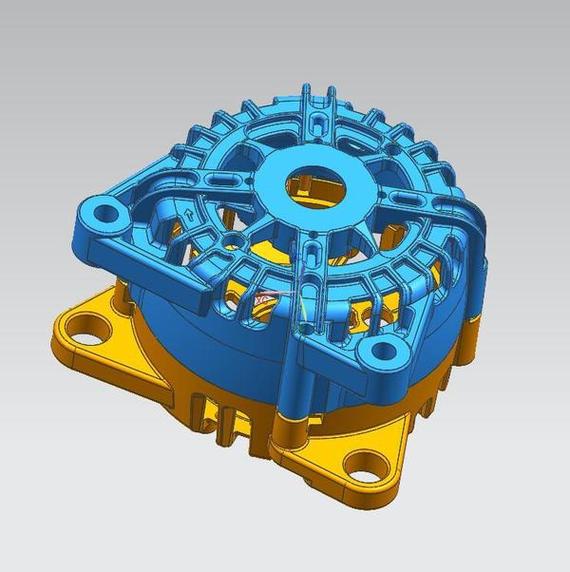
3、软件才是灵魂
硬件烧钱,软件更要命。Geomagic Design X、Imageware、PolyWorks……各有各的脾气。我用过一款——不提名字——点云超过500万就卡成PPT,逼得人不停分割数据,恶心透顶。后来换了一款,自动特征识别确实强,但价格贵好几倍。老板舍不得花钱,就让我们用开源的MeshLab加Blender……那段时间,我差点转行。说实话,逆向工程的软件操作,一半是技术,一半是玄学。特别是构造A级曲面,控制顶点怎么调、斑马纹怎么跑,全靠手感。有些老法师,看一眼就能知道哪里曲率不连续——我得再干十年。
问:扫描得到的是STL三角面片,怎么转成可以编辑的实体?
答:这就是逆向建模最核心的步骤,也是坑最多的地方。自动转换绝对不靠谱!必须人工干预。一般流程是:先在三角面基础上重构特征线,比如轮廓线、分模线,然后基于这些线去重建曲面,最后缝合成实体。对于规则几何体,比如圆柱、平面,直接拟合几何体;对于自由曲面,用T样条或者NURBS曲面片划分,注意连续性要求。最近几年,AI辅助逆向冒出来了,号称自动点云分割,我试过,螺栓孔能识别,但沉头孔老认成锥孔,还得手动修正。所以,目前还是半自动靠谱。另外,有些软件可以直接在三角面上做布尔运算,适合3D打印,但要是想改参数,还得规规矩矩建实体。
4、法律红线与灰色地带
这个必须提。工业逆向工程游走在合法与侵权之间。纯粹为了仿制销售,肯定不行,专利、著作权一逮一个准。但如果是维修权延伸呢?法律上争议很大。美国、欧盟有修理权立法趋势,允许第三方为了维修目的进行逆向复制,但我们这边还比较模糊。💼 我们公司的规矩是:只逆向停产的、原厂不提供服务的零件;或者客户书面授权,并提供合法来源证明。小心驶得万年船。我见过同行直接翻模人家还在专利期的产品,结果被告得倾家荡产。代价太大,不值当。
最后吐槽一句:逆向工程干久了,看什么都想拆了扫扫。这病,得治。不过话说回来,技术进步确实迅猛,最新一代的扫描仪已经能实时融合、自动补偿高反光表面了,配合一体化软件,甚至可以直接生成MBD标注的3D模型——时代在进步,但理解物理本质的能力,永远没法被算法取代。这大概就是我们这帮老家伙还能混口饭吃的原因吧。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:逆向工程:在车间里偷师学艺,老工程师的野路子与硬道理 https://www.dachanpin.com/a/tg/66389.html