上周五下午三点,车间突然安静了。不是那种正常的休息安静,是所有气缸全停、传送带骤停、连报警灯都不闪的那种死寂。我当时心里咯噔一下——完了,PLC又瘫了。这不是第一次。是今年第三次。最气人的是,故障点每次都出在同一个IO模块上,而那个模块,是我去年从某宝淘来的“全新原装三菱”。
说实话,在工控圈混久了,谁还没被坑过几回?但这次我真想骂人。因为事后拆开一看,线路板上的焊点比我的手工还差,芯片印字模糊得需要放大镜。山寨货无疑。可当初采购时,就为了省那800块钱。结果呢?这次停线四小时,损失够买十台正品了。所以今天想跟你聊聊可编程逻辑控制器(PLC)那些事儿——不是教科书,是一线工程师的血泪经验。
PLC不是唯一的控制器,但它为啥就是死不了?
现在工业物联网喊得震天响,什么边缘计算、PAC、PC-based控制,好像PLC马上要进博物馆。但你去车间看看,90%的机台上蹲着的还是那个方盒子。原因特简单:它皮实。我见过一台西门子S7-200,在注塑车间高温高油环境下跑了11年,除了换过一次电池,屁事没有。你换个工控机试试?三年不坏算我输。
不过话说回来,PLC的架构确实老套。扫描周期永远是个魔咒。有一次我给一个高速贴片机编程,循环时间要求20毫秒以内,结果梯形图写复杂了点,扫描时间飙到45毫秒。机器动作直接乱套,差点把元件甩飞。最后不得不把部分逻辑挪到中断里,才勉强过关。所以别迷信PLC万能,高速、高精度场合你得掂量掂量。
选型时最容易忽略的三个坑
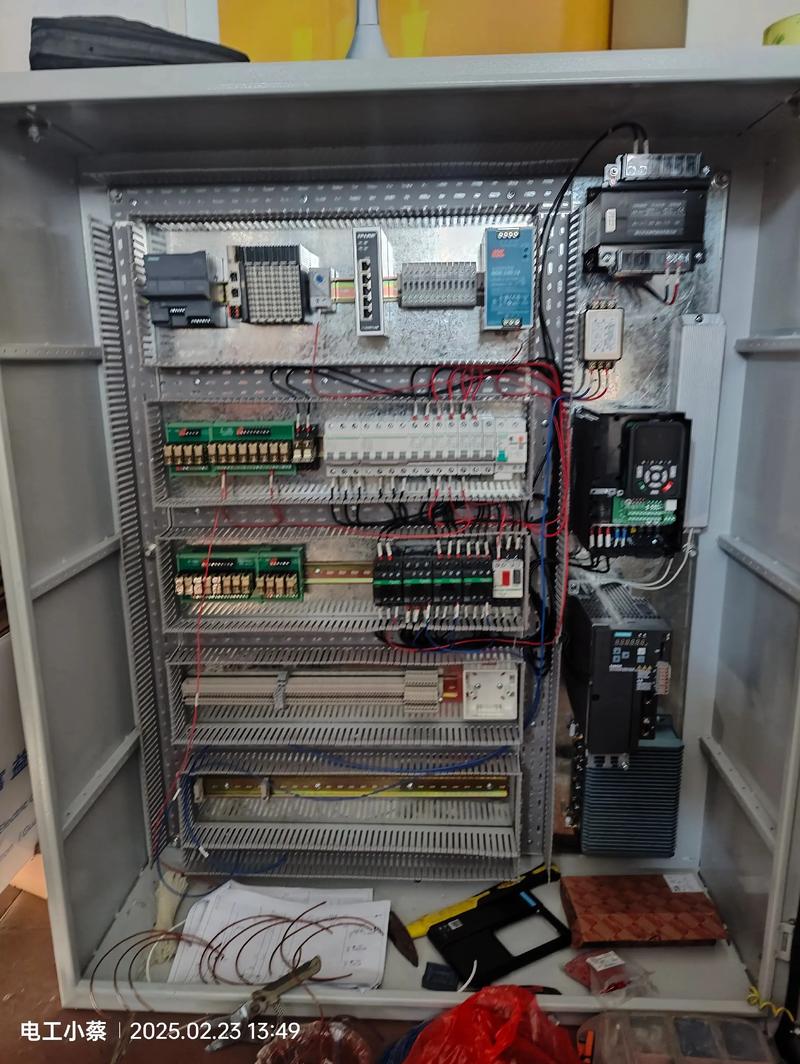
新手选可编程逻辑控制器(PLC),眼睛就盯着点数:多少DI、多少DO。老师傅会告诉你,那只是入门。真正的坑在下面:
1. 输出类型搞错,能烧坏一排继电器。 晶体管输出和继电器输出,选错一个就够你受。我有次帮朋友改造一台老设备,原来用的是继电器输出,直接驱动电磁阀。换成晶体管输出后,没加中间继电器,结果通电瞬间,八个输出点全击穿。朋友脸都绿了。所以务必记住:晶体管只能带小电流负载,继电器可以带大功率,但开关频率有限。
2. 电源反接?别笑,真有人干。 很多PLC端子排设计紧凑,DC24V正负极标识就那么一点点。我见过一学徒接线,把正负极接反了,一上电,PLC直接冒烟。那味道,至今难忘。所以每次上电前,我至少要检查三遍电源极性,强迫症似的。
3. 通信协议不兼容,等于买了个砖头。 现在都搞工业以太网,PROFINET、EtherNet/IP、Modbus TCP……各家各玩各的。你要是没注意,买了台三菱的PLC,结果现场总线是西门子的PROFIBUS,那就悲剧了。加网关?成本往上飙,实时性还打折。所以选型前,先把全厂的通信架构搞清楚,别想当然。

编程那点事儿:梯形图真的过时了吗?
我入行时学的就是梯形图。老师傅说,这玩意像电路图,电气维修工都能看懂。可是现在,结构化文本(ST)越来越普及了。为啥?因为复杂逻辑用梯形图写简直要命。去年做一条包装线,需要动态配方管理,我用梯形图写了三千行,调试时自己都绕晕了。后来咬牙学了ST,类似C语言,一下子清爽了。一个函数块搞定,呼叫起来跟玩儿似的。
但是!别以为梯形图就没用了。现场维护人员还是爱看它。有一次机器半夜报警,值班电工一个电话打来:“你这个ST写的什么鬼,我看不懂!” 我只好远程连进去,把那段程序在线显示改回梯形图,他才搞定。所以现在我的习惯是:底层逻辑、安全回路用梯形图,方便排查;算法、通讯用ST。两全其美。
顺便一提,平台化编程是个大趋势。像倍福的TwinCAT,直接在Visual Studio里写,仿真调试一气呵成。不过入门门槛高,不建议没电脑软件基础的人硬上。
问:PLC能直接控制大功率电机吗?
答:绝对不能!PLC输出点电流通常只有零点几安,你直接接个几千瓦的电机,下场就是烧输出点,甚至烧整个模块。必须经过接触器、变频器或伺服驱动器。这事我反复跟新人强调,可总有人想省事,结果就是啪啪打脸。
问:现在AI这么火,PLC会被AI取代吗?
答:开玩笑,PLC是干活的,AI是动脑子的。未来融合倒是真的。比如我用过一款西门子S7-1500,它能把部分数据上传到云端,由AI算法分析设备健康状态,然后反馈给PLC调整运行参数。但最终执行控制的还是PLC,因为实时性和可靠性,AI目前根本做不到。所以放心,你的饭碗还在。
写到这里,突然想起上个月去一家新能源电池厂调试。他们的涂布机用了最新的安全PLC,软件里集成了视觉安全功能。工人靠近危险区域,PLC直接切断运动回路,毫秒级响应。那一刻我确实有点感慨:这玩意从1968年诞生,到现在快六十年了,还能跟新技术结合得这么好,不得不服。
最后啰嗦一句:不管技术多新,基础的坑永远在那里。接线、接地、防干扰,这些老生常谈才是绝大多数故障的根源。我办公桌抽屉里现在还放着那块冒烟的IO板——当纪念,也当警钟。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:PLC选型翻车实录:我差点被一台山寨三菱害得产线停工——可编程逻辑控制器(PLC)避坑指南 https://www.dachanpin.com/a/tg/66488.html