统计过程控制(SPC)为什么在你的车间里跑不起来?

去年在浙江一家轴承厂,我看到车间墙上挂着六张控制图,点都描得规规矩矩,但近三个月的点全在中心线附近——连一个出界的都没有。车间主任挺得意:“我们过程很稳。”我盯着那几张Xbar-R图,心里一沉。这哪是稳,这分明是假数据!

果然,翻出他们抽检的原始记录,和图纸一比对,真相是操作工每天只量首件,剩下的全凭感觉填。更让人哭笑不得的是,质量经理其实知道这事,他的理由居然是:“客户审核要看SPC记录,我们总得有吧。”——这他妈是应付检查,不是做过程控制。

这种场景,干制造的同行怕是不陌生。SPC,统计过程控制,听起来高大上,实际推行起来往往一地鸡毛。我见过太多企业把它做成“记录统计学”,而不是“预防统计学”。

SPC的灵魂不是画图,是前置的过程分析

很多人一上来就忙着选控制图,Xbar-R还是I-MR?却忘了最要命的前提:你的过程到底稳没稳?

戴明老爷子早就说过,没有稳定的过程,控制图就是废纸。可现实里,设备刚换过刀、模具还没预热、上一批料头混进来了——这些特殊原因扎堆的时候,你拿控制图去描点,当然全是异常。操作工为了少挨罚,不造假才怪。

所以我经常跟团队讲,先做MSA(测量系统分析),再做初始过程能力研究,把设备、工装、材料、方法这些要素折腾清楚了,确认过程真的只有普通原因在波动了,然后才配谈SPC。这个过程很痛苦,可能需要连续几周在现场蹲点,但值。

生产车间过程能力分析CpK计算现场
生产车间过程能力分析CpK计算现场
记得12年我带一个齿轮项目,热处理变形一直大,CpK才0.6。我们没急着画控制图,而是花了三周做交叉实验,发现淬火液浓度和搅拌速度的交互效应才是祸首。改善后CpK跑到1.67,再上SPC,控制图才有意义。这时候如果再出界,操作工自己就知道:“靠,肯定又哪个特殊原因窜进来了!”而不是麻木地描点。

控制图选错了,等于用渔网捕蚊子

控制图选错了,等于用渔网捕蚊子
控制图选错了,等于用渔网捕蚊子
有一次去一家电子厂,他们用Xbar-R图监控锡膏厚度。我一看规格上限150微米,下限100微米,但实际的组内变异极小,R图上的点几乎贴底线。这明显该用I-MR单值移动极差图!因为子组内变异被过度平滑了。更可笑的是,他们还在用±3西格玛算控制限,根本不管过程能力和规格限的关系。

SPC实践里,控制图的选择有个经典铁律:根据数据性质决定。计量值?计数值?子组大小?变异性特征?不是想当然。小批量多品种的混线生产,传统休哈特控制图基本失效,得换指数加权移动平均(EWMA)或累积和图(CUSUM),这类对小偏移灵敏的图。但很多企业连休哈特图都没用对,更别提这些进阶工具了。

问:
我们公司产品种类多,批量小,一张控制图还没攒够25组数据,生产就结束了,SPC根本没法做,有什么办法?

答:
这种情况太常见了。传统SPC要求大数据量,但现实里SMT产线今天打A机种,明天换B机种,硬套Xbar-R确实扯淡。我建议几个方向:一是用短运行控制图,比如标准化控制图,或者Deviation from Nominal图,把所有产品特性按偏离名义值的相对量来统合;二是考虑基于过程的实时参数监控,比如温度、压力这些与产品质量强相关的过程变量,间接做SPC;三是导入自动化SPC软件,能自动切换产品并积累历史数据。关键是别为画图而画图,转向监控制程参数而非最终产品特性,往往更有效。

让人又爱又恨的过程能力指数CpK

CpK是个好东西,但被滥用得厉害。很多客户要求CpK≥1.33,却不明白这意味着什么。更有供应商为了凑数,用检过的数据甚至修改计算公式。我就见过把Z值直接当CpK报的糊涂虫。

这里必须强调:CpK的前提是过程稳定且数据正态。没这两个,算出来的CpK是“虚假能力”。还有,单边规格只能用Cpk(PpK),别傻乎乎用Cp。另外,我特别看重Cpm这个指标——它考虑了对目标值的偏移,比CpK更实在,尤其在全检场合或田口质量损失理念下。
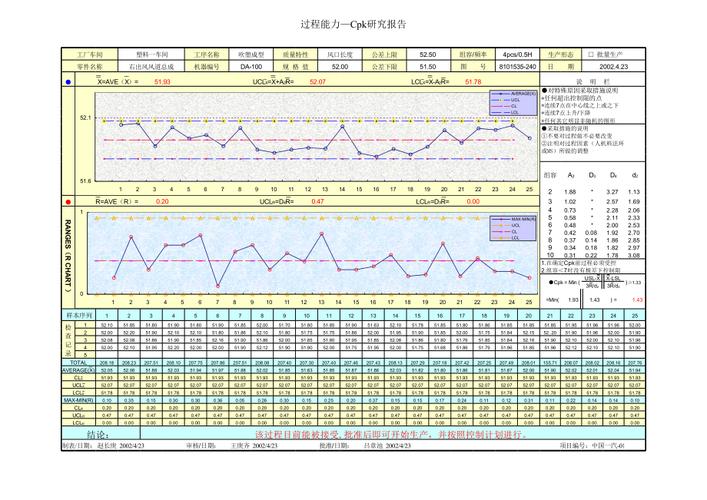
质量工程师分析CpK过程能力报告
质量工程师分析CpK过程能力报告
问:
我们供应商提交的PPAP里CpK总是漂亮,但来料却经常出问题,怎么回事?我该要求多少CpK才合理?

答:
哈哈,这事我遇到过无数次。猫腻多着呢:用非连续抽样、挑好件送检、算错了公式、过程根本没稳定就匆忙计算——都是老套路。我告诉你一个铁律:永远不要只看CpK数字,必须同时看控制图!稳定过程的CpK才有意义。至于要求多少,我的习惯:普通特性1.33以上,安全/关键特性至少1.67,而且必须结合持续的过程监控。更狠一点,我会要求供应商提供实时过程能力监控数据,而不是一次性的报告。数字可以造假,但持续的数据流很难长久伪装。

数字化SPC:别让系统成为昂贵的废纸

数字化SPC:别让系统成为昂贵的废纸
数字化SPC:别让系统成为昂贵的废纸
这两年智能制造喊得响,SPC软件也铺得到处都是。可你去看,很多企业不过是把手工描点换成了屏幕上的红绿点,操作工照样录假数据,系统自动报警了也没人理。为什么?因为流程没变,人的意识没变。

真正的数字化SPC,精髓在于实时采集、闭环反馈。比如在加工中心上直接抓取刀具振动、温度数据,通过算法预判刀具寿命和加工精度漂移,提前调整,这是预测性过程控制。再比如,把SPC和MES、QMS打通,一旦控制图出现异常模式(如连续六点上升或下降),系统自动停线、通知工程师,而不是等操作工去喊人。

我在一家汽车零部件厂推过这个,一开始阻力极大——车间主任觉得“设备天天开着,这么搞多影响产出”。我们坚持了两个月,废品率从2.7%降到0.3%,最大收获其实是:不用再和操作工吵架了。因为数据不会骗人,机器比人诚实。

真实世界里搞SPC,技术只是三成,剩下七成全是人和流程。你非得逼着大家理解“特殊原因”必须实时响应,“普通原因”不能瞎调整,这才是核心。否则,你每张控制图都是废纸,每个CpK都是笑话。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:统计过程控制(SPC)为什么在你的车间里跑不起来? https://www.dachanpin.com/a/tg/66562.html

赞 (0)
六西格玛(DMAIC)不是玄学——从停产线到百万节省的真实复盘
上一篇 2026-08-02 21:05:43
失效模式与影响分析(FMEA):别再让它流于形式了
下一篇 2026-08-02 22:00:45

相关推荐

  • 破局用工荒:为什么说工业人才梯队才是制造企业的压舱石

    上个月跑了长三角三个制造园区,见了七个厂长,八个HR总监,十个车间主任。一半人张嘴说的就是同一件糟心事。 招不到人。留不住人。年轻人不肯进车间,熟手干两年就转行跑外卖跑直播去了。 钱花了一大笔招人,到头来生产线还是经常缺人停线。问题出在哪?绝大多数人都没找对根。根不在年轻人不爱进厂,在你根本没搭自己的工业人才梯队。 当前制造企业工业人才梯队的常见坑,踩了都没…

    投稿 2026-09-12
  • 变频驱动(VFD):工厂节能挖潜的隐形冠军

    我跑过不下二十家不同行业的制造工厂,见过太多老板砸几百万上大型节能设备,转头就忘了给车间里那几十台风机水泵换变频驱动(VFD)。 白白交了大半年冤枉电费。 真的亏。 为什么说变频驱动(VFD)是工业节能的最优入场券 大多工厂里的异步电机,从投产开始就常年满功率运行。需要调节流量、压力的时候,就靠关小阀门、挡风门硬憋,靠截流来控参数。你说这不纯纯把电耗在堵管子…

    投稿 2026-08-25
  • 新零售:技术重构下的消费生态革命

    新零售并非简单的线上线下渠道叠加,而是以消费者需求为核心,通过数据技术打通全链路资源的商业形态升级。这种变革打破了传统零售中时空分离的固有局限,将商品、服务、数据与场景深度融合,催生了全新的消费价值体系。其核心逻辑在于通过数字化工具精准捕捉用户需求,再以高效的供应链体系实现需求与供给的即时匹配,最终构建起 “人、货、场” 动态平衡的商业生态。 零售行业的迭代…

    2025-09-23
  • 艺术:藏在时光褶皱里的温柔印记

    推开美术馆厚重的玻璃门,最先捕捉感官的不是墙上悬挂的画作,而是空气里浮动的安静。这种安静不同于空无一人的房间,它带着颜料的微涩、画布的棉质气息,还有无数参观者目光停留后留下的温度。走廊尽头,一幅印象派作品正泛着柔和的光,笔触间流淌的蓝紫色调像是将黄昏时的塞纳河直接装进了画框,水面上的光斑不是刻意描绘的圆点,而是颜料在画布上晕开的自然痕迹,仿佛下一秒就会随着微…

    2025-09-04
  • 社区团购:把菜市场搬进微信群,这波便利我先冲了!

    不知道从什么时候起,我妈的手机里多了好几个带着 “XX 小区团购” 字样的微信群,每天早上起来第一件事不是刷朋友圈,而是蹲团长发的生鲜链接。一开始我还吐槽她 “被消费主义绑架”,结果没过多久,我自己也成了团购群里的常客 —— 毕竟谁能拒绝早上下单、傍晚就能拿到手的新鲜草莓,还比超市便宜一半呢? 社区团购这东西,说复杂也不复杂,本质就是一群邻居凑在一起买东西,…

    2025-09-10

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息