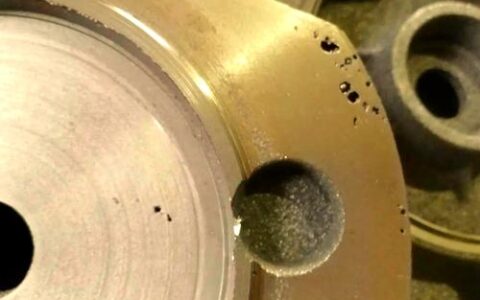
干这行十几年,最怕听见一句话:“我们一直都这么做的。”——每回遇上没探出来的裂纹、漏检的发纹,复盘时准能听见它。无损检测这事儿,真不是把仪器往工件上一怼就完事。2024年冬天,某风电螺栓批次断裂事故的直接原因,就是磁粉检测时用了错误的反差增强剂。谁能想到呢,一瓶十几块钱的喷雾剂,毁掉整批价值七百万的螺栓。我今天就想说点实际操作里的坑,那些标准上不写、培训时一笔带过,但能让你半夜被电话叫起来的东西。
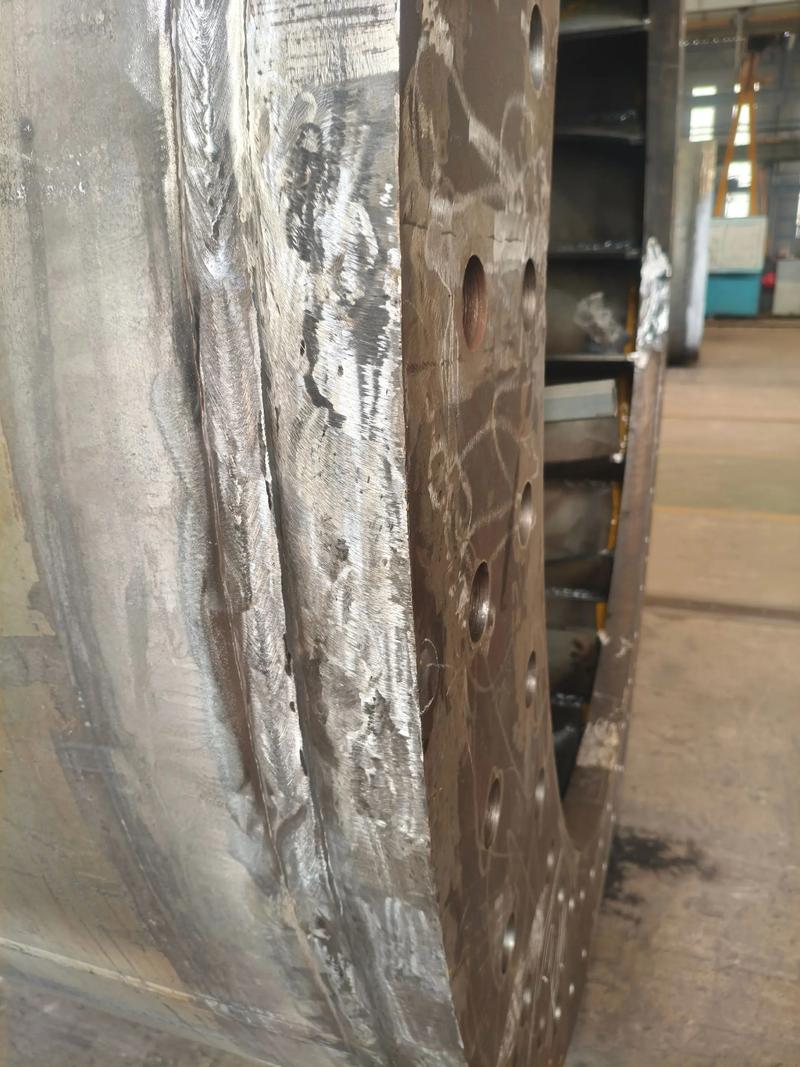
超声检测:耦合剂里的学问比探头大
很多人挑超声探头时精挑细选,频率、晶片尺寸、角度,参数背得滚瓜烂熟。到了耦合剂——随手抄起一瓶机油就涂。❌坑就在这里。机油、滑石粉糊、纤维素醚耦合剂,它们的声阻抗曲线差异,直接影响近场区灵敏度。我见过一个案例,用机油替代专用纤维素醚耦合剂检测厚度120mm的锻件,底面回波下降6dB。6dB什么概念?等于把缺陷当量直径低估了一半。那家厂后来查出中心疏松,差一点就装到核电站管道上去了。
💡个人经验:厚大锻件超声,老老实实用纤维素醚耦合剂;粗糙表面用高粘度凝胶型;自动化水浸系统务必去气泡,哪怕加个喷射消泡装置。成本确实高一些,但跟漏检风险比,算个啥。

还有探头扫查速度,书上说最大150mm/s,实际上遇到粗晶材料,比如奥氏体不锈钢焊缝,我连80mm/s都不敢超。信噪比掉得厉害,背景草状波能把缺陷回波淹得死死的。不是仪器不行,是声束被晶粒散射得乱七八糟。这时候换低频探头,比如1MHz甚至0.5MHz,甚至上相控阵做扇形扫描,门里清。但有些老标准只认单晶直探头——唉,标准滞后害死人。
射线检测:评片灯前的纠结与数字化的真相
深夜评片,看那些黑度值、像质计、根部未熔合,有时候真觉得自己像福尔摩斯。但最折磨人的不是缺陷难认,是底片本身质量差。前年一个液化气球罐项目,第三方监理硬是退回30%的射线底片,原因?散射线防护不足,底片灰雾度超标。现场为了赶进度,暗袋后面没放铅板屏蔽。这种底片评出来,灵敏度根本达不到要求,小裂纹全糊在背景里。❗说到散射线,必须提CR和DR数字射线——很多人觉得数字图像可以后处理,就不重视透照布置。大错特错。数字探测器动态范围再宽,原始信噪比不够,怎么调都是假象。所谓的“图像增强”,不过是把噪声也一起放大了。
问:我们厂打算从胶片射线检测转到数字射线(CR/DR),但标准符合性怎么处理?很多时候客户还是认底片。
答:这是个经典难题。说实话,目前国内承压设备强制标准仍规定以胶片为最终仲裁依据,除非你和用户签技术协议时明确约定数字射线可验收,且满足NB/T 47013.11或ISO 17636-2的像质要求。我的建议是:保留关键焊缝的底片存档,非关键部位用数字射线提速,逐步培养客户的信心。另外,做好数字图像长期可读性验证——别十年后打不开文件。

渗透检测:擦除环节藏着最大的漏检风险
渗透检测看似傻瓜式操作:清洗、施加渗透液、去除、显像、观察。✅但最难掌握的是“去除多余渗透剂”这一步。标准要求用干净的布擦,不得用清洗剂直接喷到工件上冲掉。可现场呢?我亲眼看到工人因为赶时间,拿丙酮壶对着焊缝一顿滋——结果把缺陷里已经渗进去的渗透液也冲出来大半。后来做灵敏度试块验证,5微米宽的裂纹都没显示。这批法兰盘要是用到海上平台,盐水一泡,氢脆开裂只是时间问题。
还有个细节:显像剂喷涂距离。有人拿着罐子离得老远喷,薄薄一层,觉得“看得清就行”。实际上,显像剂厚度不够,反衬作用差,微小缺陷显现不出来。太厚又可能掩盖细节。标准推荐距离200-300mm,均匀薄层。💡我习惯用电子膜厚仪抽样测一下,太薄立刻重喷。别觉得多此一举,真查出问题才值。
问:渗透检测经常出现虚假显示,比如焊缝边缘的圆弧状红线,怎么区分是缺陷还是伪缺陷?
答:哎,这问题我徒弟都问烂了。典型的伪缺陷来自焊缝波纹或机加工刀痕的机械咬合残留,擦除时没弄干净。你可以用沾了溶剂的棉签轻轻擦拭该处,如果红色消失且不再重现,多半是残留;如果擦掉后又立刻渗出红色,那就是真缺陷。实在拿不准?上40倍体视显微镜观察,或者干脆打磨掉可疑部位重新渗透。宁可多一步,也别放过。
涡流与新技术:不要把时髦当饭吃
这几年相控阵超声、全聚焦法、脉冲涡流热成像之类的词满天飞。确实,新技术能解决很多老办法的痛点。比如相控阵检测不等厚对接焊缝,一次扫查就能成像,比常规超声探头左摆右扭强太多。但问题是,我见过一些厂花大价钱买了相控阵设备,最后当单探头多角度手动扫查用——暴殄天物。培训和工艺开发跟不上,设备吃灰,工人还用老办法。扔钱不是这么扔的。
工业CT也是,对复杂铸件确实是终极手段,但它检测速度慢、成本高,不适合大批量在线。有家汽车零部件厂非要用CT抽检铝压铸件,结果生产线等结果等到停线。后来改成涡流分选+超声自动检测,效率翻倍。所以说,选NDT方法不是比谁设备贵,而是看缺陷检出概率(POD)和经济适用性。

最后唠叨一句:所有无损检测手段,都离不开人的判断。认证人员资格只是个门槛,真正的经验来自亲手摸过多少种缺陷、误判过多少次、被现实教训过多少回。我的笔记本里至今贴着第一次独立评片被判错的底片——长10mm的未熔合,我当成衬环阴影放了。那个教训值千金。所以,无论技术怎么变,人的责任心、怀疑精神、对细节的偏执,才是无损检测的灵魂。否则,再炫目的设备也不过是给废品发了张合格证。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:无损检测(NDT)的实践误区与选型真相:一个老工程师的复盘手记 https://www.dachanpin.com/a/tg/66649.html