半夜两点,我盯着产线上那批报废的轴套,突然想起十几年前刚接触六西格玛的时候。当时觉得这套东西简直神了——定义、测量、分析、改进、控制,五个步骤环环相扣,像是给混乱的制造流程装上了导航。可如今呢?不少人说它太慢、太重,跟不上所谓的“敏捷时代”。说实话,我翻过无数论坛的帖子,那种论调往往出自压根没在黑灯工厂里熬过夜的人之口。
不过话说回来,DMAIC 本身没问题,有问题的是那些把它当万能模板瞎套的人。你是不是也见过那种咨询顾问,进了车间就掏出个花哨的鱼骨图,然后对着操作工一顿输出“潜在失效模式”?——结果人家老师傅翻个白眼,转身继续调他自己的刀具补偿值。❗
定义阶段:别急着画 SIPOC,先闻闻车间的味道
我坚持一个观点:定义阶段最核心的动作根本不是写项目章程,而是走到现场去闻机油味。去年我们接了个医疗器械零件的单子,客户投诉孔径超差。如果按常规套路,定义阶段就是填张 VOC 表格,把 CTQ 参数设成孔径公差。但那天我钻到五轴加工中心后面,发现切削液浓度波动大得离谱——因为操作工偷偷用水稀释,就为了省那点换液时间。这个关键输入,永远不可能出现在你办公室的 SIPOC 图上。

所以我的定义阶段向来是“脏手驱动”的。你得摸得到毛刺,听得懂主轴异响,甚至得知道夜班工人几点钟最容易犯困—这些才定义了问题的真实边界。千万别把定义做成了八股文。
问:小批量、多品种的机加工车间,定义阶段怎么锁定项目范围?一天换四五种产品,数据都攒不起来。
答:好问题。这种情况别死盯着产品特性,试试把过程特性当成 CTQ。比如某台磨床的主轴振动值——不管换什么活儿,这个参数稳了,圆度就不会离谱。范围就划定为“降低 A 区三台磨床的振动均值”,收集基线数据时把不同产品的测量值做标准化变换。我们去年就这么搞的,三个月后报废率从 1.8% 砸到了 0.3%。
测量系统分析——最容易被糊弄的一关
到这里我想吐槽一句:多少六西格玛项目死在测量系统分析上,却没人承认。我见过某厂做 MSA,偏倚、线性、稳定性全在合格线上跳舞,但你看他们的量具—卡尺测砧面都磨出坑了,还每天记录着漂亮的检验数据。这不叫测量,这叫糊鬼。✅
咱们必须较真:在做能力分析前,先问问量具的分辨率够不够,R&R 小于 10% 是不是“注水”注出来的。我现在的习惯是,只要项目涉及到轴类件,必然要求用气动量仪做二次验证,即使客户没要求。因为你永远不知道供应商送来的千分表在校准当量上动了什么手脚。
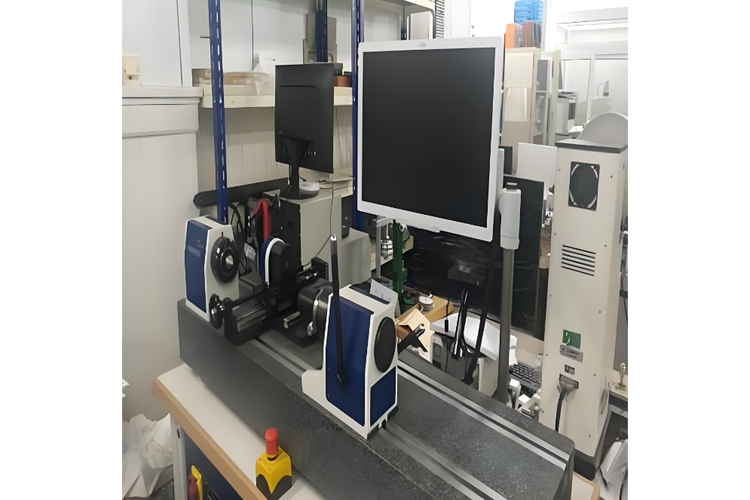
问:测量系统分析非做不可吗?产线忙得要死,ITP 计划都排不过来。
答:非做不可。我早年接手过一个刹车盘项目,平面度数据总是异常,折腾两周发现是检验员打表手法不一致——有人拧得紧,有人贴个面就读数。那种情况下你如果直接做过程能力分析,CPK 可能从 1.33 直接跌到 0.8,然后你就开始乱调参数……结局就是越调越烂。耽搁一天 MSAs,总比瞎忙三周强。
分析阶段:别迷信工具,信逻辑
我爱用假设检验,但更警惕那种“为分析而分析”的沉迷。有次评审项目,一个绿带兴冲冲地给我看他的多变异分析结果,用了复杂的混合模型,结论是“班次差异不显著”。可我溜达到线边一看,早班和中班的进给率设定根本不一样——数据只是没体现出统计学差异,不代表物理上没差异。❗
这时我会用一句很实际的话堵回去:别告诉我 p 值多少,先告诉我切屑形态变没变。切屑颜色从银白变成淡蓝,说明切削温度升了至少 150 度,这比任何假设检验都直观。我推崇“两条腿走路”:一边看统计图形,一边去翻铁屑箱子。有时候箱子里藏着最完整的失效时间线。
问:小公司没有 Minitab 这类软件,只靠 Excel 能做分析吗?
答:能。别被工具吓住。我见过用 Excel 的箱线图和散点图找出关键 X 的牛人,也见过买了 Minitab 全套却只会点“正态性检验”的愣头青。关键是你的质疑能力——数据分层有没有漏?交互作用有没有被忽略?实在不行,拿纸笔画个多图分析,把不同班次、不同模具组合的报废率标上去,规律往往就跳出来了。💡
改进与控制:别让 DOE 变成数字游戏
提到改进,就绕不开试验设计。但现实中很多 DOE 做得令人绝望:因子乱选,水平随便设,响应变量居然用“合格/不合格”这种粗糙的指标。我比较推荐一种实用主义的做法:先做一次筛选试验,哪怕只是部分因子,目的不是找最优,而是把噪声因子的影响量化出来。比如在注塑工序中,模温、保压时间、背压都可能关键,但车间的实际噪声是原料批次和环境的湿度——这些不在工程师的控制范围内。如果 DOE 不考虑噪声,优化出的参数一到量产就崩盘。

控制阶段很多人爱写长篇控制计划,却漏掉最关键的东西:防错。我参与过一个装配线的项目,改进效果维持了两年,不是靠工人严守作业指导书,而是靠一个简单的机械防错——若零件未完全压入,下一工位的夹具就合不上。这才是控制的本意:把依赖人变成依赖装置。所以现在我看到控制计划里大段大段的“培训操作员”“加强巡检”就头皮发麻。
问:坚持到控制阶段,老板突然没耐心了,说效果差不多就行。怎么说服他?
答:带上两张图去汇报:一张是改进前的运行图,波动大得吓人;另一张是改进后加上控制限的运行图,同时把关键输入参数的变化趋势也标出来。告诉他——如果不建立持续监控,这几个月省下的几万块钱会在三个月内悄悄溜回去。然后,不经意地提一句竞争对手的质控水平……他马上就懂了。
最后想说的是,六西格玛不是方法论,是老派制造人的一种倔强。当我们讨论定义、测量、分析、改进、控制这五个词的时候,本质是在跟物理世界的变异死磕。只要机床还在转、材料还在切,DMAIC 就不会过时。只不过我们要用更粗糙的手、更直接的经验去驾驭它,而不是用精致的 PPT。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:六西格玛(DMAIC)真的过时了吗?——一个老质量人的深夜吐槽 https://www.dachanpin.com/a/tg/66688.html