上周在车间盯样件,又被业务怼了——‘这手板表面糙得能当砂纸,客户要的是展会用!’ 好吧,第N+1次栽在工艺选择上。说实话,快速成型这行当,真不是扔个STL文件就完事的。玩脱了,耽误交期不说,成本能翻着跟头往上涨。今天索性把这几年的血泪经验摊开聊聊,帮诸位少走点弯路。
3D打印不是万能胶,别啥都往上糊
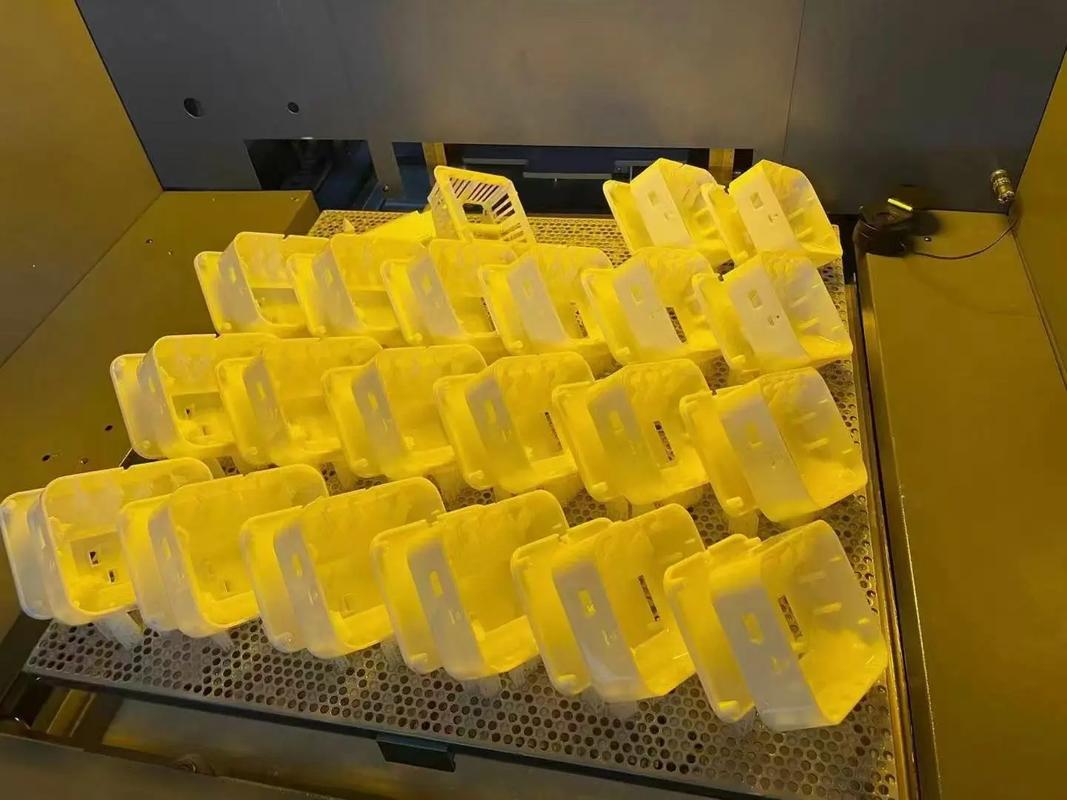
一提到快速成型,很多人脑子里就蹦出3D打印。没错,它门槛低,没模具也能直接出活儿,尤其适合那些稀奇古怪的造型——内部流道、晶格结构,传统机加工只能干瞪眼。可你要是觉得任何原型都能用一台FDM搞定……那可就天真了。去年有个项目,急着要透明件,工程师随手打了套SLA,结果不仅发黄,透光率还差一大截,最后只能重做。透!明!件!懂行的都知道,得选光敏树脂里头特定的高透明牌号,或者干脆走CNC配亚克力,再手工抛光到镜面。3D打印里头坑也多:FDM层纹明显,需要后处理;SLS尼龙件表面带粉,得喷砂;金属打印呢,支撑拆到你怀疑人生,还容易残留应力。不是说它不行,而是你得摸透每种工艺的脾气。
💡个人强烈建议:出图前先问自己三个问题——这原型到底用来干嘛?外观验证?结构测试?还是直接当功能件用?受力吗?耐温多少?等答案清楚了,再去匹配工艺。
问:什么时候该用3D打印而不是CNC?
答:碰到内腔复杂、倒扣结构成堆的件,比如涡轮、人形机器人的空心关节,3D打印直接免编程一次成型,优势明摆着的。另一个场景就两个字:快。今天下班前要拿到实物摸一摸,没二话,SLA或FDM通宵跑起,明早拆支撑就能上手。但如果精度要求苛刻,比如轴承孔配合H7,或者表面要拉丝氧化,还是老老实实上CNC。对了,还有一种情况:设计还没定型,三天两头改尺寸。这时候3D打印耗材成本低,改完再打一遍,不心疼。
CNC加工:老派手艺的倔强与精明
相比3D打印的张扬,CNC就像车间里沉默的老钳工——说话直,手艺稳。它能啃动的材料清单长得惊人:铝、铜、不锈钢、PEEK、玻纤板…… 而且精度能轻松干到±0.05 mm,做出来的面光洁得能照镜子。尤其那些需要上强度、攻丝、压铆螺柱的功能原型,CNC根本就是唯一解。不过,贵就一个字,编程工时、材料损耗、刀具磨损,全是白花花的银子。而且,如果你瞎画什么深窄槽、直角内尖角,等着被编程师傅骂吧——加工不了,得改设计。

有个窍门:结构简单的平板、支架类,直接下整块料铣,反而比3D打印省心,因为省掉了乱七八糟的后处理。最让我惊喜的一次,是给医疗器械做个急需的蛇骨关节,0.8mm壁厚的不锈钢,用CNC微细加工,顺带在机床上把砂光和电解抛光全做了,拿下来就能进洁净间。就那一下子,我觉得这老手艺还能再战二十年。
问:小批量生产选哪种快速成型方式更划算?
答:这得看量。50件以内,3D打印可以考虑,尤其SLS尼龙或MJF,不用支撑,嵌套摆放一炉出几十个,单个成本能压到几百块。但一到200件往上,真空复模的性价比就开始吊打3D打印了。用硅胶模,一个模子能翻20~30个件,材料从类ABS到软胶都能选,颜色还能调,省了喷漆。要是上千件?赶紧联系注塑厂吧,快速模具(铝模或钢模)虽然贵点,摊到单件上反而划算。不过,时间节点永远是大前提:下个月展会急用200套样品,复模两周出货,注塑模具根本来不及,那就只能咬牙上3D打印,哪怕单件贵点也得认。
真空复模:小批量的隐藏冠军
这工艺挺有意思——先用3D打印或CNC搞个母模,再翻出硅胶模具,然后浇注聚氨酯。听起来像手工作坊?但它真能解决大问题。尤其做验证销的试产件,材料性能接近工程塑料,还能包胶做出软硬结合的手感。年前有个智能穿戴项目,外壳要亲肤触感,又要卡扣强韧,我们直接复模了50套TPU+PC双色样品,客户摸完当场签单。那种成就感……啧。
⚠️ 留意两个坑:一是壁厚突变处容易缩水,设计时尽量保持均匀;二是硅胶模具寿命短,做到30件左右就得检查飞边,否则后处理搞死人。另外,透明件也能复,但内部难免有小气泡,追求极致透亮的话,建议还是CNC加抛光。
烧钱的真相:成本不是这么算的

很多新人只盯着单件报价,死犟。一套铝合金手板,CNC报价2000,3D打印才300,你就选打印?且慢——打印件要打磨、喷油、丝印,七七八八加起来可能破千,还未必能达到金属的质感。反过来,CNC一次到位,省了人工,交期反而更短。快速成型真正的成本公式,得把后处理、物流、返工风险全兜进去。我吃过亏:图便宜选了家低价的SLA,结果尺寸超差,卡不进外壳,整批报废。后来学乖了,哪怕多花15%找靠谱的供应商,签合同时把公差写死,再让现场拍首件视频。那多出来的钱,买的是安稳觉。
还有,别忽视文件可制造性。壁厚小于0.6mm、未加拔模斜度、忽略螺纹底孔…… 这些图纸上的小疏忽,传过去人家工艺员一看,直接打回,改来改去又耗掉半天。现在我都让团队按照DFM(面向制造的设计)规范自查一遍再发包,看着慢,实则快。
聊点2025年的新鲜事儿
快速成型正往智能化和混合工艺上卷。比如,有家服务商把AI引入排产,上传3D模型后,系统自动识别特征,建议用CNC做基体,3D打印堆叠精细结构,再机器人抛光——报价五分钟出,生产周期压缩30%。还有,生物基树脂开始冒头,虽然贵点,但做出来的样件能自然降解,展会上特别吸眼球。前两天试了把3D打印的水溶性支撑材料,泡温水半小时全化掉,再也不用拿钳子抠半天了……科技进步真让人感动。
✅ 总之,别把快速成型看成一个单一技术,它是个组合拳。按需出招,灵活搭配,才能省钱省心。下次再急着要样件,先花十分钟盘算盘算:是半夜守着打印机,还是给CNC师傅递根烟?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:务实避坑:2025年快速成型技术选型实战手册 https://www.dachanpin.com/a/tg/66708.html