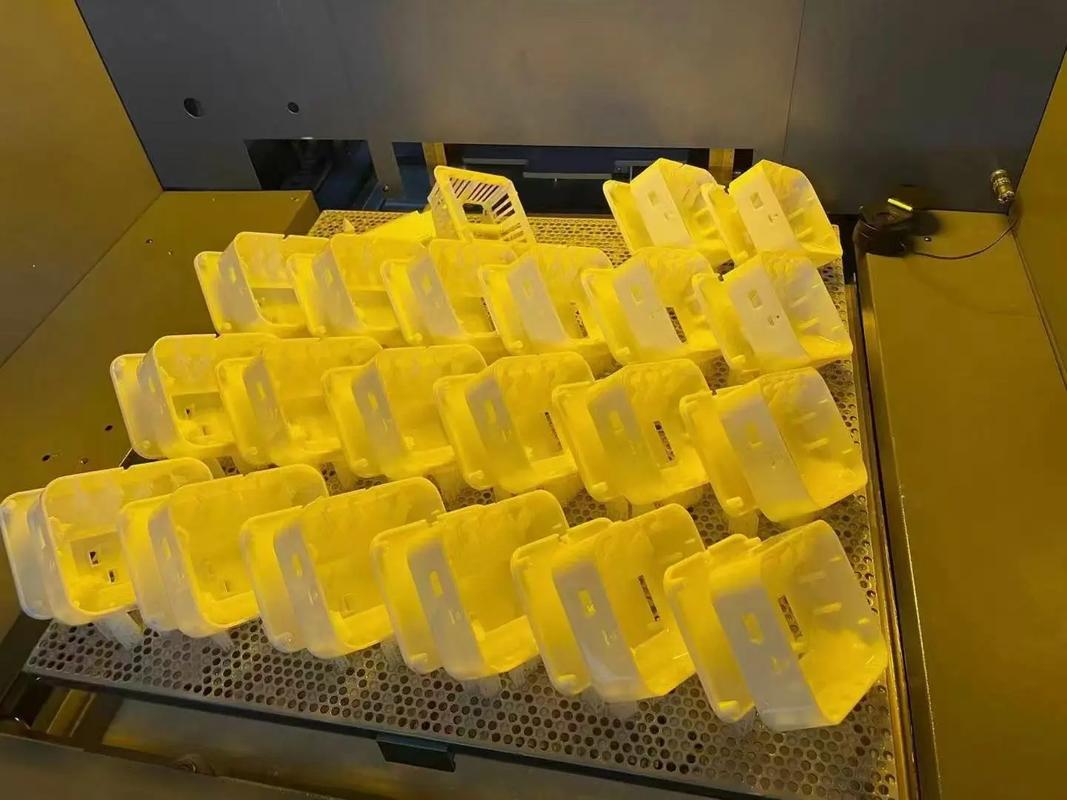
做机加工这行久了,对“意外”这个词就有了新的理解。机床抖得跟筛子似的——你猜怎么着?刀断了。💡 这可不是段子,上个月刚经历一次,就因为一个0.05mm的让刀没算准。铣削加工,说白了就是让刀具和工件“打架”,谁硬谁赢,但咱不能每次都指望工件服软。那些教科书上的完美参数,到了咱们车间,多半水土不服。
记得刚入行时,师傅丢给我一块淬硬的Cr12MoV,六方扳手位,公差±0.015,让我用三轴搞定。我信心满满地生成刀路,结果铣出来六个边,三个紧得塞不进,三个松得晃荡。💡 后来才知道,顺逆铣混着用,加上角落降速,才能把弹性变形控制住。这件事教会我,铣削的胜负手,往往藏在最不起眼的角落。

顺铣与逆铣:一条被误解的“金科玉律”
都说顺铣好,表面光,功耗小。没错,刀片从厚处切入、薄处切出,排屑顺畅,刀纹细腻。但你要是信了“必须始终顺铣”那套,就等着撞刀吧。❗ 尤其是在老旧设备上,丝杠有间隙的时候,顺铣的切削力会拽着工作台往前冲,俗称“窜刀”——精度全飞了。这时候逆铣反而成了救星,虽然刀片是从薄处先摩擦后切入,表面差点意思,但工件被压向进给方向的反方向,稳如老狗。说实话,我现在拿到旧机床的任务,第一反应就是先试一刀逆铣,听声音,看振纹,再决定。很多手册还在那儿画受力图,有用吗?有,但不如亲自断两把刀记得牢。
✅ 一个实用准则:精加工、高刚性机床、小切深——果断顺铣;粗加工、老机床、大切深——逆铣保平安。当然,得结合刀具悬伸、工件装夹方式,变量太多了。有时候你感觉悬伸长了点,换个逆铣立马不叫了,就是这么玄学。
有次加工316L不锈钢型腔,我全用顺铣,表面亮得能当镜子,可最后发现底下有微小振纹。换成逆铣精修一道,振纹消失,但光洁度下降了。最后不得不用顺铣开粗、逆铣半精、再顺铣精加工,分层搞定。磨人的很。
问:我听人说铝合金必须用顺铣才能防止粘刀,真的吗?
答:不全对。铝合金确实粘刀,顺铣时切屑更薄、更容易带走热量,能缓解粘刀。但如果你用逆铣、配合强冷和切削液对准切削区,一样可以。关键还是看你的冷却压力和刀具涂层。我试过用DLC涂层的铣刀逆铣铝合金,效果出乎意料的好,前提是切速拉高,让切屑来不及粘。所以别死记硬背,试试看。
五轴加工:可以炫技,也可以务实
五轴这些年被吹得神乎其神,好像不上五轴就不算高端制造。可实际呢?前阵子帮人处理一个深腔钛合金件,五轴也挠头——刀轴摆角过大,干涉、振动,让人抓狂。💡 五轴真正的价值不是能转几个面,而是优化刀轴矢量,让刀具以最佳姿态切入。比如加工叶轮,你让刀具时刻垂直于曲面,还是倾斜一个前倾角?差个10°,刀具寿命能差30%。这事儿书本上不讲,全靠摸爬滚打。
现在很多CAM软件自带“刀轴平滑”功能,从三轴到五轴的粗加工刀路过渡得顺滑无比,但千万别信默认值。得手动调。有一次我让软件自动算了半小时的刀路,结果第一刀下去就听见“咔”——刀具直接撞上夹具。😡 重新定义安全高度,把连接动作设为“球面过渡”,问题解决。五轴编程的坑,踩过才知道。
五轴还有个好处,可以用短刀加工深腔——因为刀头可以偏转,避免加长刀杆。但相应地,你的编程原点、对刀步骤也更复杂。我见过有人五轴对刀用了G68.2坐标系旋转,结果打表偏差0.1,差点报废零件。这些细节,书里不写。

问:五轴的刀轴矢量到底怎么选才能避免干涉?
答:三句话:一、先粗算再仿真,永远不要省掉仿真这一步。二、尽量保持前倾角恒定15-20°,这样切削力稳定,同时给排屑留空间。三、在深腔或狭窄区域,如果刀长必须加长,那就退一步,用更小的切宽和更高的转速,牺牲点效率保安全。实在不行,就用摆线铣策略,让刀具“走蛇形”,总能找到角度。我至今保持一个习惯:在仿真里把刀具显示打开,转成慢动作,一帧一帧看,有没有红点(干涉)。信电脑,更要信眼睛。
高速铣削:快是快,但刀具费用顶不住啊
高速铣削(HSM)几年前还是少数人的玩法,现在“飞速”普及了。主轴转速动不动2万转,进给怼到十米,切屑像针一样飞出来。爽是真爽,加工时间直接砍半。但刀具账单也爽,一把进口整体硬质合金刀,几百上千,崩个刃就废了。❗ 高速铣削的核心不在“高速”,而在恒定的切削负载。这需要走刀路径能自我调节,比如摆线铣,刀路是一个个小圆弧,永远只吃一点点,避免满刀切入。可这样路径就变长了,加工时间未必真短,还得算总账。
最近试了某牌子的“动态铣削”策略,软件自动在拐角处修圆,切削力曲线平滑得不像话。配合微量润滑(MQL),刀具损耗降了三成!😲 但调试阶段同样崩溃——振动模式变了,旧夹具扛不住高频冲击,螺栓都松了。只能加配重、改支撑,折腾一周才稳定。所以,上高速铣之前,先把机床-刀具-夹具-工件这个系统看成一个整体,任何一处短板都会放大。
高速铣另一个痛点是拐角降速。有些控制系统默认在拐角处强制减速,但如果参数没设好,反而产生二次切削振动。现在我都在CAM里手动设置“圆弧段恒速”,并让机床加速度参数匹配,才能保证拐角处刀痕一致。

问:高速铣削时刀具磨损太快,怎么优化?
答:很多人首先想到换刀片材质。没错,涂层从TiAlN换到AlCrN,甚至金刚石涂层,能应付大多数情况。但更常见的原因是:切削速度与每齿进给不匹配。一昧提高转速,每齿进给量过低,刀具就在工件表面“蹭”而不“切”,硬生生磨坏。我的经验是,先把每齿进给提到刀具直径的2-3%,再匹配转速让切削速度在推荐范围内,最后调径向切宽,保证切削厚度一致。还有,看看你的冷却液喷到位没。高速铣削时切屑带走80%的热量,如果排屑不畅,刀具就被“煮”坏了。用高压内冷是王道。
说到底,铣削加工是个手艺活,理论指引方向,实践定输赢。下次再碰到难题,不妨跳出教条,上手试试逆铣的稳、五轴的妖、高速的浪——也许会有新发现。毕竟,断了那么多刀,总得赚点经验回来,对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铣削加工的效率革命:高速切削与刀具路径优化实战 https://www.dachanpin.com/a/tg/66709.html