说实话,我见过太多工厂把单件流当成灵丹妙药了。花几百万改造产线,几个月后,却还是回到了批量堆料的老路。问他们为什么?得到的答案千奇百怪——“员工不配合”“设备总坏”“供应商跟不上”……可笑!这些在开工前就该想到啊。
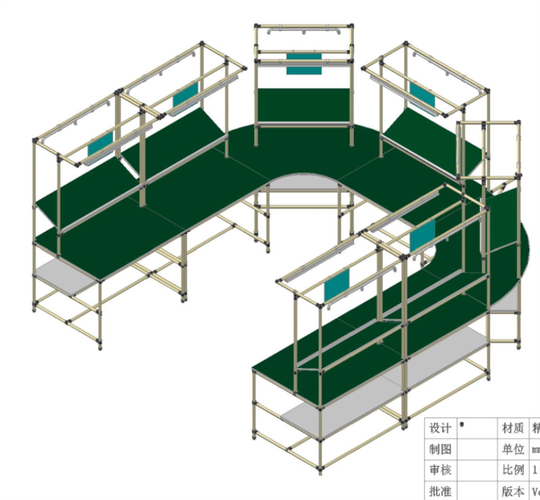
可究竟什么是单件流?简单讲,就是一次只做一个产品,做完一个立刻送到下一道工序。没有中间库存,没有等待。听上去很美,对吧?但真正实施时,90%的工厂栽在同一个坑里:他们以为这只是搬运方式的改变。 呵呵,哪有那么容易。

❓ 单件流 vs 批量生产,差的不只是库存
十年前,我在一家轴承厂做改善。当时老板雄心勃勃,非要搞单件流。他说:“丰田能用,我为什么不能?” 结果呢,第一个月,在制品确实降了70%。但第二个月,产出暴跌40%!因为一台磨床坏了,整条线跟着停摆——这就是单件流的残酷:它会把所有问题赤裸裸地暴露出来。 不像批量生产,靠库存当缓冲垫,问题都藏在水面下。
那为什么还要坚持?因为一旦熬过阵痛期,好处是翻倍的。交付周期从14天缩到2天,质量缺陷无处遁形,返工率直线下降……不过,这一切的前提是——你准备好了吗?
问:单件流真的能零库存吗?
答:痴人说梦!我还没见过哪家工厂做到绝对的零库存。单件流追求的是最小化在制品,而不是消灭所有库存。你得保留必要的标准在制品(Standard WIP),比如热处理前后必须有的微量缓存。硬要清零?那只会让设备空等,效率崩盘。记住:库存是河流,不是水库;我们要的是流动,不是干涸。
⚙️ 落地单件流的三个致命假设
大多数老板都爱做美梦。他们以为只要把设备排成U型线,员工站着干活,单件流就大功告成。可现实啪啪打脸。让我拆解一下那些致命的假设:
假设一:设备永远不坏。 别逗了。我见过最惨的案例,一台注塑机模具卡了,全线13个工人干瞪眼两小时。单件流对设备稳定性要求近乎变态,TPM(全员生产维护)不做到极致,就是定时炸弹。
假设二:工序时间绝对平衡。 怎么可能?加工时间总有波动。哪怕用节拍时间规划得天衣无缝,一个新人手生,整条线节奏就乱。我们得设计柔性——比如在瓶颈前放一个微妙的“拖拉”机制,而不是硬性推动。
假设三:物料永远准时。 供应商可不是你家的后院。有一次,我们缺一种特殊垫圈,全线停产半天。后来只能给关键物料设安全库存,可那又违背了“零库存”的初衷……矛盾吧?这就是现实。
问:单件流适合所有工序吗?比如焊接或喷涂?
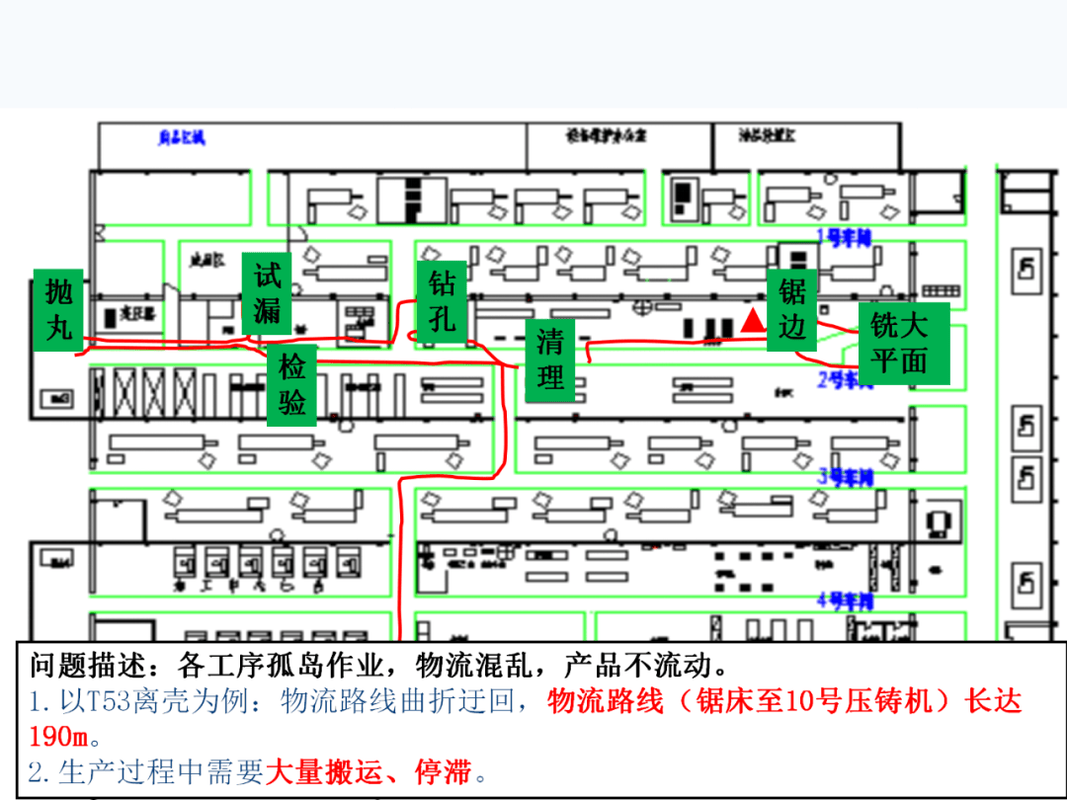
答:问得好!绝对不是。焊接如果节拍远长于其他工序,强行单件流会导致严重割裂。这时要用“前后拉”策略——焊机专做一个流,但和前后工序用小幅的先进先出(FIFO)通道连接。喷涂呢?共享产线更麻烦,换色时间就能整死你。我的经验:多品种小批量可以单件流;大规模、长周期工序,老老实实混线或小批量吧。别教条。
🛠️ 从崩溃边缘到稳定产出,我们做对了三件事
去年帮一家电子组装厂重建单件流,差点把我逼疯。初期上料器频繁卡料,员工怨声载道。后来我们狠下心做了三件事:
第一,把瓶颈工序拆成两步。 原本总装一个人干完全部,耗时32秒;我们拆成插接件(18秒)和锁螺丝(14秒),两个工位。节拍马上匹配了。当然,这需要重新培训,而且员工一开始觉得“被监控了”——要安抚,要解释。
第二,设立“节奏大师”工位。 其实就是线长兼做头工序,控制投料速度。根据下游的忙闲,他会微调投放……哦对了,还得用安灯系统!否则沟通靠吼,准出乱子。
第三,每天收工后15分钟强制复盘。 今天卡在哪?明天预判什么?这比任何KPI都管用。一个月后,产线平衡率从72%提到88%,而且没人再提“恢复批量”的蠢话了。
可是!注意了,就算这样,我们也没法消除所有变数。比如来了一批变形的外壳,供应商推诿,我只能咬着牙让质检100%全检——这又增加了工作量。单件流就是面照妖镜,把管理上的脓包一个个戳破。
说实话,我越来越觉得,单件流首先是一场组织变革,其次才是技术升级。 工人从坐着变站着,从计件变协同,奖金制度得大改。你不变薪酬体系,他们凭什么配合你减少在制品?毕竟,堆料的时候能歇口气啊。
现在好多工厂赶时髦,上个MES系统就敢吹“数据驱动单件流”。呸!数据是辅助,没有现场的纪律和共识,屏幕上的数字全是假的。我亲眼见过,工人为了绩效,偷偷囤做完的半成品,等积到一堆再扫条码……这叫单件流?这叫自欺欺人。
所以,当你决定走上单件流的路,先问问自己:能容忍初期涨30%的异常吗?能推翻沉闷的薪资结构吗?能把问题暴露当好事吗?如果有一丝犹豫,劝你还是守住批量生产,至少不会死得太难看。但如果你真的受够了堆积如山的库存和望不到头的交期——那就动手吧。阵痛而已,忍过去,你会发现一个全新的世界。
最后留句话:别把单件流当成工具。它是一面镜子。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:单件流:花300万买来的教训,为何你总卡在第一步? https://www.dachanpin.com/a/tg/66881.html