单元化生产:被误解的效率革命

很多工厂老板一听到“单元化生产”,脑子里立刻浮现出几台机器围个圈,工人捧着零件跑来跑去的样子。然后摇摇头:太理想化了,我们产能够呛。说实话,这种偏见我见得太多了——包括五年前我自己也这么想。 直到去年在东莞一家连接器厂,看到他们把冲压、电镀、注塑、组装四个工序塞进一个不足80平米的U型单元里,换型时间从4小时压到18分钟,在制品库存少了70%……我才意识到,过去对单元化生产的理解有多肤浅。✅

单元化不是“小作坊”,而是刻意设计的流程闭环

单元化生产的核心,从来不是物理上的紧凑,而是单件流的强制实现。传统大批量生产靠工序堆叠,A车间做完堆三天,再运到B车间,信息流和物流都是断的。单元化直接把关联工序拉到一个闭环里,工件必须一件一件流过去,断点无处藏身。 但问题来了——很多厂生搬硬套,把设备一围就叫单元,结果物料堵塞更严重。因为他们忽略了关键前提:工序平衡和快速换模。单元里任何一台设备节拍失衡,整条线就卡死。我见过最极端的案例,一家汽配厂照搬丰田的U型线,却没培训多能工,一个员工守着三台机,换夹具要喊技术员,结果效率反降40%。❗
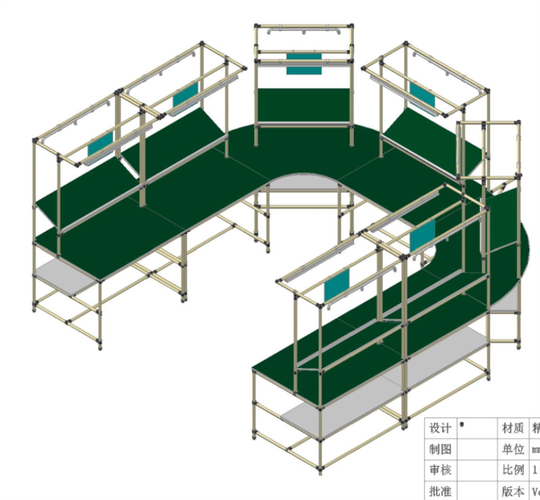
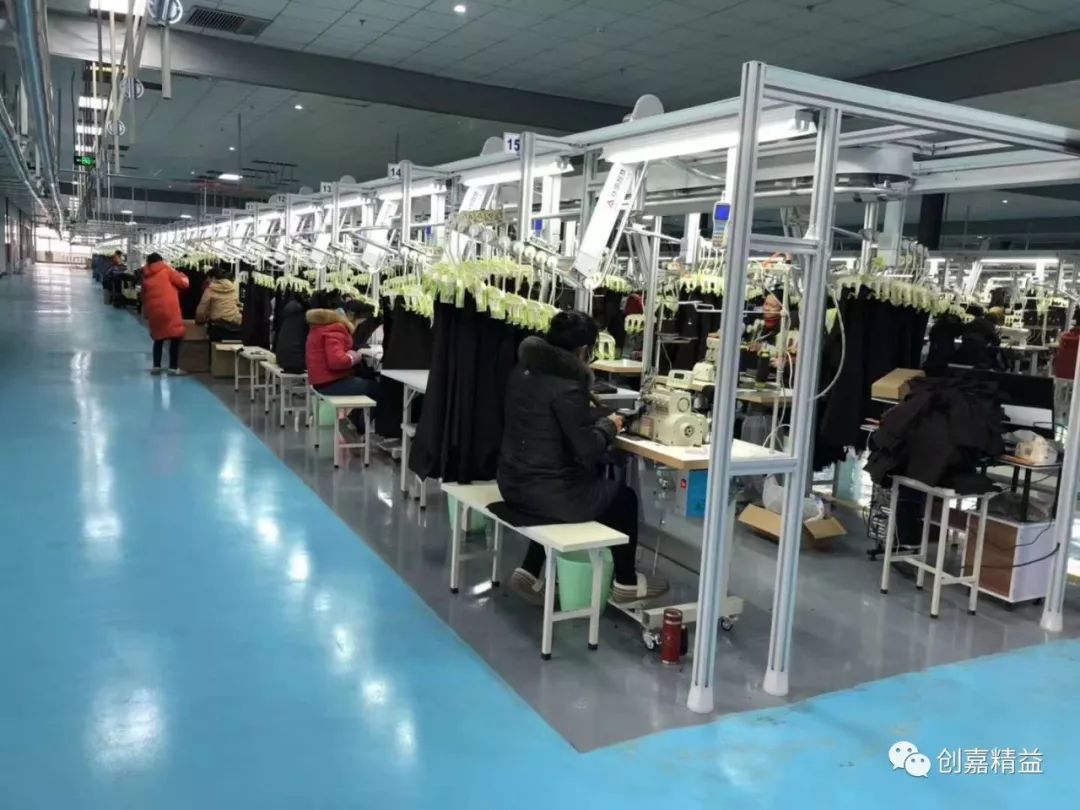
单元化生产U型线布局实拍 电子组装车间
单元化生产U型线布局实拍 电子组装车间
所以单元化生产首先是个系统工程,需要工艺、设备、人力的协同重构。不是买几个机械手就能解决的。

关键不在于“单元”,在于“拉动”

关键不在于“单元”,在于“拉动”
关键不在于“单元”,在于“拉动”
很多人纠结单元应该是U型还是L型,纠结设备间距多少才合理。这些当然重要,但我认为更底层的逻辑是——你究竟想解决什么问题? 单元化生产的真正威力,在于让节拍时间可视化。当工件只能一件一件传,任何异常立刻暴露:设备停机、品质波动、人员熟练度差异……传统流水线靠库存缓冲掩耳盗铃,单元化把问题甩到你脸上,逼着你立刻解决。这很痛苦,但正是精益的真谛。 不过话说回来,单元化也不是万能药。对于产品极度标准化、需求稳定的流程型生产,比如化工装置,单元化意义不大。但对于多品种小批量、定制化程度高的离散制造,尤其是柔性制造需求突出的电子、医疗器械、精密机加工行业,它几乎是必选项。✅

实操中最大的坑:把单元化当设备布局项目

我参与过不下十个单元化改进项目,失败最多的死法是:管理层觉得画个新布局图就算变革了。新线一开,员工还是用老方法操作,计划还是按批量下发,品质还是靠终检把关。两个月后一切回原样,然后结论“单元化不适合我们”。 真正需要的改动是什么?首先是标准作业的细分。单元里每个动作、走位、取放时间都要重新测算。我们曾在宁波一家阀门厂做试点,光是优化操作台高度和物料摆位,就让人均产量提升了22%。其次是多能工培养——不是简单培训,而是设计出技能矩阵,让员工可视化看到自己的成长路径,配合激励。这很难,很熬人,但没有这一环,单元就是空壳。 问:单元化生产一定需要自动化吗?投入会不会很大? 答:完全不必。我见过最成功的单元恰恰是低成本的——几台旧设备重新排布,地面画线,加几个滑道架。关键在于物流距离的压缩和信息的透明,不在设备贵贱。当然,如果预算允许,在瓶颈工序引入人机分离装置(比如自动供料机)可以大幅提升稳定性,但初期完全可以从手工改善切入。💡
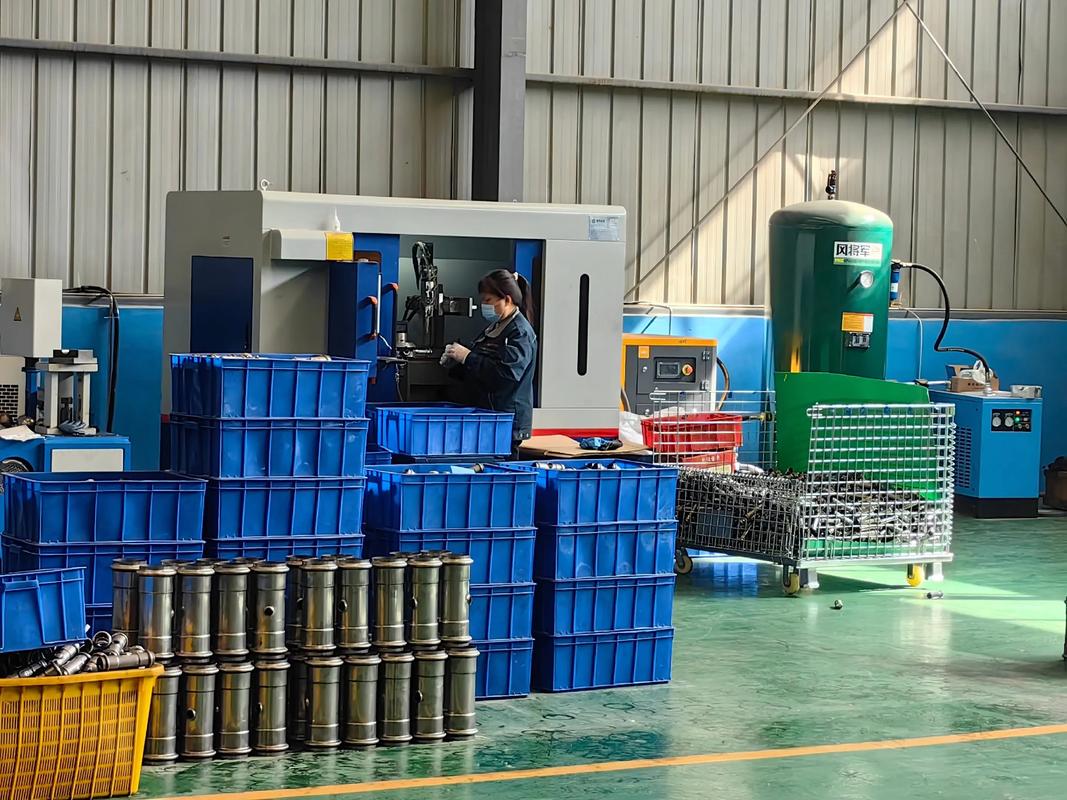
手动单元化生产线 低成本改善实例 金属零件
问:怎么判断哪些产品适合进单元?全部放进去不现实啊。 答:对,必须做产品族分析,按工艺路线、尺寸精度、需求量分组。通常用P-Q分析(产品-数量矩阵)找出量大且工艺相似的产品族先试水。那些量太少、工艺波动的产品,硬塞进单元反而拖整体后腿。有一个简单判断标准:如果一类产品换线时间超过单元节拍时间的10%,就先别动它。

数字原生代的单元化生产:为什么现在可以重提这个老概念

单元化生产其实上世纪60年代就在丰田落地了,算是“老古董”。但为什么这几年又热起来?因为数字化补上了它过去难以规模化的短板。 过去的单元依赖班组长经验,节拍平衡靠秒表掐,异常响应靠吼。现在IoT传感器和低成本MES系统可以实时展现每个工位的产出、等待时间、在制品数量。更关键的是协作机器人的普及——它们直接让人机协同单元从想象变成标配。我在苏州看到一家医疗器械厂,注塑机下料、去毛刺、视觉检测、摆盘,全在一个紧凑单元内由人和双臂机器人配合完成,原本需要4人的流程现在1人轻松控制。而且单元能一键切换不同产品,真正的柔性化。 这种单元还有一个隐藏好处:数据颗粒度变细了。单件流意味着每件产品都有完整的加工时序数据,追溯精度从“批次”变成“个体”,这在汽车安全件、医疗植入物领域价值巨大。 但数字化单元也带来新问题——系统复杂度指数级上升。如果IT和OT没有深度集成,数据断点反而比物理断点更让人抓狂。我亲眼见过一个单元因为MES和AGV调度系统时间戳不同步,导致整线停摆两小时。教训深刻。 问:数字化单元化生产与传统自动化产线有什么区别?很多自动化线不也是单元化吗? 答:其实不一样。传统自动化线追求高速、单一品种大批量,刚性极强,换型几乎要命。数字化单元化强调的是可重构性——通过模块化硬件和软件定义的生产流程。比如使用快换工装,结合RFID识别产品,调用不同程序。单元还是那个物理单元,但能秒级响应不同产品。这是应对市场碎片化的利器。当然,对技术团队的要求高很多。 说到底,单元化生产是一场反直觉的变革:它不追求局部效率最大化,不追求设备利用率满产,而是追求整体流动的顺畅。这对习惯考核单机OEE的传统管理者是巨大的意识冲击。但经济下行、内卷加剧的当下,或许正是重新理解它的最佳时机——毕竟,谁先让价值不再沉睡在在制库存里,谁就能多喘一口气。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:单元化生产:被误解的效率革命 https://www.dachanpin.com/a/tg/66880.html
赞 (0)
生产线平衡:你盯着那堆半成品发愁时,其实答案就在节拍里
上一篇 2026-08-08 16:51:06
单件流:花300万买来的教训,为何你总卡在第一步?
下一篇 2026-08-08 16:51:30

相关推荐

  • 物料搬运:别再让老式叉车拖垮你的产线效率

    上周去一家汽配厂,车间主任老李拉着我诉苦。他说光这个月,叉车就撞了三次货架——万幸没伤到人。我看了看他们那几台柴油叉车,方向盘包浆比文物还厚,尾气呛得我直咳嗽。这场景太熟悉了,十个传统工厂,九个物料搬运还停留在上世纪90年代。说实话,每次看到这种场面我都着急:都2025年了,怎么还这么玩命? 物料搬运这玩意儿,外行看着不起眼,不就是把东西从A点挪到B点吗?错…

    2026-06-10
  • 工业计算机视觉(CV)落地:产线上的坑,我替你踩过了

    去年夏天,在宁波一家汽配厂,我们部署的第一套CV缺陷检测系统上线第三天就翻车了——漏检率飙升到12%,产线主任黑着脸问:“你们这人工智能,到底行不行?” 说实话,那一刻后背全是汗。 ➡️ 选相机还是选算法?顺序搞反就是灾难 很多集成商上来就聊YOLOv8、Transformer,却连现场光照都没测过。真到了车间,油污、振动、杂散光……哪个都能让你模型直接瞎。…

    投稿 2026-07-13
  • 商业地产:城市肌理中流动的生活剧场

    当阳光透过玻璃穹顶洒在购物中心的中央广场,孩童追逐着泡泡穿梭在绿植景观间,白领们捧着咖啡在露天露台低声交谈,老年夫妇坐在休憩区翻看促销手册 —— 这些鲜活的场景,正是商业地产作为城市公共空间的生动注脚。不同于传统意义上冰冷的建筑载体,现代商业地产早已超越 “买卖商品” 的单一功能,演变成为融合消费、社交、文化、休闲的复合型生活剧场,每一处空间设计、品牌组合与…

    2025-09-05
  • 拉动系统落地指南:别让看板沦为墙上的装饰品

    凌晨两点,被电话吵醒。产线缺料,全线停产。冲到仓库一看,库存堆得比人高,可要的料偏偏没有。那一刻我差点把手机摔了——多少生产经理的日常噩梦?拉动系统,说得轻巧,不就是后工序取走一个,前工序补上一个吗?看板挂上墙,超市建起来,怎么准时交付率还是70%晃荡?其实啊,多数人都误解了拉动,把它搞成了“拉倒”系统。 拉动不是拉倒:看板的血与骨 看板,日语直译“信号牌”…

    投稿 2026-07-07
  • 钣金加工避坑指南:从选料到交货的血泪经验

    说实话,干钣金加工这行快二十年了,踩过的坑比走过的路还多。上个月有个客户拿图纸来,说简单得很,一批机箱,报价压得死低,结果折弯成型后公差超了0.3mm,全部报废——气得我当场把卡尺都摔了。这种事,没入行的人根本想象不到。今天索性把这二十年的血泪拆开揉碎,挑几个致命点说说,能救一个是一个。 选材不对,努力白费 材料选错,后面工艺全是白费。冷轧板SPCC便宜,但…

    投稿 2026-08-04

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息