上周去一个热处理车间,看到一根发红的钢轴从炉子里吊出来,呲啦一声扎进油池,火苗窜起半米高。那一刻我突然觉得——热处理这事儿,挺像炼金术的。不是么?把一块铁疙瘩烧红了往水里一扔,硬度就上来了,韧性也没丢,你说玄不玄?这行的老师傅,手底下都有点绝活。但有些绝活,啧啧,还真不能全信。
淬火槽边的火光与迷信
说到淬火,很多人还习惯叫“蘸火”。这读音的别扭,其实是因为忌讳——过去加热用煤炉,蘸火时怕火苗子“淬”灭了,不吉利,所以反着喊。现在都用电炉了,没那讲究,可老一代还这么叫。淬火的本质是快速冷却,让钢的组织变成马氏体,硬得能划玻璃。但冷却速度跟不上,等于白烧。
见过最野的路子是直接用盐水淬。碳钢件下去,“啪”一声裂了——冷却太猛。后来改用水溶性淬火液,浓度调得跟冲奶粉似的,还得搅动着,不然软点气孔全来了。说实话,淬火介质的选择,比找对象还费心思:油淬光亮但慢,水基快但易裂,聚合物介质可调,价格又窜上天。每批活都得试淬,切样看金相,那磨样机的声音听得人头皮发麻。

前段时间帮一个厂子解决问题:20CrMnTi齿轮渗碳淬火后,齿面硬度总差那么两三度。排查了半个月——炉温准的,碳势也对,最后发现是淬火油老化,冷却曲线早飘了。换油?一槽二十吨,老板脸都绿了。后来加了添加剂对付过去,但这事说明:热处理不是烧红了往水里一扔就完,它是个系统工程,从装料方式到搅拌速度,全是变量。
真空炉里的“无氧”革命
这几年真空热处理火得不行。为啥?零件进去溜一圈,出来银白锃亮,不用喷砂,不用酸洗。模具钢、高速钢,尤其是那些形状怪的,传统盐浴炉早被环保掐着脖子,真空炉正好上位。真空高压气淬,10bar氮气一冲,变形量能控制到微米级——这对精密模具是救命的。
不过,真空炉烧钱也是真狠。一台国产中等规格的,百来万;进口的,三四百万起步。加热元件是石墨毡,动不动就碎;风机得用磁悬浮的,坏了修一次抵得上工人半年工资。有些老板买回来当宝贝供着,结果利用率不到30%。问起来就苦笑:“订单杂啊,一炉装不满,开一次机光电费就上千。” 归根结底还是工艺开发没跟上,柔性化装炉方案、数值模拟仿真,这些才是真空炉的魂。
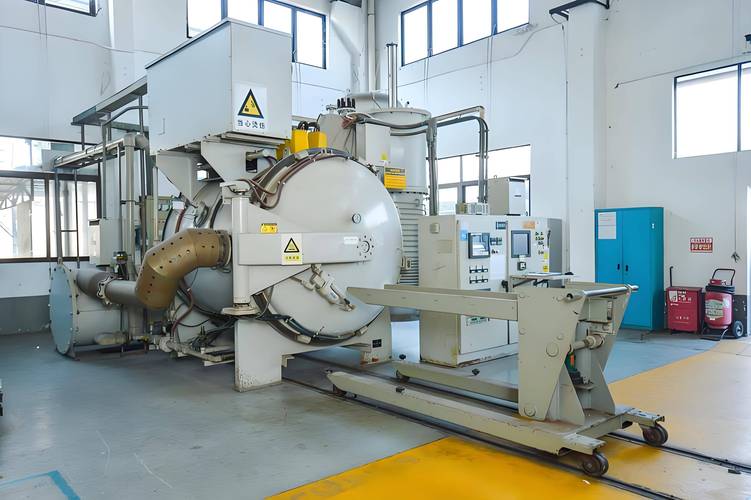
上个月去上海一客户那里,看到他们用数字孪生在搞真空热处理。炉子里每一根加热管的功率、气流分布,都能在屏幕上实时调试。我问技术主管:“这玩意儿准吗?” 他说:“以前凭经验试错,现在至少少废三炉活。” 啧,高科技。
回火:脆性与韧性的博弈

淬完火必须回火,这道理连学徒都知道。但回火温度定多少?时间多长?几次?——这才是见真章的地方。T10工具钢淬后硬度能到HRC64,脆得跟玻璃似的,不回火一摔就碎。低温回火(150-250℃)能保住高硬度,只消除一部分应力;中温回火(350-500℃)得到回火屈氏体,弹性好,弹簧都这么干;高温回火(500-650℃)成索氏体,综合性能强,俗称调质。
我就栽过一次:一批Cr12MoV模具淬后低温回两次,结果线切割时还是裂了。测残余应力,愣是没消透。后来才明白——回火不是烤红薯,热透就算完,得看组织转变的动力学。特别是高合金钢,残余奥氏体在回火冷却时可能二次硬化,甚至涨裂。现在都要求深冷处理跟上:淬完直接-80℃冻着,让残奥转马氏体,再回火,那才稳当。
说到底,回火是给淬火擦屁股。擦得好,零件长寿;擦不好,前功尽弃。
搞热处理,脑子不能“退火”

问:为什么有些工件淬火后要立即回火?
答:大的、形状复杂的工件,淬火应力大得惊人,搁置久了自己能崩开。尤其冬天,车间温度低,几个小时内就可能出现“置裂”。我们一般要求淬后2小时内必须进回火炉,哪怕半夜三更也得爬起来干。高碳高合金件更娇气——有些甚至要带温回火,就是淬火冷却到一两百度就赶紧放回炉里,不能冷透。
问:深冷处理是噱头还是真有用?
答:分材料。对Cr12、高速钢这类高合金,深冷绝对有必要,能转化10-20%残奥,提升硬度和尺寸稳定性。普通碳钢没必要,性价比低。但要注意:深冷不能直接丢进液氮,降温速率不对照样裂;回火前深冷还是回火后深冷,效果也不同。现在有些厂子乱用,什么件都给冻一遍,纯粹心理安慰——这属于玄学热处理了。
如今这行当,老师傅的嗅觉越来越不顶用,得靠数据说话。炉温均匀性测试、淬火油冷却特性曲线、金相显微镜配AI评级……热处理正在从手艺活变成数字技术,但骨子里那种对火候的敬畏,还在。毕竟,你面对的是一块要在上千度里蜕变的金属——它可不会跟你讲道理。
✅ 少点迷信,多点检测。❗ 别看表面光亮,切开心部看看。💡 工艺再牛逼,装炉方式不对,一样全废。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:热处理这门手艺:淬火不是蘸火,回火也不是烤火 https://www.dachanpin.com/a/tg/66949.html