电火花加工(EDM)还能怎么玩?深挖那些老师傅不说的高阶技巧

说实话,干了二十年模具,电火花这玩意儿,还是让我时不时想骂娘——尤其电极损耗那会儿。但有时候效果出来,又忍不住拍大腿。对吧,这破工艺,爱恨交加。 上周有个徒弟问我,为什么同样的机床、同样的参数,他打出来的型腔表面粗得跟狗啃似的?我看了一眼…… 冲油管歪了30度。这行就这样,魔鬼全在细节里。

电极材料的选择,差之毫厘失之千里

别跟我提什么红铜万能论。是的,红铜导电性好,容易加工,但碰到深窄槽、尖角,损耗大到亲妈都不认识——放电间隙能给你扩出几丝去。这时候不用石墨?石墨那玩意儿脆是脆,但热稳定性强,大电流粗加工时几乎不损耗,只是这粉尘…… 搞一次车间就跟煤矿现场似的。还有铜钨合金,贵得肉疼,可加工硬质合金时绝对首选,损耗比红铜低70%以上。
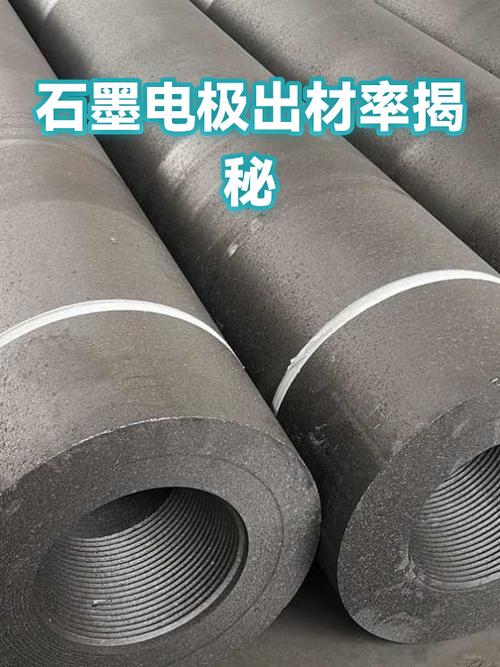
电火花加工石墨电极与红铜电极损耗对比实验
不过话说回来,现在3D打印的随形冷却电极也开始冒头了——冷却效率翻倍,就是成本高。看活儿的利润吧。

介电液里的猫腻,冲油方式不对等于白干

很多人觉得电火花就是火花在那儿噼里啪啦,其实真正的主角是那泡油。介电液不只是绝缘,更关键的是排屑——那些蚀除下来的金属微粒不冲走,立马二次放电,表面烧伤、短路,全来了。 见过太多人死抱着浸油加工,稳是稳,但深孔、盲孔排渣根本不行,必须得冲油。可冲油也有讲究:压力大了把电极冲颤,小了又冲不动。我习惯用脉冲冲油,配合抬刀,跟呼吸似的。✅ 对了,定期检查过滤芯,别等油黑了才换——加工液脏了,表面粗糙度直接往上升!
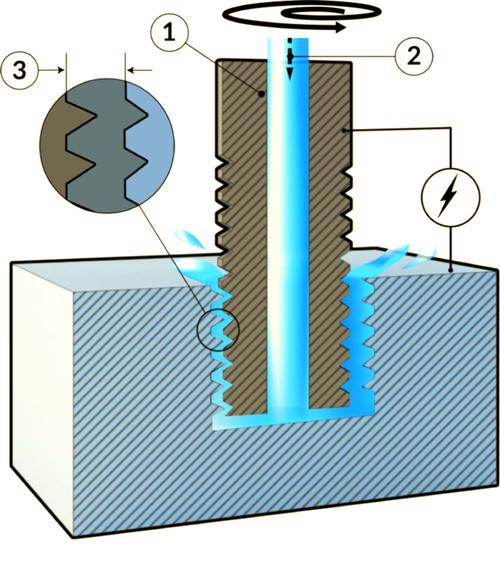
电火花加工脉冲冲油与抬刀排屑动画示意
电火花加工脉冲冲油与抬刀排屑动画示意
还有个槽点:有些“老师傅”爱往介电液里加粉,什么硅粉、铝粉,号称提高效率。效果是真有,但清理麻烦得要死,而且控制不好容易沉积短路。新手别轻易试。

放电参数调校,老师傅的手感到底是个啥?

数控机床把脉冲宽度、间隔、电流全数字化了,但为什么不同人手出活儿不一样?因为参数是死的,工况是活的。 举个例子,同样是加工钢件,高电压、小电流能搞出镜面,但效率低到让你怀疑人生;反过来,粗加工时电压低、电流大,效率飞起,表面却像沙皮纸。怎么平衡?靠听!放电声音发闷,可能是排屑不畅;声音发尖,间隙可能太小,要加大抬刀频率。💡 有个窍门:粗加工后留0.1mm余量,用多段规准逐级修光,比直接精加工到位靠谱得多。 最近在玩自适应控制技术,机床实时监测放电状态自动调参数,确实省心。但底层逻辑还得自己心里有数,否则坏了都不知道怎么救。 下面聊聊实际生产里翻车最多的两个问题——直接上问答。 问:电火花加工后表面有微裂纹怎么办?
答:裂纹这毛病,根源十有八九在热影响层。放电瞬间高温让表层金属熔化又急冷,产生拉应力。对策:第一,降低最后几段规准的能量,特别是减小脉冲宽度和电流;第二,加工完做一次微秒级的高频短脉冲清根,能把变质层打薄;第三,如果允许,后续加个喷砂或电解抛光。千万别图快用大能量一次到位,裂纹会找上门的。 问:加工硬质合金时电极损耗太快,咋整?
答:硬质合金这玩意儿,导热差、熔点高,普通铜电极上去就是送人头。首先换铜钨合金电极,损耗能压到1%以下。其次,用负极性加工——工件接正极,电极接负极,能大幅减少损耗。脉冲参数上,短脉宽、高电压、低电流配合,让能量更集中。还有,冲油要猛,把碳化钨颗粒快速冲走,避免电弧集中。最后,如果批量大,考虑做几个备用电极快速更换。 说来说去,电火花加工(EDM)这手艺,光看说明书永远学不精。动手试、犯错、再试,才是正道。如今自动化再牛,老师傅的经验还是得一代代传下去——当然,别传那些玄学。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:电火花加工(EDM)还能怎么玩?深挖那些老师傅不说的高阶技巧 https://www.dachanpin.com/a/tg/66955.html
赞 (0)
精密磨削加工:模具制造的质量生死线
上一篇 2026-08-10 03:44:19
激光切割:从粗放到精细,一个老工程师的碎碎念
下一篇 2026-08-10 04:52:18

相关推荐

  • 笔尖下的星光:一个文具品牌的 IP 孵化之旅

    林小满第一次在设计稿上画出 “星小光” 这个圆脑袋、短胳膊的卡通形象时,窗外的梧桐叶正簌簌落在工作室的窗台上。那时她刚从设计学院毕业两年,和三个同学凑钱在老城区租下这间带阁楼的小办公室,成立了 “星光文具设计工作室”。最初的日子里,他们每天围着一张旧会议桌讨论产品,从笔记本的封面图案到中性笔的握感设计,每一个细节都反复打磨,却始终没找到能让品牌脱颖而出的突破…

    2025-09-09
  • 工业服务化(PaaS):给中小制造企业拆掉转型的高墙

    上个月在宁波汽配展喝喝茶,碰到个做汽车冲压件的老板,一肚子苦水。投了八百万上新线,单件利润压到两块钱,订单抢不过头部,想转型又找不到方向。这不只是他一个人的问题。绝大多数制造企业,现在都卡在卖产品赚吆喝的阶段。工业服务化(PaaS),就是破局的那把钥匙——但我见过太多人,拿错了钥匙,开错了门。 别把工业PaaS做成飘在天上的花架子 现在圈子里一提到工业服务化…

    投稿 2026-08-27
  • 生产线平衡:别再让瓶颈工序拖垮你的工厂效率

    一台贴片机引发的血案:我亲眼看见的产能浪费 那天在东莞一家电子厂,现场经理老李拉着我诉苦。他指着SMT车间里那台Yamaha贴片机,说:“这台机理论上每小时打4万个点,但现在实际产出只有2万8——你知道为什么吗?” 我看了一会儿。前道印刷机刷刷地出板,后道的回流焊却经常待料。中间这台贴片机是瓶颈。但问题不止于此:印刷机实际节拍12秒,贴片机15秒,回流焊10…

    2026-06-14
  • 方向盘上的暖光:那些被新能源汽车温柔接住的日子

    小区楼下的梧桐叶又落了一层,陈姐习惯性地摸出手机点开 APP,屏幕上跳动的 “87% 剩余电量” 像颗安稳的定心丸。她拉开车门时,座椅自动调节到熟悉的角度,方向盘加热功能早已默默启动,掌心贴上的瞬间,整颗心都跟着暖了起来。这台白色的新能源汽车陪她走过三个春秋,从女儿初上幼儿园的啼哭,到母亲化疗后虚弱的喘息,车厢里藏着太多难以言说的温柔。 曾经的陈姐最怕冬天的…

    2025-09-19
  • 新能源汽车:全球交通变革与能源转型的核心引擎

    新能源汽车产业的崛起并非偶然,而是全球应对气候变化、缓解能源危机与推动产业升级的必然选择。从早期混合动力车型的试探性应用,到纯电动与燃料电池技术的快速突破,这一领域已从单一的交通工具革新,演变为涵盖能源、材料、电子、人工智能等多领域的综合性产业变革。在全球碳中和目标的驱动下,新能源汽车不仅重新定义了汽车产品的核心属性,更成为各国争夺未来产业制高点的关键赛道,…

    2025-09-15

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息