
测量系统分析(MSA):别让糟糕的量具毁了你的数据

最近又被产线投诉了——同一批零件,质检说合格,客户却说超差。退货,扯皮,然后拉上我们一群工程师开复盘会。会议室里烟雾缭绕,大家对着数据抓耳挠腮。最后发现,是我们自己的卡尺GR&R只有10%?不对,是30%!够用吗?够个屁。汽车行业要求低于10%才是可接受,我们这都烂到家了自己还没发现。这就是不对测量系统做分析的后果。说实话,很多工厂所谓的“测量”,就是拿个游标卡尺比划两下,然后填个数。至于这个数到底可不可信……没人深究。
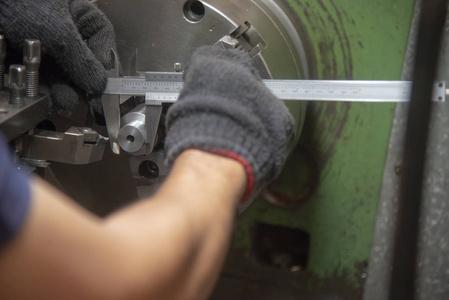
工厂质检员使用游标卡尺测量零件重复性场景

MSA到底管什么闲事?

测量系统分析,MSA,说白了就是给你的量具、操作员、被测零件之间的互动做个体检。检查你的测量值里有多少是真实的产品变异?又有多少是测量过程本身掺和进去的噪声。偏倚、线性、稳定性、重复性、再现性——这几个术语堆出来感觉像在上高数课,但实际逻辑很简单:你量一个标准块,每次结果都偏大0.02mm,这是偏倚;在量程范围内偏差还会变,这是线性;过段时间再量,漂移了,稳定性完蛋。至于重复性和再现性,R&R,更是吵架重灾区。 问:我们厂买的是高端三坐标测量机,精度0.001mm,还需要做MSA吗? 答:简直是灵魂拷问。仪器精度高不等于测量系统好。我见过一台百万级的三坐标,因为环境温度没控好,GR&R飙到40%。操作员编程习惯、探头补偿设置、工件装夹方式,每一个环节都在引入变异。高端设备只是“潜力股”,MSA才能看出它发挥了几成功力。✅

GR&R:那个让你又爱又恨的百分比

GR&R研究经常被做成表格,填10个零件、3个操作员,每人测2-3次。数据一跑,得,出来一个百分比。小于10%合格,10%~30%勉强可用但需改进,大于30%你直接扔了量具吧。但问题是,很多人就只看这个数。我曾经碰过一个案例:GR&R=8%,皆大欢喜,结果发现测量值是人为四舍五入过的——操作员读数时只记小数点后两位,把0.005以下的波动全抹平了。数值漂亮得虚假,实际过程能力比想象中差得多。数据会装死,信它就完蛋。
Minitab软件输出GR&R方差分析报告图表
更有趣的是,有时候你拼命改进量具,GR&R纹丝不动。咋回事?因为主要变异来源于零件内部——选来选去那10个件本来差异就小!这时候百分比是基于零件变异计算的,分母小了,比值自然大。换一组覆盖全公差带的零件,数值立马掉下来。考核这事不能死脑筋。 问:我们做的是小批量生产,经常才几十个件,怎么做MSA? 答:这可问到痛点了。传统交叉法GR&R需要10个零件反复测量,对小批量贵得肉疼。不过话说回来,可以用嵌套法啊,或者干脆做计量型测量系统分析时,用标准件做线性和偏倚研究。实在不行,就用Cg/Cgk指标先评价一下量具能力,聊胜于无。小批量更要关注测量不确定度,而不是简单套公式。💡

让MSA从形式主义变成实战武器

让MSA从形式主义变成实战武器
让MSA从形式主义变成实战武器
不少公司把MSA当成文件任务,年初糊弄个报告交差。我见过最离谱的,直接复制上一年数据改个日期。别笑,真事。❗但真正有价值的MSA是动态的:新量具进来要做,更换操作员要做,出现客户投诉要做,工艺大调整也要做。它应该像设备点检表一样挂在现场。而且,分析完一定要有行动!发现重复性好再现性差,去抓培训;再现性好重复性差,去检修量具;偏倚严重,校准或送回原厂。 最后想说一句不太中听的话:测量系统搞不好,SPC、过程能力全是白搭。地基歪了,楼再高也危。下次再有人质疑你的数据,别先急着解释生产过程,先回头看看——测量真的可靠吗?

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:测量系统分析(MSA):别让糟糕的量具毁了你的数据 https://www.dachanpin.com/a/tg/66977.html

赞 (0)
失效模式与影响分析(FMEA):别再填假表格了,聊聊实战里那些要命的细节
上一篇 2026-08-10 16:43:39
质量功能展开(QFD):从骂娘到真香的实战复盘
下一篇 2026-08-10 18:01:42

相关推荐

  • 机器人:融入生活肌理的伙伴

    当清晨的阳光透过窗帘缝隙洒进房间,智能扫地机器人已经完成了客厅的清扫工作,正安静地停靠在充电座上;厨房里,早餐机器人按照预设程序,将面包烤得金黄酥脆,同时煮好了温度适宜的牛奶。这样的场景如今已不再是科幻电影中的片段,而是许多家庭日常生活的真实写照。机器人,这个曾经只存在于实验室和工业车间的 “特殊群体”,正以多样化的形态和功能,逐渐走进人们的生活,成为不可或…

    2025-09-10
  • 搞懂安灯系统(Andon):别让精益生产变成墙上的标语

    很多工厂花几十万上了精益改造,最后安灯系统的按钮上,落了一层灰。没人按。也没人当回事。 为什么很多工厂的安灯系统(Andon)成了摆设? 大部分人对安灯的误解太深了。觉得不就是工位上装个按钮,拉根绳子,异常了喊人嘛?有什么难的。说实话,90%的工厂上安灯失败,都是错把它当硬件买了,没搞清楚它本质是一套快速响应的生产管理机制。 工人发现了品质异常,敢不敢按按钮…

    投稿 2026-09-14
  • 工业氮气供应:现场制氮与液氮储罐,这笔账到底该怎么算?

    前两天去一个做激光切割的厂子,老板拉着我吐槽。说他那台新上的12000W光纤激光器,切割碳钢时老是有挂渣,边缘发黄。我问了他三个问题:氮气纯度多少?压力稳定吗?流量够不够峰值?他愣了一下,说这些都是设备厂家配的,没太关注。后来一查,问题就出在工业氮气供应上——他那套老旧的外购液氮系统,汽化器结霜严重,供气压力波动大,纯度只有99.9%。 这事儿太典型了。很多…

    投稿 5天前
  • 价值流图(VSM):90%的改善项目都栽在这三个坑里

    说实话,我第一次画价值流图是在一家汽车零部件厂。车间主任老李叼着烟,眯着眼看我贴了一墙的便签纸,半天吐出一句:“画这玩意儿能当饭吃?”当时我心里咯噔一下——完了,又是一个把VSM当流程图的。 十几年过去,我见过太多这种场景了。价值流图啊,绝对是精益工具箱里最被误解的工具,没有之一。很多人以为它就是个画图的活儿,物料流、信息流描一遍,三角框标个库存,完事儿。结…

    投稿 2026-07-22
  • 精益生产的看板管理:为什么你的看板总是“卡壳”?

    上周,我翻到李总——一家中型机械厂的运营副总——朋友圈里的一条动态,连发了三个沮丧表情,配图是一块落满灰的白板,上面写着几行潦草的“在制品”。我打电话过去,他直叹气:“看板搞了大半年,产量没上去,反倒把产线堵得水泄不通。”我没忍住,当场笑了。这场景,太典型了。 十几年和工厂打交道,看板推行失败的案例见太多了。问题从来不出在原理上,而是咱们常常只抄了形式,没摸…

    投稿 2026-07-22

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息