写这篇东西之前,我刚从厂里回来。设备又报警了,轴承包络谱看得我眼睛发黑。说实话,干了二十年设备维护,这故障诊断还是最磨人的活。不是没法子,是现场情况太混乱了——背景噪声、地脚松动、温度漂移,全混在一起,跟菜市场一样。
但该做的还得做。今天聊点干货,就说怎么从振动信号里把故障揪出来。别指望那种“坏了就换”的笨办法。故障诊断的核心,是在灾难发生之前,从一堆看似无关的数据里找到那些细微的异常。
先看看频谱图:别被均匀的线给骗了
振动分析,先看时域波形,再看频谱。很多新手一上来就盯着峰值,看哪个高就觉得是哪个。这是大忌❗频谱图的横坐标是频率,纵坐标是幅值。正常的设备,频谱上往往只有工频(也就是轴的转频)及其少数谐波。要是出现了半频分量,或者一些不规则的边带——那就是有故事了。比如轴承外圈损伤,会有一个特征频率,倍频关系非常清晰,但现场常常被调制信号盖住。
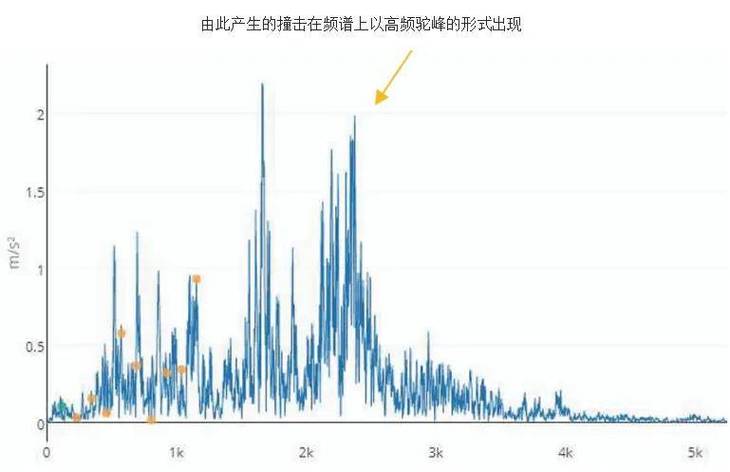
有人问我:“师傅,为什么频谱图上总有些莫名其妙的峰?”
问:为什么会出现那些不知道是什么的尖峰?
答:多半是电源干扰或机械松动。还有可能是隔壁设备通过基础传递过来的振动。这时候你就要用包络谱,或者倒频谱,把调制信号解调出来。别急着下结论,先把设备转速测准确了,否则所有计算都是扯淡。
我见过太多人用一张含混不清的图谱就敢诊断,唉,能忽悠住外行罢了。实际干起来,你得结合时域波形中的冲击脉冲,还有那个冲击的能量有没有随负载变化。
传感器安装的学问:永远不要只信一个点
信号好不好,传感器位置至关重要。加速度计吸在轴承座上,跟贴在机壳上的信号差好几倍!有些厂图省事,放在风扇罩上——那是测风还是测振呢?
说实话,我一般建议在轴承的垂直和水平各装一个传感器。如果是滑动轴承,还得测轴心轨迹,那就要用电涡流传感器。别嫌贵,出一次非计划停机,够买几十个传感器了。

再说说线缆。现场电缆布置必须避开强电。屏蔽层单端接地,不然50Hz工频干扰够你头疼的。去年我们有一条线,老是报振动高,最后发现是电缆绑在动力电缆上,感应电压害的。挪开就好了,虚惊一场。
问:现场条件简陋,装不了那么多传感器怎么办?
答:最起码要用手持式测振仪定期测一次数据,记录下来做成趋势图。这可不是让你天天测,而是根据设备的重要程度,定好周期。比如关键机组,每天测一次,一般泵每周一次。数据要固定测点,固定测量方向,因为振动值跟传感器的位置和角度有很大关系。
轴承故障频率计算:别拿计算器乱敲
搞故障诊断,轴承特征频率得烂熟于心。外圈BPFO,内圈BPFI,滚动体BSF,保持架FTF。公式我就不写了,网上到处都是。但你知道吗?很多人在计算时把转速搞错,用了额定转速,而不是实际运行转速。变频驱动的设备,转速在变,你得实时测转速。还有,轴承型号对应的几何尺寸,别想当然,要查手册。算错一个小数点,全盘皆输。
有一次我按照软件计算的频率去套频谱,怎么都对不上。后来发现是轴的转速是1500转/分,而实际因为负载变化,转速变成了1480。就差了那么一点,频谱上的峰就移了位置。所以,一定要用键相器或光电转速计同步测量转速。这也是为什么现代采集系统要求多通道同步的原因。
再补充一点,相位分析特别有用💡。双通道时,你可以比较两个测点之间的相位差。不平衡和不对中,相位差的规律不一样。别小看这个,有时候能救你一命。
从故障诊断到预知维修:别让数据死在硬盘里
现在都说智能工厂、工业互联网,但大多数据就是存下来了,没人看。故障诊断的真正价值,在于预测剩余寿命,在于给你一个维修窗口。再好的算法,不落实到维修计划里,就是一堆废码。
我之前也尝试过用机器学习做自动识别,训练了一些数据,效果还不错。但现场环境一变,模型就不灵了。所以我的态度是:算法辅助,人脑判断。频谱特征得和你自己的经验结合起来,才能做出正确决策。
举个实例。去年有一台离心式压缩机,振动值慢慢爬升,普通FFT看不出问题。我建议做包络谱分析,结果发现外圈故障特征频率非常明显。然后根据轴承参数,估算剩余寿命大约三个月。我们备好轴承,利用计划检修窗口换下来,轴承滚道确实已经剥落。顺利避免了停车。
这,就是故障诊断的价值✅
可能有人觉得,是不是还要配一套状态监测系统?看你预算,但无论用什么,记住,故障诊断的核心是趋势和变化,不是某一次瞬间值。绝对不要因为一次报警就停机,而是要结合历史趋势和工况参数综合判断。
好了,不说了,我得去现场看那台泵的振动趋势了。防患于未然,总比事后哭强。记住,设备不会说话,但振动信号会。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:从振动信号看设备健康:故障诊断实战笔记 https://www.dachanpin.com/a/tg/67131.html