
精益生产:从口号到肌肉记忆,你只差这一步

说实话,写这个话题我有点烦躁。因为见过太多工厂把精益搞成了墙上的标语、表格里的勾叉,车间里该乱的还是乱,该等的还是等。但回头想想,精益本身没错,错的是我们把它当成了止痛片,而不是一套需要重新锻炼的肌肉系统。

误区比方法更可怕

误区比方法更可怕
误区比方法更可怕
很多老板一上来就问:怎么降本?怎么减人?这种功利心恰恰是精益的大敌。精益不是把成本挤牙膏,而是通过消除浪费来自然降低成本。还记得我早年在一家汽车零部件厂做技术顾问,厂子做转向节,主机厂年年压价,利润薄得像纸。老板花了重金请咨询公司,出了本两百页的诊断报告,结果呢?报告躺在文件柜里吃灰。为什么?因为咨询公司建议先改产线布局,老板却想让工人加班把产量冲上去。指导思想错了,后面全白搭。真正的精益,第一个动作不是改设备,而是改思维——把“要生产”变成“要流动”。

先治流动,再谈降本

有个概念叫价值流图(VSM),简单说就是把从订单到发货的所有步骤画出来,标上时间、库存、人数。不画不知道,一画吓一跳。我见过一家阀门厂,某道工序的缓冲库存堆了整整两周,底下那箱零件都生锈了。为什么囤这么多?因为上游换模要三个小时,换一次太心疼,所以宁可多生产点囤着。后来他们花了一个月做快速换模(SMED),把换模时间压到28分钟,库存直接降了70%。你猜怎么做到的?就是加了个快速夹紧装置,再把换模的准备工作提前做完。听起来毫无技术含量,但这就是精益的魅力——把常识做到极致。 💡这里要特别强调节拍时间(Takt Time)的概念。客户每天要480件,有效工作时间480分钟,那每60秒就必须出一件。所有工位都要向这个节拍对齐,快了慢了都不行。很多车间根本没算过这个数,都是一股脑往前赶,结果前面堆得比山高,后面断粮等料。节奏感一乱,整个系统就乱了。
汽车零部件厂价值流图分析现场
汽车零部件厂价值流图分析现场

别让5S变成大扫除

再来说说5S。整理、整顿、清扫、清洁、素养,这五个字被无数企业贴在墙上,但真正做好的没几家。有一次我去一家农机厂,看到工人拿个扳手找了八分钟,最后发现掉在料箱底下了。这种浪费每天都发生,但没人当回事。5S的核心不是把东西摆整齐,而是让现场一目了然:工具形迹管理、物料定置定位、通道划线明确。一个干净整洁的现场,本身就是一种拉动信号——东西放在该在的地方,你才能一眼看出哪里异常。 问:精益生产推行一段时间后,现场确实干净了,但效益好像没有明显提升,怎么办? 答:如果5S只是让现场好看,那确实不产生直接效益。真正的5S必须跟可视化管理结合。比如,你要在工具柜上画形迹图,缺了哪把扳手一眼看见;地上用黄线划物料区,不用靠脑子记。更重要的是,腾出来的空间和节省的时间要转成生产力。比如把多出来的面积设一个缓冲工位,或者把运输路线缩短。如果这些做不到,说明5S还停留在表面,需要重新回到价值流图,找那些真正的浪费。

数字化救不了混乱的流程

现在的大环境,人人都在谈数字化、智能制造。但有个逻辑必须搞清:精益是地基,数字化是上层建筑。我见过一家轴承厂,产线平衡率只有60%,工序之间堵得一塌糊涂,老板咬牙上了MES系统,想着用数据来管理。结果呢?数据倒是收集了一大堆,工人该跑的步一步没少,因为流程本身是乱的,数据只能告诉你乱在哪里,但不能替你理顺。后来他们老老实实做工序平衡,把瓶颈拆开重排,平衡率提到82%,再回头看MES,才终于有了用武之地。所以,别急着上自动化,先把流程捋顺。 同样,看板(Kanban)这种拉动信号,很多企业也用偏了。他们不是根据后工序的实际消耗来补货,而是把看板当成ERP的纸质版,天天填表,没人看。真正的看板是后工序拿走一件,前工序才补一件,中间没有多余的库存。但这就需要一个前提:工序要尽量接近,物流要顺畅。否则看板上的数字就是自欺欺人。
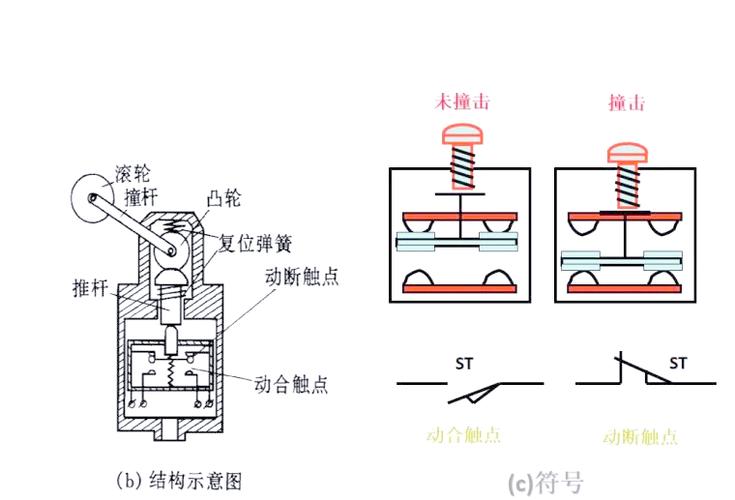
精益生产线防错装置限位开关应用图
精益生产线防错装置限位开关应用图
另一个容易被忽视的是防错(Poka-Yoke)。在丰田车间,很多防错装置不过是简单的限位开关或光电传感器,却能把人为错误挡在门外。比如装配时零件方向反了,工装根本夹不下去,设备直接报警。这种低成本的高可靠设计,比依赖人的小心谨慎强得多。 问:我们公司也上过看板系统,但工人觉得麻烦,甚至偷偷摘掉看板,怎么办? 答:工人不是懒,是看板给他们添了麻烦。你先观察一下,看板上的信息能不能真正指导作业。如果配货员本来就是按固定路线循环送料,那这已经是个拉动系统,用不用看板无所谓。更好的做法是让工人参与设计看板的内容和位置。我曾经在一条装配线上推行电子看板,跟班组长讨论了三轮,最后他们自己提出用不同颜色的磁钉代表优先级,比系统里花哨的图表好用得多。核心是:工具要服务于人,而不是折腾人。

人的问题才是真正的问题

所有精益工具失效,归根结底是人没跟上。但别把锅甩给工人,要看管理者肯不肯放权。丰田有个安灯(Andon)系统:任何工人发现异常,拉一下绳,整条线停下来,大家围过来解决。很多老板听了一脸惊恐:停线?那不是少干活吗?但丰田的逻辑是,让问题停在线内,比让它流到下一道工序强一百倍。如果你不敢让工人停机,那工人为什么要替你操心质量?说到底,精益是一场对人的重新信任。 作为老板或生产经理,我建议你明天就去车间挑一条最乱的产线,带着班组长亲手画一张当前状态的价值流图。别画理论上的,就画真实的、脏兮兮的现状。你会看到时间浪费在哪儿,库存堆在哪儿,谁是瓶颈。然后选一个最扎眼的问题,用一周时间干掉它。不要贪多,一件一件来。精益不是百米冲刺,是持续改善的马拉松。没有终点,但每一步都算数。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:精益生产:从口号到肌肉记忆,你只差这一步 https://www.dachanpin.com/a/tg/67154.html
赞 (0)
供应链管理:当断链成为新常态,制造业靠什么活下去?
上一篇 2026-08-13 14:34:43
自动化流水线:从刚性到柔性,再到人机协作的进化实录
下一篇 2026-08-13 15:14:49

相关推荐

  • 从冰镇西瓜到进口牛排:藏在冷链里的生活魔法

    夏天咬下第一口脆甜的冰镇西瓜,冬天涮火锅时捞起鲜嫩的进口肥牛,拆开快递看到还带着白霜的海鲜刺身 —— 这些习以为常的美味瞬间,背后都藏着一套庞大又精密的 “温度密码”,这就是冷链物流的神奇力量。很少有人仔细想过,那些需要低温保存的食物,究竟是怎样跨越千里,保持着刚产出时的新鲜状态来到我们身边的。 冷链物流可不是简单的 “加个冰袋” 那么轻松,它更像一条贯穿生…

    投稿 2025-09-20
  • ISO9001:解码企业质量管理的隐形引擎

    ISO9001 并非高悬于企业管理手册中的抽象符号,而是一套经过全球数十万组织实践验证的质量管理框架。它以 “顾客满意” 为核心锚点,通过系统化的流程设计与持续改进机制,为企业搭建起稳定可靠的运营秩序,其价值早已超越单纯的认证标签,渗透到生产、服务、研发等每一个具象的业务场景中。 这套框架的精髓在于 “过程方法” 的落地实施。企业需要识别从原材料采购到最终产…

    2025-09-16
  • 中小制造工厂物料搬运:降本提效的隐形抓手

    说实话,我跑过不下一百家中小制造工厂,九成老板都犯同一个毛病。盯着机床换不换、产能够不够、原材料涨不涨价,把钱砸在能看得见的产能升级上,转头就把车间里的物料搬运当成了边角料问题。 真的冤。你知道光是不合理的搬运,能吃掉你多少利润吗?15%到20%的生产总成本,全耗在搬东西的路上了。更别说碰坏工件、耽误工序带来的额外损失,加起来真的够你换两台新机床了。 别不信…

    投稿 17小时前
  • PCBA 加工那些事儿:从一块板到智能设备的诞生密码

    提起 PCBA 加工,不少人可能会觉得这是个藏在工厂里的神秘活儿。其实咱们每天摸的手机、用的电脑、厨房里的微波炉,甚至汽车上的导航系统,核心都离不开这块小小的印制电路板组件。它就像电子设备的 “心脏血管”,元器件是 “器官”,而 PCBA 加工就是把这些零散部件组装成能正常运转的 “生命体” 的过程。这里面藏着太多门道,从选材到出厂,每一步都影响着设备最终的…

    2025-09-23
  • 帕累托分析:制造业里那些被误读的80/20真相

    先讲个事。去年帮一家汽配厂做库存优化,生产经理拍着胸脯说,他们早就在用帕累托分析了——把物料按年用量排个序,前20%算A类,后80%随便管管。结果一翻数据,连续三个月断料停线,全出在那后80%里的几颗螺丝上。说实话,我当时差点没忍住笑。 这也是为什么我一听到有人说“帕累托分析很简单”,就想翻白眼。没错,原理确实简单:少数原因造成多数后果。但工业现场,误解这个…

    投稿 2026-07-29

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息