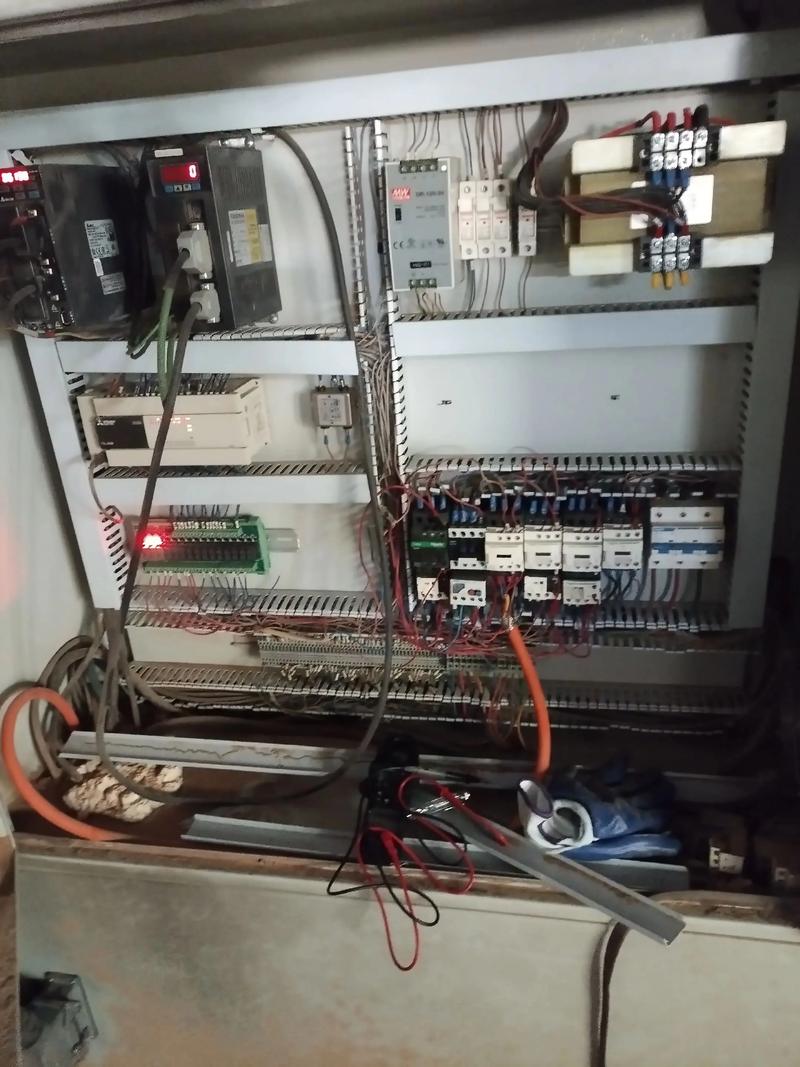
干这行二十年了,数控机床早不是当年的稀罕物。可每次走进车间,我总能看到一些让人哭笑不得的用法——有人拿五轴机干三轴的活,有人把车铣复合设备当普通车床用。你以为他们在节省成本?其实是在烧钱。
这不,上个月去一家齿轮厂,他们新买的加工中心总是报警。老师傅挠着头说“机床有问题”,我过去一看,切削参数压根没按刀具厂商的建议来,愣是凭经验往上怼。这能怪谁?只能说我们太把数控机床当“机床”了,忽略了它本质上是一台计算机。
## 为什么数控机床的“精度”是个伪命题
很多人选机床时张口就问“定位精度多少?”,好像精度是一串写在说明书里的数字。但真刀真枪干起来,热变形、导轨间隙、丝杠螺旋误差,这些才是精度的真正杀手。一台标称±0.005mm的机床,如果车间温度波动超过5℃,实际精度可能掉到±0.02mm。
你想想,温度控制都做不好,谈什么微米级?
所以我们看精度,一定要看综合加工精度,也就是在真实环境下连续加工一批零件后的离散度。而不是盯着一台空运转的机床测出来的静态数据。
💡 小建议:选型时,要求供应商提供带载工况下的重复定位精度测试报告。不然踩坑了你都不知道。
[IMG_数控机床精度测试雷尼绍球杆仪现场测量图]
## 智能化升级:从采集数据到自我修正
回到文章开头那个齿轮厂。其实他们的加工中心已经配备了最新的数控系统,支持在线测量和自动补偿。但没人用!因为怕麻烦。
我给他们调了一个程序,让刀具每加工10个零件就自动测量一次关键尺寸,然后微调坐标。结果呢?废品率直接降了一半。老师傅说“这玩意儿太神了”,其实原理很简单:数控机床本来就是数字控制的,加个测量反馈就是闭环。
现在很多新机床都支持数字孪生,你可以在电脑上模拟整个加工过程,包括刀具磨损、热变形、振动模态。这玩意儿的价值,不是让你炫技,而是提前把所有坑都踩一遍。
问:数字孪生是不是只有大厂才用得起的?
答:恰恰相反。现在很多国产CAM软件都内置了简易的数字孪生模块,你只要把机床模型文件导入,就能做基础仿真。当然,高级的还是要花钱,但就算只用免费的,也比盲调强得多。
## 五轴加工:别被“轴数”忽悠了
前阵子一个老板问我:“要不要买台五轴机?客户总要求复杂曲面。”我问他:“你的客户有三维图吗?”他沉默了。
五轴加工的核心不是轴多,而是摆头+转台的联动算法。如果你只是加工斜面,完全可以用三轴加个角度虎钳搞定。上了五轴,反而要面对刀尖点补偿、干涉碰撞这些新问题——你得有懂五轴的编程员才行。
不过话说回来,如果你真想搞复合加工,比如航空航天那种复杂薄壁件,五轴是绕不开的。但切记,买五轴不是买设备,而是买一套解决方案。你的工艺规划、CAM策略、刀具路径都得配套。
问:五轴机床的后处理是不是特别难?
答:难不难取决于你的CAM软件。主流软件如NX、Mastercam都有成熟的五轴后处理模板,你只要找机床厂要一份说明书就行。难的是刀轴矢量控制,这个需要经验,没有捷径。
## 维护:别等报警了才后悔
数控机床最怕的不是坏,而是“带病工作”。轴承磨损初期,噪音和振动变化极小,等你听到异响了,主轴基本废了。
现在的新系统都自带振动监测模块,能够实时分析主轴频谱。但很多工厂把这个功能关掉了,嫌它误报。我真是……你不知道误报总比大修强?我一个朋友的公司,就因为没看振动趋势,主轴在加工到第8000个零件时直接烧毁,损失十几万。
💡 我的建议:每周花十分钟看一下系统日志里的“健康状态”曲线,比任何保养都管用。
另外,电气的检查也别忽略。数控系统最怕电压波动,加个稳压器不贵,但修一次电路板可能要花好几千。
[IMG_数控机床主轴振动监测传感器安装位置图]
## 最后说两句
数控机床这东西,说到底就是个工具。工具好不好用,全看人怎么使。别指望买台高档机床就能一劳永逸——那些老技师,哪个不是跟着机床一起“调试”出来的?
数字化转型的口号喊了好几年,落到车间里,其实就是把该测的数据测出来,该看的曲线看一眼。你做到了,数控机床就不会让你失望。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:数控机床的智能化改造:老车间里的新问题 https://www.dachanpin.com/a/tg/67156.html