先说句得罪人的话:现在满大街都在喊人工智能、边缘计算、数字孪生,搞得好像不上这些就不配叫工厂。可你去一线看看,真正守着设备稳定运转的,不还是那台灰不溜秋的PLC吗?我可没否定新技术的意思,但咱们做工业的,最忌讳的就是跟风。
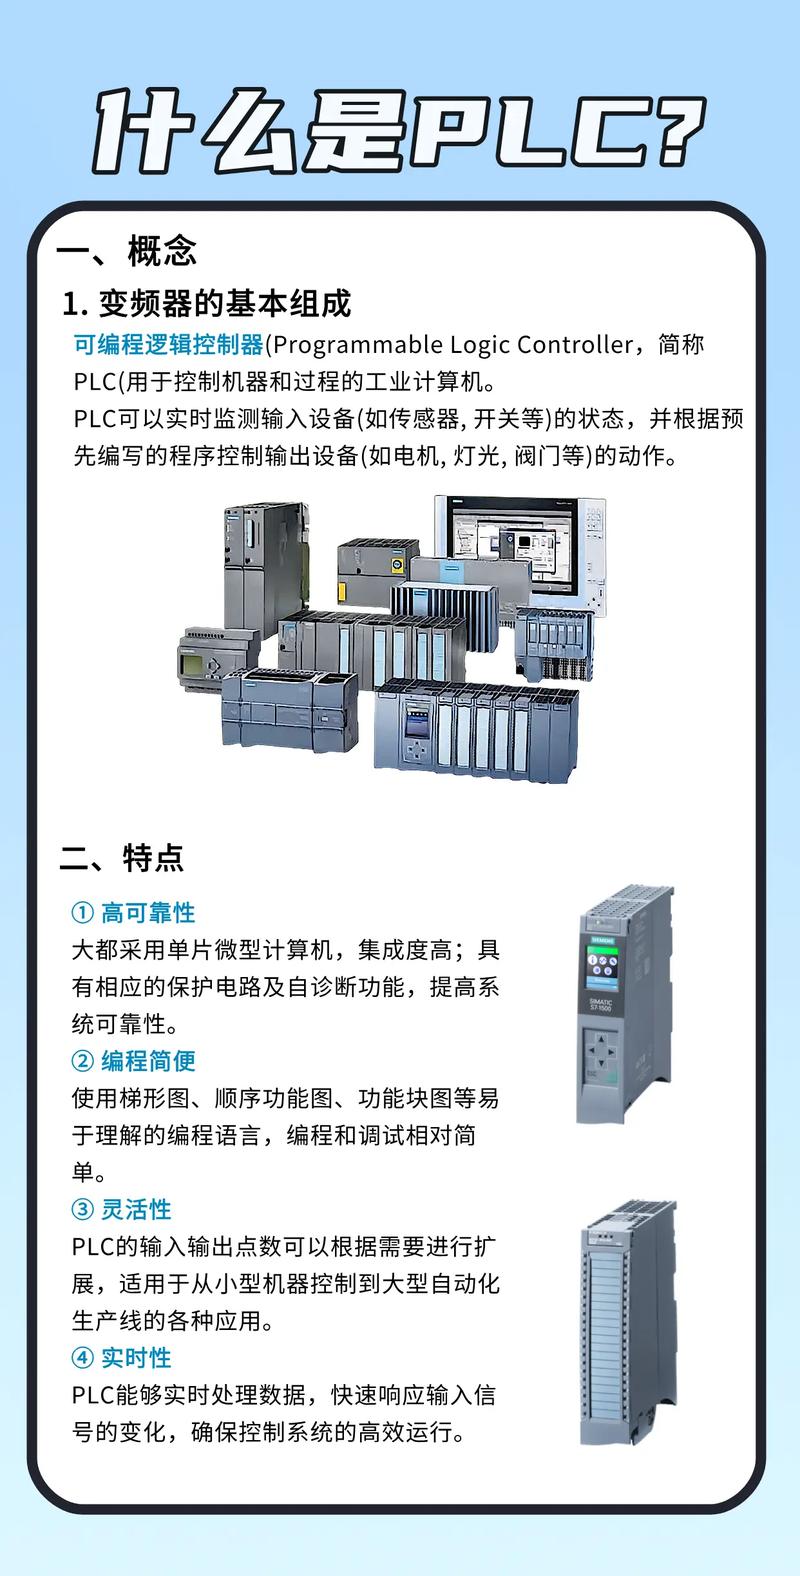
说实话,我入行快二十年了,从继电器柜里拆过接触器,也写过ST语言。可编程逻辑控制器(PLC)这东西,看着笨,实则灵。它不像服务器那样娇气,不用恒温恒湿,车间里灰大、电压不稳、夏天四十度冬天零下五度,它照样该干嘛干嘛。就冲这皮实劲,工业现场就离不开它。

别被带偏了,PLC的实时性才是硬道理
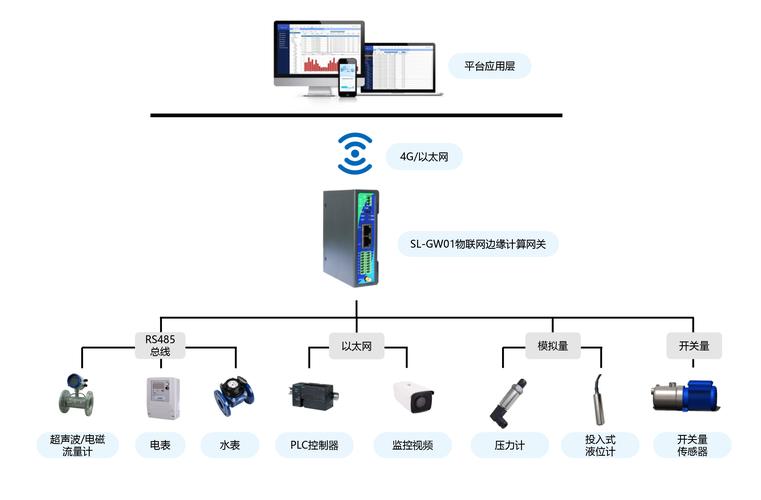
有次去一个号称“全数字化车间”的老板那参观,他那套系统真花了不少钱,MES、SCADA、云平台全齐了。可一聊到关键设备联锁,他支支吾吾说用了什么网关中转。我当时心里就咯噔一下——您这要是出事故,响应时间得按秒算吧?他脸都绿了。后来还是乖乖装了台PLC做硬逻辑。这不丢人,术业有专攻。
PLC的强项在于确定性响应。一个扫描周期哪怕只有几十毫秒,那也是可预测的。而普通的IT系统,遇到网络抖动、CPU抢占,说不定哪次就给你来个100毫秒的延迟。在冲压机、连续轧钢、石油化工这种场景,延迟就是事故。所以哪怕你上边缘计算,底层也得PLC兜底。
再说个痛点:现在很多年轻人一毕业就玩树莓派、搞python,觉得PLC老土。可你进厂试试,电气图纸看不懂,梯形图不认得,现场调试更是一头雾水。我这不是打击年轻人,而是提醒——基础不牢,地动山摇。PLC就是工业自动化底层的“钢筋混凝土”。
选型实操:别光看I/O点数,这些细节更容易踩坑
说到选型,很多新手盯着CPU型号、内存大小,上来就选最高配。我问你,你的通讯协议定了吗?是PROFINET还是EtherCAT?或者还是走老路的MODBUS-RTU?这直接关系到你后续接伺服、接变频器、接视觉系统顺不顺畅。我见过太多人买了带以太网口的PLC,结果现场设备全是RS232,还得转接,折腾得够呛。
另一个容易忽略的是环境温度。你选型手册上写着工作温度0~55℃,可你装在阳光直射的板房顶上,夏天六七十度,PLC直接罢工。这时候你是不是得选宽温型?或者加个通风柜?别嫌我啰嗦,这些都是真金白银买的教训。
还有,千万别小看扩展能力。客户现场改需求是家常便饭,今天加个传感器,明天多个执行器。要是你选的PLC扩展模块贵得离谱,或者只能换整机,那后期维护能把你折磨疯。所以选型时,优先考虑大品牌的主流系列,比如西门子S7-1200/1500、三菱FX5U、罗克韦尔CompactLogix,不是说它们最好,而是生态成熟,教程多、备件好找、工程师都会。
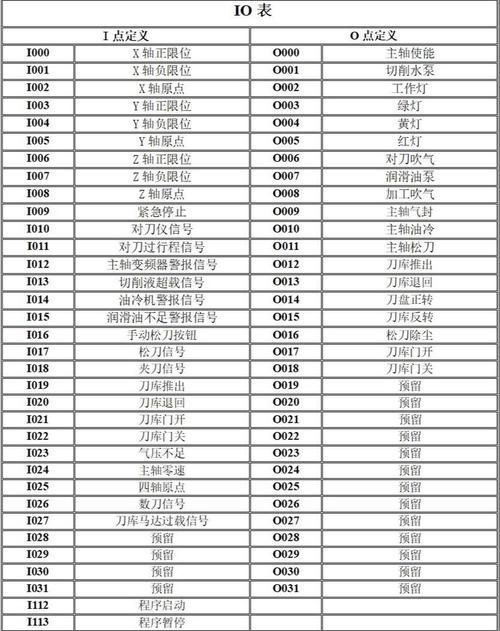
✅ 我的建议是:先列I/O清单,再定通讯架构,然后算扫周期,最后才看品牌和价格。顺序反了,后面准吃亏。
关于PLC的现场维护,这几件事你必须知道
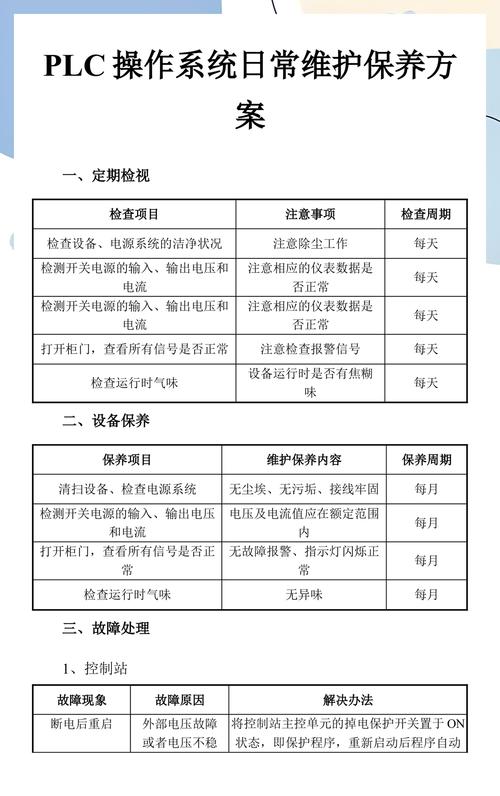
大部分PLC故障其实不是PLC本身坏,而是外围问题。比如传感器信号线被老鼠咬断、接插件氧化导致接触不良、电源电压波动过大。所以排查故障时,先量信号,再查程序,别一上来就怀疑CPU。我以前带过一个徒弟,愣是把好端端的PLC重启了十几次,最后发现是热电偶短路了。
还有,PLC的程序备份绝对别偷懒。哪怕你用了存储卡,也要定期导出到电脑或U盘里。有些老工程师喜欢在笔记本里存一份,车间控制柜里再塞个结实的U盘,我觉得挺好。
💡 对了,现在不少新款PLC支持热插拔、支持FOTA升级,确实方便了远程维护。但你要记住:远程能看的参数有限,复杂的故障还得人到现场。
你以为会在关于PLC的问答里看到什么?
这里整理两个大家最常问的问题,都是我在各种技术群里见到的,直接给你们掏心窝子答了。
问:PLC和工业计算机(IPC)到底选哪个?我总觉得IPC性能强,还能装视觉软件,PLC是不是就要被淘汰了?
答:淘汰不了,至少二十年内不可能。IPC优势在计算和开放性,但它的强项恰是它的弱项——操作系统崩溃、驱动冲突、病毒入侵,哪个都够你喝一壶。PLC虽然算力弱,但它稳定、可预测、生命周期长。你看看汽车制造厂,机器人控制器里照样嵌着PLC内核。现在的趋势是IPC+PLC协同,各干各的,别想着谁替代谁。
问:学PLC编程,有没有什么捷径?需要系统学过计算机原理吗?
答:捷径就是多练,多扒别人的成熟案例,再自己动手改。计算机原理能帮助你理解,但不是必须。PLC编程更看重逻辑思维和现场经验。你先把位逻辑、定时器、计数器玩得滚瓜烂熟,再学功能块、结构化文本。别一上来就整什么C#、Python,那不是核心。能踏踏实实把一台设备跑顺了,比你会十种语言都管用。
最后的吐槽:别把PLC神化,也别把它埋没

写了这么多,不是要鼓吹PLC天下第一,每个控制器都有它的适用场景。但回到题目——为什么在智能制造浪潮里,PLC还是灵魂角色?因为它是连接物理设备与上层系统的“神经末梢”。你算法再牛、数据再大,最后还是得靠PLC去执行动作,去采集可信的信号。
说句实在话,我见过不少工程师,一提PLC就一脸嫌弃,觉得没啥技术含量。可真让他去解决一个生产线上断断续续的故障,可能一星期都摸不着头脑。这行业里,经验比代码值钱,稳定比花哨重要。可编程逻辑控制器(PLC)这个“老古董”,正在用它的方式跟新一代技术融合,比如配合OPC UA实现数据互通,用物联网网关来上云。但它的内核——可靠性,依然是工业的王道。
所以啊,无论外面吹什么风,踏踏实实把PLC吃透,再学点其他本事,你走到哪都不愁。别被那些名词忽悠了,工厂最终看的是产品质量和开机率。
❗ 最后一句:真的要想搞智能制造,先从给PLC做好接地开始吧。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:可编程逻辑控制器(PLC)在智能制造中为何仍是灵魂角色? https://www.dachanpin.com/a/tg/67165.html