干这行十几年,最窝火的不是设备停机,而是质检员拿着一堆不合格品单子来找你,问为什么刚才没察觉。你盯着那些数据,明明温度、压力、振动都挺正常啊——可产品就是不行。事后复盘?顶多写个报告,下回照样出问题。
说实话,这就是传统质量控制的死穴:**被动**。抽检、终检、统计过程控制(SPC),都是等不良品出来了才去纠正。可现代产线一分钟出几十个件,等你发现趋势异常,废品堆都能堵住过道了。
💡 所以我这几年一直在推**预测性质量控制(Predictive Quality Control,PQC)**。不是算命,也不是玄学。它就是把你的设备传感器数据、工艺参数、甚至环境温湿度,喂给机器学习模型,提前几秒甚至几个工步告诉你:这批货大概率要出问题。
下面直接上干货。
## 一、预测性质量控制和普通SPC根本是两码事
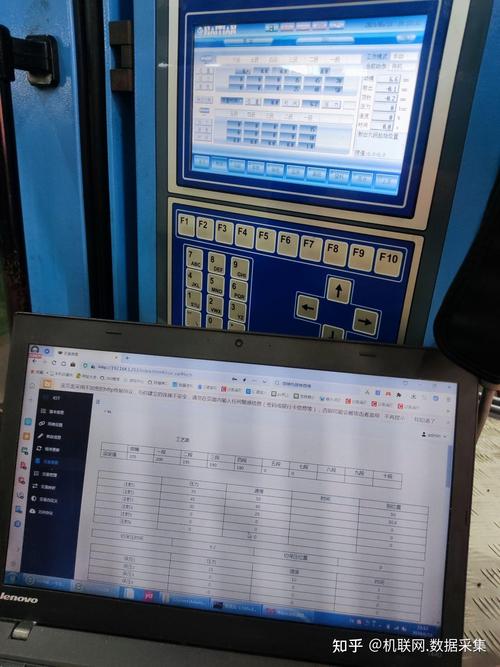
SPC是画控制图,落在控制限内就认为“受控”,出了问题靠人眼去识别异常趋势。但老实说,SPC对于多变量耦合的复杂工况基本无能为力。你想想,注塑机的模温、压力、填充速度互相影响,靠一两个单变量控制图能看出啥?看出来了也晚了。
PQC的思路是**让模型学习“合格品的过程特征空间”**,然后实时计算新样本偏离这个空间的程度。偏离一超过阈值,立刻报警。注意,这里报警的不是质量特性本身,而是过程特征组合的异常度。
✅ 好处是什么?它能捕捉到那些**尚在公差范围内、但已经出现劣化趋势**的状态。比如轴承磨损初期,振动频谱上某个频段的能量会悄悄抬升,这时候产品尺寸可能还没超差,但如果你不管,再过半小时,废品就哗哗地来了。
❗ 千万别以为PQC是万能的——它只对“过程相关型缺陷”有效。如果不良原因是来料批次污染,或者操作员恶意调参,模型也得靠边站。
—
## 二、搞PQC,数据收集才是最大的坑
我去过太多工厂,一说到上AI,老板眼睛发光,然后问数据整理得怎么样了?结果现场一片安静。很多老产线的数据根本没上云,甚至存盘还在工控机里。
所以我的建议是:**别急着上模型,先把数据管道打通**。至少要有传感器数据、PLC的工艺参数、以及对应的质量检验结果,三者在时间轴上对齐。
问:我们没有装那么多传感器,动辄几十万改造费用,小厂怎么办?
答:不需要一步到位。先挑一条瓶颈工序,用现有的PLC和变频器信号,加上外置的振动和温度贴片传感器(成本几千块),记录一个月的数据就够了。关键是**质量检验的数据必须精确到每个零件**,而不是每批抽检几个。做不到的话,模型学出来也是瞎猜。
## 三、模型选得好,不如特征工程做得巧
很多人一上来就上深度学习,用什么卷积神经网络跑时序数据。哥们儿,你那是杀鸡用牛刀,而且数据量根本不是那个量级。产线数据一天也就几万条,训练集里合格样本占绝大多数,正负样本不平衡能把你折腾死。
我比较推荐的做法是**先从经典机器学习入手**:随机森林、XGBoost、或者轻量级的时间序列异常检测算法(比如孤立森林)。这些模型解释性强,工程师也敢信。
但真正的重点在特征工程。你把原始振动信号直接丢给模型,它学到的可能是噪声。你得提取**有效值、峰值因数、频谱的边带能量**这类物理意义明确的特征。再加上工艺参数(温度、压力、速度)和它们的变差,比如这个周期比上个周期压力波动了多少。
💡 记住一个铁律:**特征必须与失效机理挂钩**。比如切削刀具磨损,你就要去研究铣削力高频分量与磨损带之间的关系。否则你堆一百个统计特征,模型照样找不到北。
我已经栽过跟头。曾经给一个压铸车间做项目,辛辛苦苦采集了四个月数据,模型准确率死活上不去。后来发现,是现场传感器安装的位置有偏差,两个班次的数据根本不在一个量级。你说冤不冤?
问:用什么工具实现PQC?必须买商业软件吗?
答:不一定。开源生态完全够用。数据采集用Node-RED或者Python脚本,存储用InfluxDB或SQLite,特征计算和模型用scikit-learn或PyOD,最后报警推送到微信/钉钉,几百行代码的事。当然,如果你要上全厂级系统,那另说。
## 四、报警之后怎么办?这才是价值所在
很多项目死就死在“只报警,不处置”。操作员半夜收到警报,大屏上亮红灯,他却不知道该干嘛。结果报警多了,他就把通知关了。
所以PQC必须配套**精准的归因分析和处置建议**。模型预测要出不良品,你得告诉人家**哪个特征偏离最严重**,比如“三号振动传感器峰值比正常高20%”,再结合工艺知识推一把:“推测是模具型腔存在积碳,建议切换清模程序”。
这就要模型具备一定的可解释性。SHAP值是个好帮手,能看到每个特征对预测结果的贡献。别不信,生产一线的老师傅看到SHAP图后,甚至能帮你指出新问题——他们憋了十几年的经验终于有了闭环。
## 五、算算账:到底值不值?
以我们做过的汽车零部件机加工产线为例,每条线每年因废品损失的金额大约在80万到150万。上了PQC后,不良率降低了35%到50%,而且因为提前预警,连带设备意外停机也少了。整套系统含硬件改造和模型开发,成本在20万到40万之间(取决于现有OT基础)。回收期基本在半年以内。
❗ 但有个前提:**管理层必须支持跨部门协作**。IT要懂OT,质量部要学点数据知识,产线老总的KPI也要调整。不然项目就卡在“数据共享”这个环节了。
## 最后几句话
我不喜欢那些把PQC吹成灵丹妙药的。它就是一门工程实践,有适用边界,有踩坑风险。但话说回来,只要你肯在数据收集和特征工程上下笨功夫,它给你的回报绝对超值。
现在很多老板还在谈“工业4.0”,我却觉得,不如先把**预测性质量控制**这件小事做扎实。等到哪天产品不良率降下来,你才真正理解什么叫“质量是设计出来的,不是检验出来的”。
(完)
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:预测性质量控制实战指南:别等产品报废了才追悔莫及 https://www.dachanpin.com/a/tg/67179.html