电火花加工(EDM):解决精密难加工材料痛点的老手艺新玩法

干机械加工这行,谁没碰到过硬得邪门的材料?淬火钢、硬质合金、陶瓷,还有现在航空航天用的高温合金,普通铣刀车刀上去,刀废了活还没动。对吧? 这时候你就得靠电火花加工(EDM)救场。

为什么现在电火花加工(EDM)反而越来越吃香

早年EDM只是模具加工里用来清角补刀的配角,放到现在,高端航空航天的难加工高温合金结构件、医疗器件的微纳流道、消费电子的精密注塑模具,到处都能看到它的影子。核心原因很简单:EDM不靠机械力切削,完全靠脉冲放电的高温蚀除材料,只要工件导电,不管硬度多高都能加工,还能做出任意复杂的异形型腔和微孔,这是传统切削工艺比不了的。

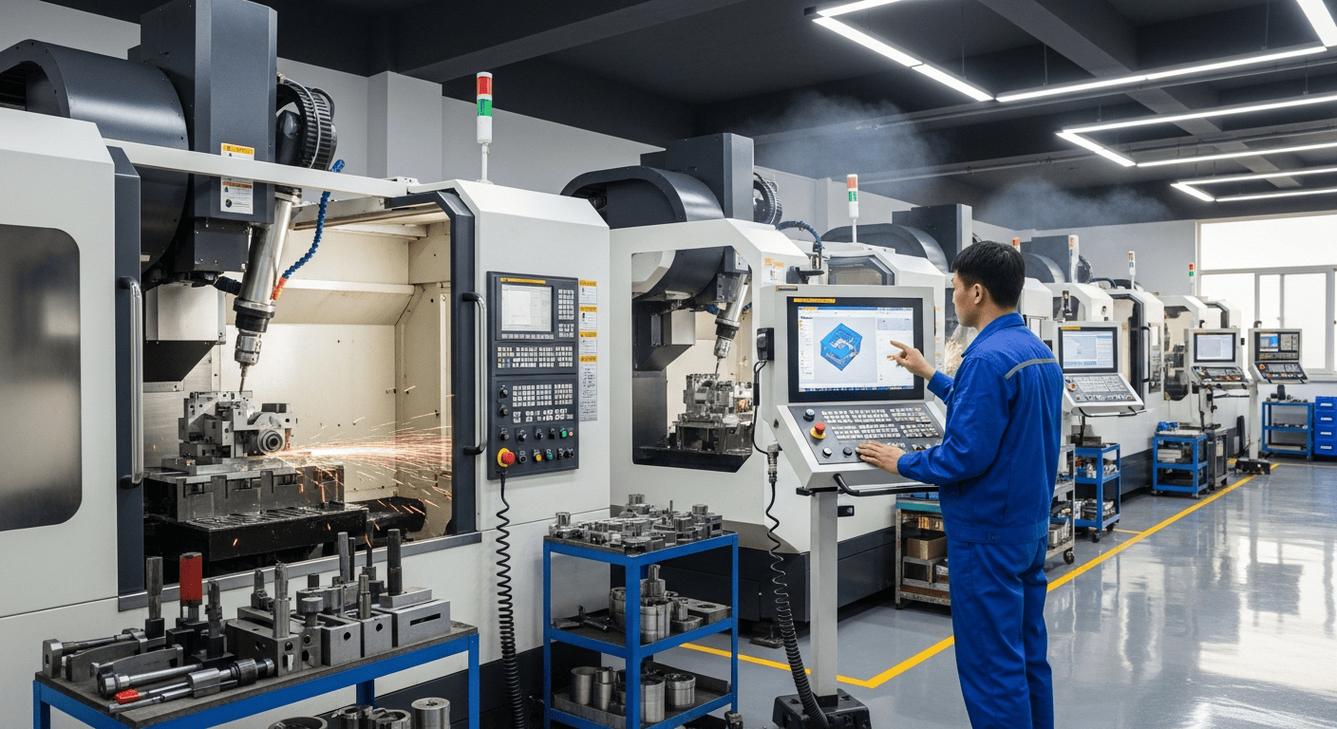
工厂车间五轴联动电火花加工设备实拍
工厂车间五轴联动电火花加工设备实拍

很多刚接触EDM的工程师,上来就会问两个最实际的问题,我整理出来直接给答案:

问:是不是只有导电材料才能做电火花加工(EDM)?
答:没错,目前常规量产应用的EDM都要求工件导电。绝缘材料想要加工需要特殊的辅助电极复合工艺,成本高效率低,还停留在实验室和小批量试做阶段,一般工厂碰到绝缘难加工材料,没必要硬用EDM,转磨粒加工或者超快激光更靠谱。

问:电火花加工出来的工件总是发灰有麻点,达不到粗糙度要求,一般是哪出问题了?
答:90%的情况出在脉冲参数和工作液上。脉宽调太大,单个放电蚀除的坑就深,粗糙度自然差;还有工作液太脏,蚀除下来的金属废屑没及时排出去,导致二次拉弧烧伤工件表面。大部分时候换干净工作液,调低脉宽电流,问题直接解决,不用折腾设备大修。

说实话,现在很多人对EDM的印象还停留在“慢,精度差”,那都是十年前的老黄历了。

电火花加工(EDM)的最新落地玩法有哪些

别觉得EDM是老掉牙的工艺,这些年新的技术落地,完全改变了它的应用场景。

  • 混粉电火花加工:往工作液里加适量的硅或者铝粉,改变放电间隙的状态,加工出来的模具型腔粗糙度能直接达到Ra0.1以下,大部分普通模具后续省掉了手工抛光工序,成本直接降30%以上,现在国内做高端汽配模具的厂已经批量用了。
  • 微细线切割EDM:现在最细能用到直径0.003mm的钼丝电极,加工出0.005mm的微孔,做燃油喷嘴、医疗穿刺针的微孔,完全靠这个工艺,激光加工还会有重铸层,EDM没有这个问题。
  • 五轴联动电火花加工:加工航空发动机的整体叶盘、闭式整体叶环,复杂的叶片型面内腔,刀具伸不进去,五轴EDM直接一次成型,精度稳定性比电解加工还高,现在国内商飞的供应链已经批量在用了。
混粉电火花加工高光注塑模具成品表面
混粉电火花加工高光注塑模具成品表面
上个月我去苏州一家做医疗模具的工厂调研,看到他们用混粉EDM做隐形牙套的模具,做出来直接用,抛光工序全砍了,太惊喜了! 不过话说回来,新技术虽好,也不是所有工厂都要跟风上。

工厂选型和应用EDM要避开哪些坑

工厂选型和应用EDM要避开哪些坑
工厂选型和应用EDM要避开哪些坑

我接触过太多工厂,选型的时候要么贪便宜买杂牌,要么盲目追进口花冤枉钱,整理几个实打实的经验:

💡 如果只是做普通五金模、塑胶模的清角和普通型腔加工,国产中走丝完全够用,现在头部国产厂的精度稳定性已经能做到±0.003mm,价格只有进口机的三分之一不到,回本快。 ❗ 如果要做微纳加工或者高精度复杂曲面加工,那还是得选进口或者国内头部厂商的高端机型,核心的脉冲电源和重复定位精度,确实差一口气,别省这个钱,做坏一批零件损失远大于设备差价。 ✅ 电极材料别乱选:粗加工用紫铜就行,价格便宜加工容易;精加工要做高光或者细纹路,换铜钨合金,变形小损耗低,别反过来用,平白增加成本。 ✅ 工作液绝对不能省:很多小厂为了省钱用普通煤油代替专用EDM工作液,燃点比专用油低二十多度,车间温度一高很容易起火,而且粘度不对排屑差,加工效率直接掉一半,出一次事够买十年的专用油了。 很多人说现在五轴铣削和激光加工发展这么快,EDM迟早被淘汰。我看未必。高端制造越发展,难加工的材料和复杂结构越多,EDM的不可替代性反而越强。毕竟,存在几十年还能一直活的工艺,从来都不是靠运气。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:电火花加工(EDM):解决精密难加工材料痛点的老手艺新玩法 https://www.dachanpin.com/a/tg/67353.html
赞 (0)
磨削加工:被很多工厂低估的精度最后一道防线
上一篇 2026-08-16 08:08:49
中小机加工厂激光切割选型与实操避坑指南
下一篇 2026-08-16 08:49:00

相关推荐

  • 工业工程咨询:2024年制造企业真正能落地的降本路径

    上周去苏州一家做汽车零部件的工厂,老板拉着我看他们新上的MES系统,花了快两百万,结果班组还在拿纸质单子填产量。为啥?之前找的咨询团队根本没摸透他们的实际作业流程,上来就套通用方案,系统里的流程节点和现场实际操作完全对不上,员工要填两遍数,自然没人愿意用。 为什么90%的工厂做工业工程咨询,钱都打了水漂? 很多人对工业工程咨询的误解,到现在都没消。觉得就是找…

    投稿 2026-10-30
  • 工业仪表的智能转型:一次让人又爱又恨的技术跃进

    说实话,我第一次被智能仪表折腾得够呛,是在一个化工厂的罐区改造项目上。那会儿厂里的老师傅拍着胸脯说,我玩了三十年模拟表,什么大风大浪没见过。结果呢?一台新上的科氏力质量流量计,数字信号死活对不上DCS,连着三天三夜查线、查协议、查组态……最后发现是仪表内部的一个寄存器偏移量惹的祸。那一刻我真想把设计这套系统的人拉出来聊聊人生。 不过话说回来,这就是咱们这行的…

    2026-06-25
  • 工业外骨骼:工厂里正在爆发的体力革命

    我上个月去苏州一家给主机厂做配套的汽配焊装车间调研,进门就看到那个干了28年的老班长王师傅,腰上套了个灰黑色的装置,举着12公斤的焊钳连续焊了三个工位,满头汗但是腰挺得笔直。换以前他干完一上午就得靠在休息区揉腰揉半小时。这个不起眼的装置,就是现在制造业圈子里火到不行的工业外骨骼。 说实话,我第一次上手试的时候也没抱太大期望,不就是个带弹簧的支架吗?弯弯腰搬了…

    投稿 2026-09-23
  • 生产力重构与生态革新:2025 年平板电脑的进化之路

    中国平板电脑市场正迎来结构性变革的关键节点。国际数据公司(IDC)最新报告显示,2025 年第一季度中国市场平板出货量达 852 万台,同比增长 19.5%,其中消费市场受政策刺激同比增长 21.5%,首次突破 800 万台大关。华为以 34.5% 的市场份额稳居榜首,苹果、小米紧随其后,头部品牌的竞争焦点已从硬件参数转向用户体验的深度打磨。 这一轮增长并非…

    2025-09-18
  • 工业设计优化:制造端从降本到提效的落地实践

    很多工厂技术负责人一提工业设计优化,第一反应都是:又要改外观?又要加设计费?赚的那点钱还不够填设计坑的。 真不是。 现在早不是十年前了,工业设计优化早就脱离了“改外观贴logo”的阶段,对于制造端来说,它就是实打实的降本提效工具,一块钱投入能换回十块钱甚至几十块钱的收益,就看你会不会用。 为什么很多制造企业的工业设计优化都走歪了 我跑过不下一百家制造工厂,发…

    投稿 2026-10-13

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息