磨削加工:被很多工厂低估的精度最后一道防线

很多做机械加工的老板,提起车铣,头头是道,说起磨削加工,大多只觉得是“最后抛个光”,不值钱。 错了。 现在高端制造的卡脖子环节,很多恰恰卡在磨削这一步。

为什么磨削加工的地位越来越高?

新能源汽车的驱动主轴,航空发动机的涡轮叶片,手机镜头的模具,医疗植入的人工关节,这些产品对精度的要求早就突破了10微米的门槛,大多要做到亚微米级的形位公差,车铣镗刨不管怎么调,都达不到这个水平。只有磨削加工,能靠砂轮上无数个微小磨粒的切削作用,切出极其光滑平整、精度足够的表面。
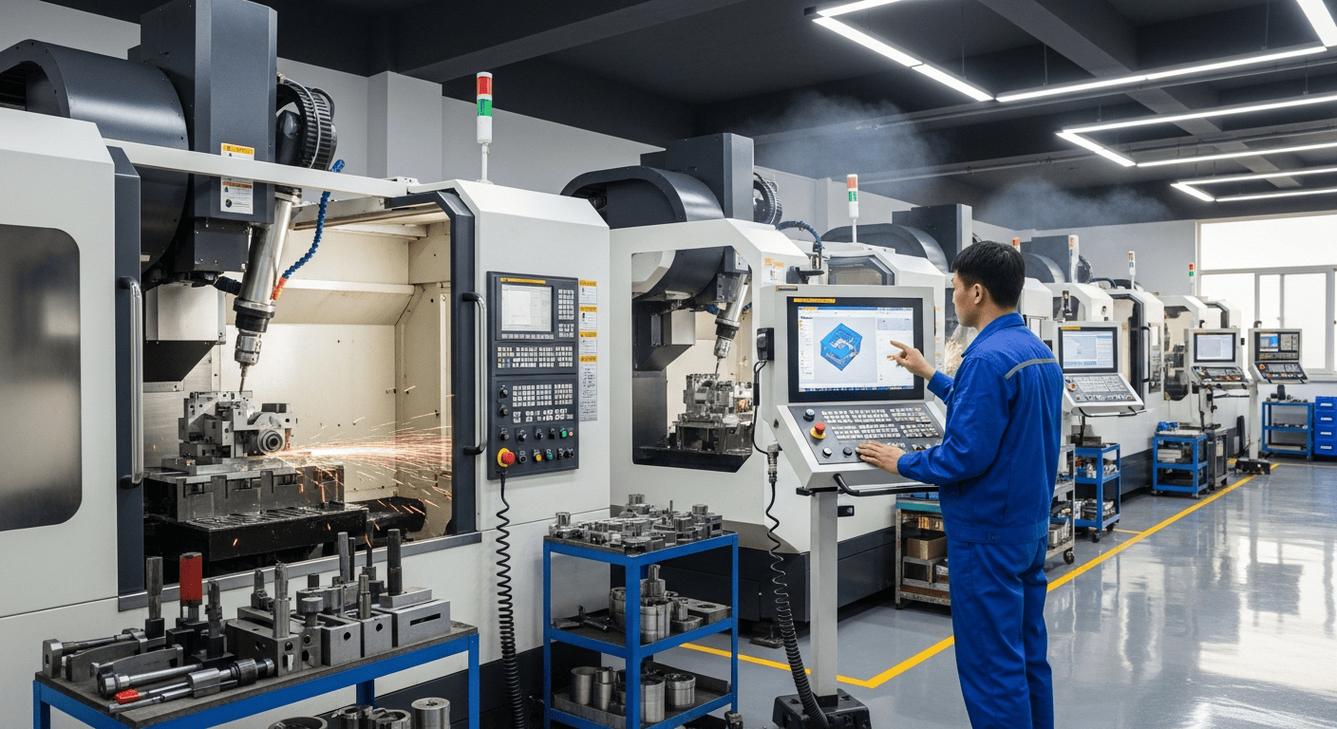
数控高精度磨削加工车间现场
数控高精度磨削加工车间现场
哪怕是普通的液压阀阀芯,间隙要求控制在2-3微米之间,没有合格的磨削加工,用不了半年就会内漏,直接被客户退货。 问:普通加工精度已经做到0.01mm了,为什么还要花大价钱做磨削加工? 答:0.01mm换算过来是10微米,阀芯间隙差2微米,密封性能直接降一半。驱动主轴的轴颈跳动差2微米,电机跑十万公里之后,噪声翻三倍,寿命直接砍一半。航空发动机叶片的叶型误差超过1微米,气流效率掉五个点,整机推力就达不到设计要求。更别说光学镜头的模具,没有纳米级的磨削,根本出不了合格的透光率,这不是普通加工能补上的缺口。 说白了,低端产品拼成本,高端产品拼精度,精度的最后一关,就是磨削。

国内工厂做磨削加工最容易踩的三个坑

我跑过不下一百家机械加工厂,见过太多在磨削上翻船的例子,总结下来就是三个常见坑: 1. ❗ 砂轮选型乱凑,图便宜不匹配 很多工厂磨淬火钢还用普通软砂轮,磨高温合金还用白刚玉,要么磨完工件表面烧伤,硬度掉了,要么用不了两个小时砂轮就磨平了,精度掉得飞快。我见过一个工厂磨注塑模的型腔,用错了砂轮,磨完隐形烧伤,客户用了三个月就开裂,赔了几十万。 2. ❗ 冷却液随便用 很多工厂磨床上还在用普通的乳化切削液,根本不管极压润滑性能够不够,磨削的时候磨粒温度上千,没有好的冷却液带走热量,不烧伤才怪。 3. ❗ 余量留错,工艺顺序不对 很多工厂粗加工之后,热处理变形留了1mm给磨削,想着一刀磨完省时间,结果磨完应力释放,放三天尺寸变了,直接报废。
磨削加工后工件表面烧伤缺陷对比图
磨削加工后工件表面烧伤缺陷对比图
问:磨削加工之后工件总是放几天就变形,有什么低成本解决办法? 答:其实大部分变形都是磨削残余应力搞的鬼,不用买太贵的设备就能解决。最简单的就是分三次磨:粗磨留0.2-0.3mm余量,做完放24小时让应力自然释放,再半精磨留0.03mm,最后再精磨到尺寸。条件允许的话,半精磨之后做个100多度的低温去应力处理,成本比重新热处理低太多,变形量能控制在1微米以内。还有,精磨一定要把砂轮修锋利,钝砂轮挤压出来的表面残余应力大,必变形,这点别偷懒。 说实话,这三个坑看起来都是小事,真踩进去,损失少则几千,多则几十万。

2024年磨削加工的新趋势,别错过

2024年磨削加工的新趋势,别错过
2024年磨削加工的新趋势,别错过
💡 第一个就是CBN砂轮的普及,以前CBN砂轮贵,很多工厂舍不得用,现在国产化了,价格降了一半都多,磨淬火钢和高速钢,寿命是普通刚玉砂轮的几十倍,不用频繁换砂轮修砂轮,停机时间少了,废品率也降了,算下来总成本比用普通砂轮还低。上个月我去东莞一个做汽车轴承的工厂,换了国产CBN砂轮之后,废品率从1.2%降到0.1%不到,老板乐得合不拢嘴。 💡 第二个就是在线测量磨削,现在新的数控磨床基本都带实时在位测量,磨的时候实时测尺寸,到了精度自动停,不用工人反复拆下来量,误差直接稳定控制在0.5微米以内,省了人工,还少出废品。 不过话说回来,不是所有活都要追新,你要是磨普通的非标螺栓,那普通刚玉砂轮完全够用,没必要花大价钱上CBN,适合自己的才对。对吧? 真的,现在制造业卷成这样,拼的就是别人做不出来的精度,磨削加工就是你抢高端订单的底气。别总觉得磨削是边角料工序,把这关做好了,订单自然来找你。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:磨削加工:被很多工厂低估的精度最后一道防线 https://www.dachanpin.com/a/tg/67352.html

赞 (0)
车削加工:老师傅藏了十年的精度控制干货
上一篇 2026-08-16 07:48:52
电火花加工(EDM):解决精密难加工材料痛点的老手艺新玩法
下一篇 2026-08-16 08:28:50

相关推荐

  • 工业无人机,真不是航拍玩具那么简单

    说实话,第一次看到有人拿大疆精灵去巡检高压铁塔的时候,我心里是捏了把汗的。那玩意儿上去容易,要是碰上强风或者磁场干扰,掉下来算谁的?今天咱们聊的工业无人机,是那种能扛着几公斤设备、在暴雨里作业、摔了还能爬起来的铁疙瘩。不是玩具。 工业无人机,这个名字听着挺正经,但你千万别把它揣进“无人机”这个筐里就完事。它的设计逻辑跟消费级完全是两个思路——消费级追求拍得好…

    投稿 2026-08-13
  • 水刀切割:被中小制造工厂低估的万能切割工艺

    跑制造业调研快十五年,见过太多老板攥着钱往激光切割机上砸,转头就把水刀切割当成了处理边角料的备选工艺。 太亏了。 为什么水刀切割能切大多数激光切不了的材料? 激光切割本质是热切割,靠高温熔融材料成型,遇着易燃、怕热变形、分层结构的材料,直接歇菜。 比如航空航天常用的碳纤维复合材料,激光一上去表层胶直接烧糊,分层开裂,整张大料直接废掉。还有玻璃钢、线路板、带塑…

    投稿 2026-08-23
  • 工业超声检测:高端制造业缺陷筛查的隐形火眼金睛

    航空涡轮盘,风电主轴,压力容器…这些决定工业安全的核心部件,从生产到运维,缺了一道工序绝对不行。那就是工业超声检测。 为什么工业超声检测能挤掉传统探伤的位置? 传统的射线探伤,只能检测出平行于射线方向的体积型缺陷,像是气孔夹渣,面对垂直于工件表面的微裂纹,尤其是厚壁工件内部的裂纹,直接瞎。工业超声检测不一样,靠超声波的反射来判伤,只要频率选对,几…

    投稿 2026-10-06
  • 工业数据编织:破解制造企业数据孤岛的落地方案

    很多制造人最近都听到一个词:工业数据编织。有人说这是接下来十年工业数字化的核心方向,有人说就是换了个名字的旧概念,割韭菜的。我上个月跑了长三角六个工厂,见了三个CIO两个车间厂长,有实打实的感受。 为什么制造业突然掀起工业数据编织的热潮? 往前推十年,制造业喊数字化,喊上云。大部分企业先一步一步上了PLC、MES、ERP、WMS,每个部门一套系统,每个系统存…

    投稿 2026-10-11
  • 模具设计:老钳工都不会主动说的三个避坑细节

    别忽略模具设计初期的材料适配 干模具这行,最痛的教训永远来自最基础的细节。很多新手拿到产品图,第一反应就是打开三维软件拉造型,画型腔,根本没静下心来算材料的收缩率。 你以为不就是差个零点几毫米吗?开模出来磨一磨就好了。真碰到差大了的,型腔直接废。 就说去年新能源汽车内饰,很多塑件都用高玻纤改性PP,玻纤含量15%的收缩率大概是0.5%到0.8%,玻纤含量30…

    投稿 2026-08-17

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息