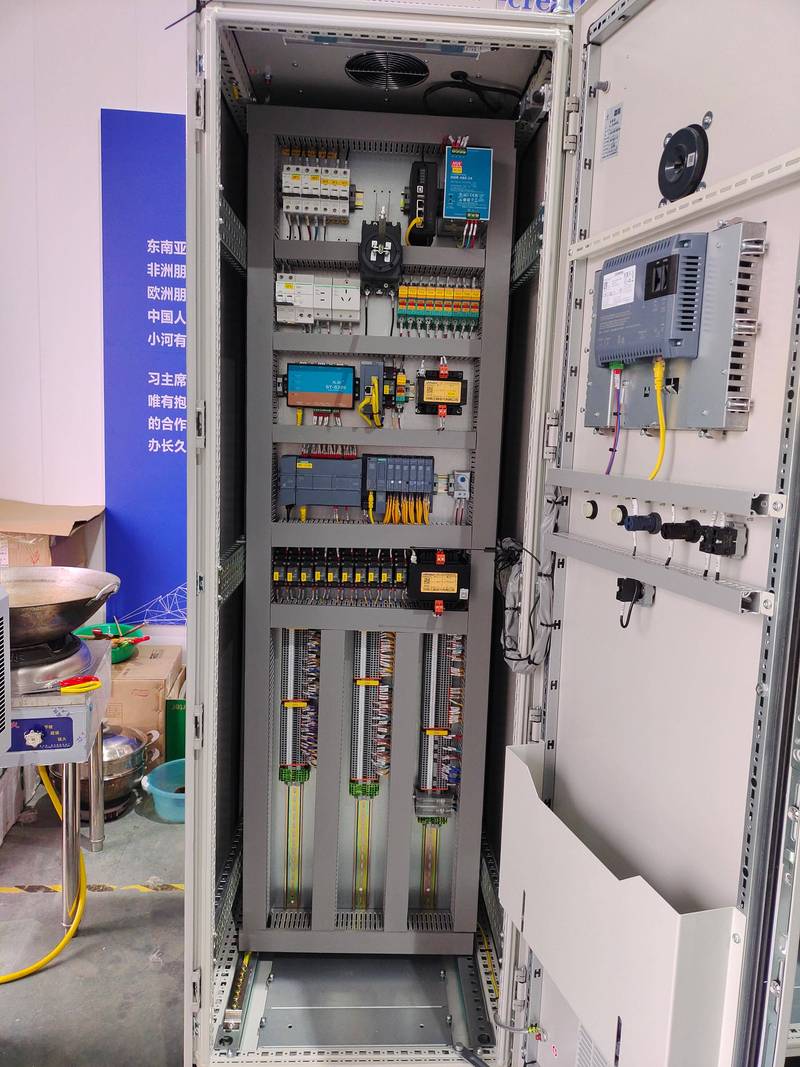
我跑过不下一百家大大小小的工厂。从珠三角做电子代工厂的流水线,到长三角做汽车零部件的焊接车间,见过各种叫得上名叫不上名的自动化设备。十台有八台,核心控制那块,蹲着的都是可编程逻辑控制器(PLC)。对,就是那个看起来方方正正,没什么花活的铁盒子。
这些年听了太多“PLC已死”的论调,什么工业PC要替代,边缘计算要替代,AI控制要替代。真到工厂现场走一圈就知道,吹归吹,换的没几个。
工厂现场是什么环境?夏天机柜里四十多度是常态,粉尘油烟到处飘,旁边电焊机一启动,整个车间的电磁环境都乱了,动不动还会碰上个跳闸断电。你放个普通工控机上去,不出三个月就得给你死一次机,生产线停一小时,十几万的订单损失谁扛?
说实话,PLC从诞生到现在快五十年,核心逻辑从来没变过:就是靠谱。它天生就是为工业现场的恶劣环境设计的,扫描周期固定,响应延迟可控,哪怕整个车间掉电,参数存在非易失性存储里,上电就能接着干,连断点都不用找。
问:现在很多小型自动化项目用单片机或者树莓派做控制,能不能替代PLC?
答:做个实验原型或者非工业场景的小项目没问题,真扔到工厂现场24小时跑,不出三个月你就得拆了重新装。树莓派那种是消费级芯片,扛不住连续高温,也没有工业级的电磁屏蔽,一条焊机启动的脉冲就能给你搞死机,更别说没有标准化的IO接口,换个传感器还要重新改硬件飞线,折腾下来人工加物料成本,比买台正规小型PLC还高。
问:边缘计算网关普及之后,PLC是不是只需要做底层逻辑,不用管数据处理了?
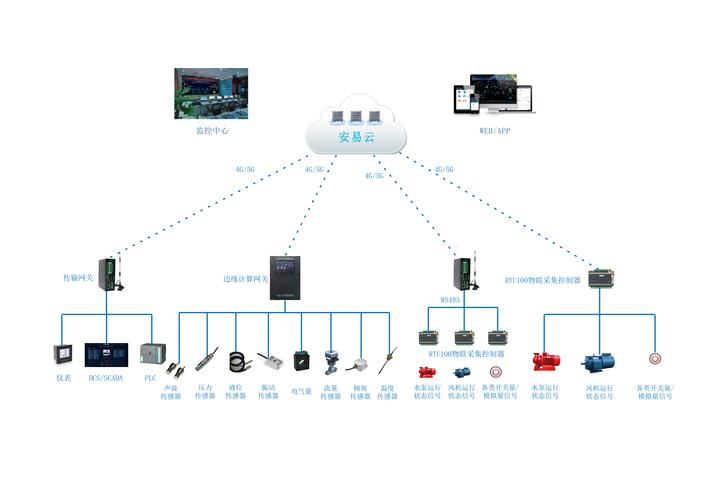
答:这话说对了一半。现在新款的可编程逻辑控制器(PLC)本身就集成了边缘计算能力,像西门子S7-1200、三菱FX5U这些主流型号,本身就能做数据预处理、协议转换,直接上云,根本不需要额外加网关。真遇到超大项目,也是PLC管实时硬控制,边缘做非实时的大数据分析,这是分工协作,不是谁替代谁。
很多刚入行的自动化工程师,对PLC的印象还停留在十年前:要插编程卡,要串口连电脑,改个程序还要跑到现场蹲半天。早就翻篇了好吧。
现在的新型PLC,自带千兆以太网口,支持无线远程上下载程序,你在公司沙发上就能改千里之外分厂的生产线逻辑,出了问题不用出差,半小时就能修好,光差旅费一年就能省几十万。
编程也早不是只能画梯形图了,现在主流型号都支持结构化文本,还能内嵌Python脚本写自定义功能块,做视觉对接、算法处理比以前方便太多。
上个月刚帮一个做食品包装的客户改旧线,原来用的是零几年的老PLC,换包装规格要工人手动调三个参数,忙的时候一天调十几次,经常调错出一堆废品,光废料一个月就要损失两万多。换了台国产带扫码交互的小型PLC,现在扫一下包装码自动调参数,出错率直接降到零,整套改造成本才不到八千,两个月就赚回来了。
不过话说回来,老PLC的耐造性真的服。我见过东莞一家五金厂,九几年安装的欧姆龙老PLC,到现在还在控制冲压线,除了换过一次外接的继电器,核心模块从来没出过问题,这就是为什么工厂老板都认它。
做了十几年自动化,见了太多选型踩坑的,浪费钱不说,耽误生产损失更大。说几个最常见的:
💡 第一个坑:盲目追大追新。上来就要高端系列、要5G、要超大存储,其实一条简单的输送包装线,16点IO的小型PLC就完全够用,多出来的功能不仅多花好几倍的钱,还给编程增加没必要的复杂度,纯属浪费。
💡 第二个坑:忽略兼容性。很多人换PLC的时候贪便宜选了不同品牌,结果原来老设备的IO模块、通讯协议不兼容,所有接线全部重新拉,人工成本比PLC本身贵三倍,真心亏。
💡 第三个坑:不敢买国产。这真的是老观念了。这几年国产PLC的性能做的非常成熟,小型项目、中型项目完全不输进口,价格便宜一半不说,售后响应快太多,今天出问题明天工程师就能上门,进口品牌你等一周都不一定排得上队。
说白了,制造业自动化拼的从来不是谁的技术最炫酷,是谁能踏踏实实二十四小时不停转,少出问题,出了问题好修。可编程逻辑控制器(PLC)能火半个世纪,靠的就是这一点。未来几十年,它依然会是工厂自动化的那个最靠谱的铁核心。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:可编程逻辑控制器(PLC):为什么它依然是制造业自动化的核心 https://www.dachanpin.com/a/tg/67437.html