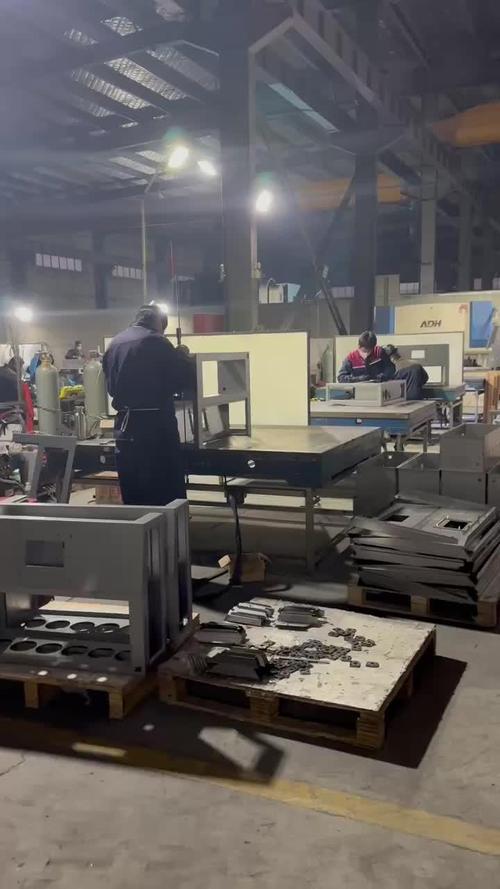
干了快二十年制造,我见过太多做钣金的工厂,设备不差,单量也稳定,就是赚不到钱。问题从来不是出在大方向上,都是一个个不起眼的小细节堆出来的。
现在九成以上的钣金加工都用激光下料,方便灵活,一件就能开干。可很多工厂的排料习惯,真的让人看着着急。为了省几分钟排料时间,大块料随便切,剩下一堆大小不一的边角料,堆在仓库落灰,最后当废铁卖,一斤才几毛钱。
很多老板说,小边角料能做什么?说实话,只要你分类码放,接小零件的时候刚好能用。上个月我知道的一家杭州加工厂,光靠用边角料做小型五金件,额外多赚了十二万。这就是纯利润啊。
问:钣金加工批量生产,下料选激光还是数控冲床?
答:分界其实很清晰,批量超过500件、料厚不超过6mm的普通低碳钢薄板,选数控冲床,速度比激光快30%,单位加工成本直接降两成,性价比拉满。如果是小批量多品种,或者外形带曲线、异形孔的复杂件,激光切割不用开模,当天就能出活,省了模具成本和等待周期,反而更划算。
很多人贪便宜,厚板用剪板代替激光切割。超过12mm的碳钢板,剪板的公差能差出去一个毫米,后续折弯折坏,补焊抛光的成本,早就比省下的下料钱贵出好几倍。
钣金加工最容易出问题的环节,就是折弯。折出来的工件不是角度歪了,就是侧边翘曲,更可怕的是做完放半个月,自己慢慢变形,客户收到货直接退。
很多工厂把锅甩给调机师傅,说师傅手艺不行。其实90%的问题,从设计开料的时候就埋下了。比如说折90度角,3mm厚的碳钢,内R角非要留0.5,折完要么开裂,要么应力攒在里面,过段时间肯定变形。
💡 其实只要把内R角留成大于等于料厚,大部分开裂和应力问题就解决了,根本不费额外成本。
问:钣金加工折弯的回弹问题,怎么解决最省钱?
答:别上来就想着开高价定型模。如果是批量大的稳定单,开定型模当然没问题,压完多保压3-5秒,回弹基本消除。如果是小批量甚至单件定制,不用开模,调机的时候提前多折1-3度就行,具体度数看材质:铝比碳钢多折0.5度,不锈钢比碳钢多折1度,试一次就能找准参数,比反复调机省时间多了。
不过话说回来,现在有免费的钣金回弹模拟工具,哪怕你是小厂,也能提前算个大概,不用全靠老工人的经验碰运气,这点真的很方便。
很多中小钣金加工厂,表面处理都是外包,图省心不用自己建生产线。可外包的坑,真的太多了。
我去年去东莞一家加工厂,老板跟我吐槽,三十套医疗设备的钣金机柜,就是因为外包喷粉前脱脂没做好,出货三个月客户说掉漆,全批退回,材料费加工费加运费,亏了快十八万。心疼得他半个月没吃好饭。
❗ 很多外包厂为了省成本,脱脂药水用半个月都不换,磷化膜做的不均匀,喷粉完当时看不出问题,过两三个月肯定掉。出了问题还会甩锅,说你钣金加工精度不够,变形导致掉漆,最后还是加工厂自己买单。
现在不少工厂改了,哪怕单量不大,自己上一条小型的前置处理生产线,花不了几十万,就能把质量攥在自己手里,不用再跟外包厂甩锅,也不会亏莫名其妙的钱。
💡 如果你的规模还不够自己做全流程,一定要加一道出货前的抽检,花十分钟做个百格测试,合格再发,这点时间绝对值得,好过整批退货血亏。
现在头部的钣金加工厂已经开始上自动化全流程单元,从下料到折弯到焊接全无人,效率确实高。但对于中小厂来说,真不用盲目跟风砸钱上全套。先把下料排料、折弯参数、表面检验这三个细节抠好,就能多赚十几个点的纯利润,等底子厚了再升级设备,才是稳扎稳打的路子。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:钣金加工:降本提质必须抠的三个核心细节 https://www.dachanpin.com/a/tg/67479.html