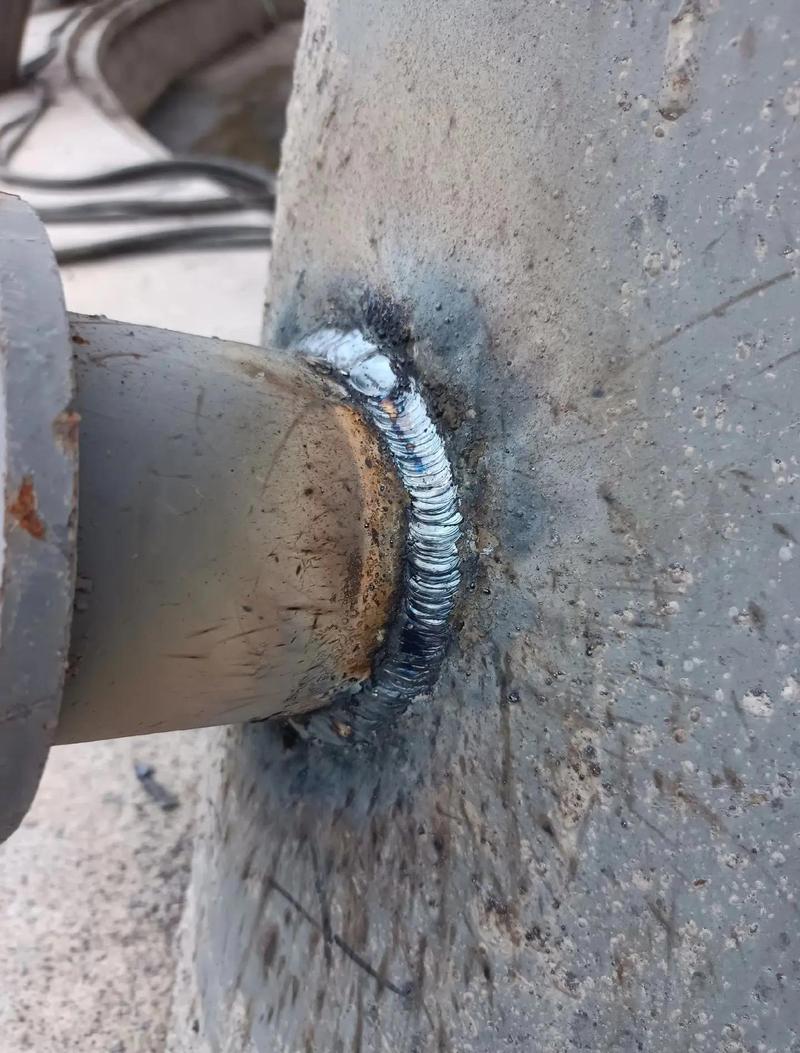
现代汽车制造焊接工艺:老工长老工艺员都要懂的选型细节
说实话,我在制造业混了快二十年,见过太多项目死在焊接工艺选型上。
不是焊不住,就是成本超了三倍,要么就是验收的时候查出一堆暗裂,全拆了重搞。
坑死人。
放在二十年前,焊接就是把两块铁烧熔粘起来,能不漏水不开裂就能交差。现在不一样,新能源汽车要减重,一半车身用铝合金,还要和高强度钢焊接在一起;动力电池要密封,漏液就是安全事故,焊缝不能有半毫米的气孔;航天结构件要扛几百吨的力,焊缝强度必须比母材还高。
以前老焊工靠手稳就能出好活,现在不行,材料变了,要求变了,焊接工艺不对,手再稳也出废品。
问:为什么异种金属焊接比同种材料焊接难那么多?
答:核心就是两个材料的物理性质不匹配。钢的熔点一千五,铝合金才六百多,膨胀系数差两三倍,焊完冷却的时候,一个缩的多一个缩的少,内部直接拉出来微裂纹,肉眼根本看不到,装车跑个三五年,应力慢慢释放,直接断在焊缝上。现在国内新能源车企一半以上的车身结构召回,根源都是异种焊接工艺没选对。
说出来你可能不信,我去年见过一个给新势力做配套的工厂,一批五千件的铝钢连接支架,就是因为用了传统的电弧焊,出厂全检过了,半年后脆断了一百多件,赔了近两千万,直接把厂子拖垮了。
这是目前燃油车、新能源汽车车身量产用得最多的工艺,速度快,成本低,一块车身几百个焊点,机器人一分钟就能焊完,适合批量生产。缺点就是只能焊薄钢板,厚度超过3毫米就很难焊透,异种铝钢焊接的强度也不够。
最近五年普及最快的焊接工艺,尤其是动力电池的顶盖密封、Busbar连接,全靠激光焊。焊缝窄,强度高,没有气孔,还能远程非接触焊接,精度能控制在0.1毫米以内。
问:激光焊接设备那么贵,小工厂真的用不起吗?
答:早不是十年前的行情了。现在国产万瓦级光纤激光器价格已经降到几十万一台,比进口的便宜三分之二还多。如果你做的是高精度的小工件,比如动力电池配件,摊到每个工件的成本,其实比雇老焊工手工电弧焊还低,合格率还能从80%提到99%以上,算总账真的不贵。当然如果你做的是十几毫米厚的钢板结构,那就没必要凑这个热闹,埋弧焊比激光焊划算多了。
这个是固相焊接,不需要烧熔金属,靠搅拌头摩擦生热让材料软化连接,完全没有气孔和裂纹,强度特别高,现在大尺寸的动力电池托盘、船舶的铝合金结构都用这个。缺点就是设备大,对工装要求高,小批量小尺寸工件用不上,成本太高。
不过话说回来,我见过太多老板犯同一个错:上来就选最贵的激光焊,觉得越先进越好,结果自己做的是普通厚钢板钢结构,用传统埋弧焊一吨才几百块加工费,换激光焊一吨要两千多,成本直接翻三倍,活根本接不到。
💡 选工艺的核心从来不是选最先进的,是选最适合你的。
第一个变化就是环保要求变严了。传统焊条电弧焊烟大,污染重,现在很多工业园区已经不让用普通高烟焊条了,必须换低烟无氢焊条,或者改用气体保护焊、激光焊这些产烟少的工艺,别等环保查了再整改,耽误生产还罚款。
第二个变化就是在线检测已经成了标配。以前焊完全靠人工敲一敲看有没有裂纹,漏检率特别高,现在稍微正规点的工厂,焊接设备都带机器视觉在线检测,焊完直接扫一遍,0.1毫米的气孔都能查出来,不合格直接踢出去,不用等到出货再出问题。
第三个变化就是自适应焊接机器人普及了。以前机器人焊接要严格卡工件的下料公差,差个半毫米就焊歪了,现在新的焊接机器人带路径自适应,能自己找焊缝位置,调整焊接电流和速度,哪怕工件公差差一个毫米,照样能焊出合格的焊缝,对中小工厂来说太友好了,下料公差稍微差点也不用报废。
❗ 最后提醒一句,别拿着十年前的课本参数套现在的活。现在新材料出得太快,同一个牌号的铝,不同厂家的成分差一点,焊接参数就要调十个百分点,哪怕你是干了三十年的老工艺员,批量生产前一定要先打样做探伤,别嫌麻烦,真出了问题,那点打样钱连零头都不够赔的。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:现代汽车制造焊接工艺:老工长老工艺员都要懂的选型细节 https://www.dachanpin.com/a/tg/67631.html